
Руководство по производству кварцевых трубок: Процессы и методы
В этой статье представлен структурированный обзор основных производственных процессов, связанных с изготовлением кварцевых трубок, от подготовки сырья до обработки готовых трубок. В ней рассматриваются такие ключевые методы, как волочение трубок, резка, сварка, полировка, гибка, отжиг, а также выбор процесса для различных размеров и требований к применению.
Содержание посвящено принципам процесса, применимости и техническим ограничениям, что служит справочником для инженеров, исследователей и тех, кто оценивает возможности и спецификации производства кварцевых трубок.
Процесс обработки кварцевых трубок (часть 1 из 11)
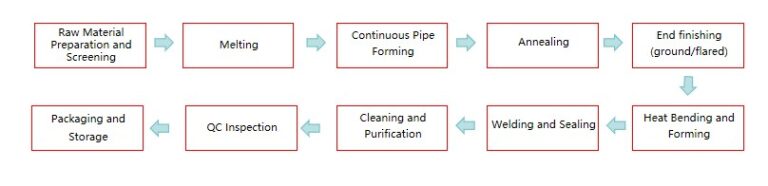
Процесс обработки кварцевые трубки это сложный процесс, включающий в себя высокие температуры, точные операции и строгий контроль качества. Все этапы разделены на две основные стадии: подготовка трубок из плавленого кварцевого стекла и глубокая обработка готовых кварцевых трубок.
Первый этап: подготовка трубок из плавленого кварцевого стекла
На этом этапе формируется базовый материал для производства кварцевых трубок. В зависимости от чистоты сырья используются два основных метода производства.
Метод 1: Электроплавка (для кварцевых трубок стандартной чистоты)
В качестве сырья для этого метода используется природный кристалл или высокочистый кварцевый песок.
Подготовка и отбор сырья
Натуральный кристаллический или кварцевый песок отбирается и очищается от поверхностных загрязнений.
Таяние
Сырье помещается в электродуговую печь или печь сопротивления под вакуумом или в защите инертным газом при температуре около 2000°C до полного расплавления в жидкое состояние.
Формирование
- Метод непрерывного рисования:
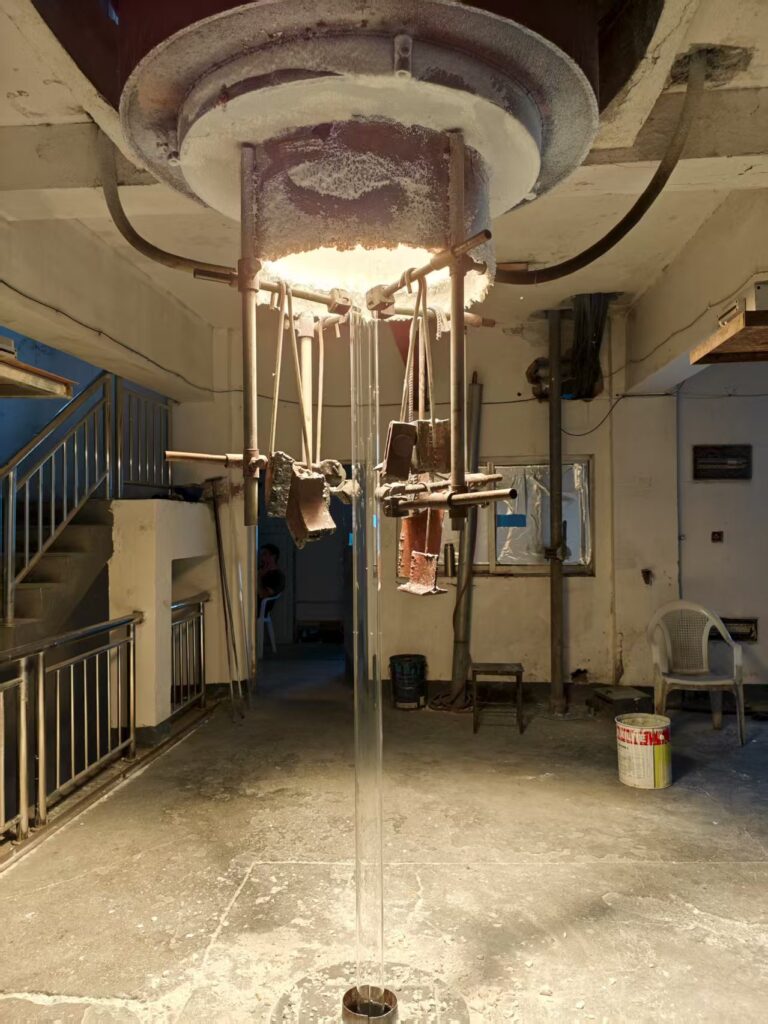
Расплавленная кварцевая жидкость протягивается через высокотемпературную форму (обычно молибденовую) с помощью системы тяги для формирования трубок с требуемым диаметром и толщиной стенок. Размеры точно контролируются путем регулировки температуры и скорости вытяжки. - Центробежная формовка:
Расплавленный кварц заливается в высокоскоростную вращающуюся форму, где под действием центробежной силы формируются кварцевые трубки большого диаметра.
Отжиг
После формовки кварцевая трубка проходит через печь отжига для медленного и контролируемого охлаждения, снимающего внутреннее тепловое напряжение и предотвращающего хрупкость.
Метод 2: осаждение из паровой фазы (для высокочистых, высокопроизводительных трубок, таких как кварц полупроводникового качества)
Этот метод позволяет получать синтетическое кварцевое стекло исключительно высокой чистоты (SiO₂ > 99,99%).
Химическая реакция
Высокочистые прекурсоры кремния (например, SiCl₄) подвергаются гидролизу в высокотемпературном водородно-кислородном пламени.
Реакция:
SiCl₄ + 2H₂O → SiO₂ + 4HCl
Осаждение и спекание
Образовавшийся микропорошок SiO₂ (сажа) осаждается на вращающийся стержень-мишень для формирования пористой преформы.
Витрификация
Преформа нагревается в печи при температуре 1500-1800°C, чтобы спечься в полностью плотный прозрачный корпус из кварцевого стекла.
Формирование
Затем стеклообразное тело нагревают до температуры размягчения и затягивают в кварцевые трубки. Этот метод обеспечивает исключительную чистоту и оптическую однородность.
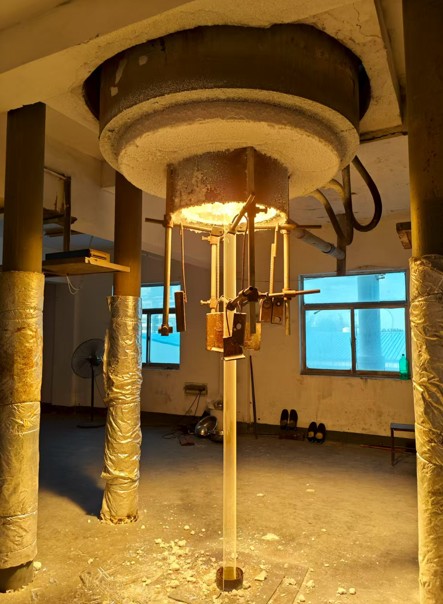
Второй этап: глубокая обработка трубок из кварцевого стекла
После получения базы кварцевые трубкиДальнейшая обработка производится в соответствии с требованиями заказчика.
1. Резка
Цель:
Для разрезания длинных труб на отрезки необходимой длины.
Метод:
Для точной резки используются алмазные отрезные круги или станки лазерной резки. Обрезанные концы остаются острыми и требуют дальнейшей обработки.
2. Обработка концов (шлифование / полировка)
Это критический этап, влияющий на качество уплотнения и общую безопасность.
Полировка пламенем
Водородно-кислородное пламя расплавляет обрезанные края, сглаживая и округляя их, устраняя микротрещины и повышая механическую прочность.
Шлифование
Для трубок, которые должны соединяться с другими стеклянными изделиями (например, стандартные конические соединения типа 19/22, 24/29), концы шлифуются с помощью специализированных шлифовальных станков и алмазных абразивов для достижения стандартной конусности и обеспечения герметичности.
3. Горячая гибка и формовка
Цель:
Для производства U-образных, L-образных и других индивидуальных конструкций.
Метод:
Целевые участки кварцевой трубки нагреваются водородно-кислородным пламенем примерно до 1800°C до размягчения, затем сгибаются под действием силы тяжести или с помощью специальных инструментов. Требуется высокая квалификация, чтобы избежать деформации, морщин или неравномерной толщины стенок.
4. Сварка и герметизация
Цель:
Для соединения нескольких кварцевых трубок или соединения кварцевых компонентов, таких как пластины или фланцы.
Метод:
Оба соединяемых конца одновременно нагреваются водородно-кислородным пламенем до мягкости, а затем сплавляются вместе. Квалифицированная работа необходима для обеспечения равномерного сварного шва без пузырей и концентрации напряжений.
5. Уборка и очистка
Цель:
Для удаления масел, металлических частиц, пыли и других загрязнений, возникающих в процессе обработки, что особенно важно для полупроводниковых и оптических приборов.
Метод:
Пробирки погружают в смеси высокочистых кислот (таких как HF, HNO₃, HCl), очищают ультразвуком, тщательно промывают сверхчистой водой и сушат в чистых условиях.
6Проверка качества
Контроль качества осуществляется на протяжении всего рабочего процесса.
Контроль размеров
Штангенциркули, микрометры и координатно-измерительные машины проверяют соответствие всех размеров чертежам.
Осмотр внешнего вида
При контролируемом освещении визуально или под увеличением проверяют наличие пузырьков, воздушных линий, загрязнений и царапин.
Тестирование производительности
- Высокотемпературные испытания на выносливость
- Вакуумный гелиевый течеискатель для герметичных изделий
- Оптические испытания в УФ-ИК спектрах пропускания
- Анализ чистоты с помощью ИСП-МС или аналогичных инструментов
7.Упаковка и хранение
Квалифицированные продукты упаковываются с использованием бумаги для чистых помещений и вспененных материалов для предотвращения ударов и царапин.
Они хранятся в сухом, чистом помещении.
Весь технологический процесс требует современного оборудования, строгого контроля условий окружающей среды (чистота, температура) и высокой квалификации операторов. В случае с кварцевыми компонентами высокого класса мастерство действительно можно считать формой "стеклянного искусства".
Преимущества и недостатки метода непрерывной вытяжки кварцевых трубок (часть 2 из 11)
Метод непрерывного волочения - один из самых распространенных способов производства трубок из кварцевого стекла, который особенно подходит для изготовления трубок большой длины и равномерного диаметра.
Преимущества метода непрерывного рисования
Высокая эффективность производства и возможность непрерывного производства
Это самое важное преимущество. После того как параметры процесса (температура, скорость вытяжки и скорость подачи) стабильно установлены, система может работать непрерывно в течение 24 часов и производить десятки и даже сотни метров непрерывных кварцевых трубок. По сравнению с центробежным методом или методом одноразовой формовки, которые могут производить только отдельные трубки, эффективность повышается на несколько порядков, что делает ее очень подходящей для крупных заказов.
Отличная равномерность размеров
Благодаря точному контролю температуры плавления, размера пресс-формы и скорости вытяжки можно производить кварцевые трубки с очень стабильными и постоянными внешними диаметрами и толщиной стенок. Допуск по всей длине может контролироваться очень жестко, что очень важно для многих промышленных применений, таких как процессы диффузии полупроводников и опорные трубки для преформ оптического волокна.
Возможность производства сверхдлинных трубок
Этот метод практически не имеет ограничений по длине. Если оборудование позволяет, можно производить кварцевые трубки гораздо длиннее, чем при использовании других методов. Пользователи могут разрезать их на части любой необходимой длины, что снижает необходимость частой смены инструмента и операций по соединению, а также уменьшает количество потенциальных дефектов, возникающих при сварке.
Хорошее качество поверхности
После того как расплавленное кварцевое стекло проходит через форму и остывает, его поверхность становится очень гладкой, с высоким внутренним качеством. Дефектов, таких как крупные пузыри и примеси, относительно мало.
Относительно высокая эффективность затрат
Благодаря характеристикам непрерывного производства стоимость каждого запуска, нагрева и технического обслуживания снижается. Для стандартных спецификаций кварцевых трубок удельная стоимость производства методом непрерывного волочения является одной из самых низких среди всех процессов.
Недостатки метода непрерывного рисования
Высокие первоначальные инвестиции и низкая гибкость
Оборудование для непрерывного волочения (большие высокотемпературные печи, прецизионные волочильные устройства и системы управления) очень дорого, что приводит к высоким первоначальным инвестиционным затратам.
После начала производства изменить характеристики изделия (например, с внешнего диаметра 50 мм на 100 мм) очень сложно и долго, требуется замена пресс-формы, перенастройка всех параметров процесса и повторное достижение стабильного состояния. Поэтому он не подходит для мелкосерийного производства с несколькими спецификациями.
Ограничения по размерному ряду
Хотя этот метод позволяет получать очень длинные трубы, диаметр и толщина стенок ограничены физическими возможностями пресс-формы и оборудования.
- Диаметр трубки не должен быть слишком большим: Обычно он используется для производства труб малого и среднего диаметра (от нескольких миллиметров до нескольких сотен миллиметров). Для производства труб очень большого диаметра (например, более 500 мм) больше подходит центробежный метод или метод прокатки.
- Регулировка толщины стены не является гибкой: Толщина стенки определяется скоростью подачи и вытяжки. Диапазон регулировки ограничен, что затрудняет производство сверхтолстых или сверхтонких специальных труб.
Наличие неотъемлемых незначительных дефектов
- Проблемы с концентрацией внимания: В процессе волочения трудно обеспечить абсолютно равномерное течение расплавленного стекла в форме, что может привести к незначительным отклонениям в концентричности стенок (одна сторона толще, противоположная - тоньше). Это приемлемо для общего применения, но может стать проблемой при использовании в высокоточной оптике.
- Внутренний стресс: Несмотря на отжиг в режиме онлайн, в процессе быстрого охлаждения и формовки может возникнуть небольшое остаточное напряжение, для полного устранения которого требуется последующая термообработка.
Очень высокие требования к сырью и стабильности процесса
Весь процесс представляет собой непрерывный "стационарный" процесс. Колебания в чистоте сырья, небольшие изменения температуры в печи или колебания скорости волочения немедленно отражаются на размерах и качестве готовой трубы. Поэтому требуется исключительно стабильная подача сырья и высокоточные системы управления процессом.
Резюме
Метод непрерывного волочения - это "мощный инструмент" для производства кварцевых трубок среднего размера стандартной спецификации. Обладая чрезвычайно высокой эффективностью и стабильностью, он удовлетворяет потребности крупных промышленных рынков. Однако его негибкость и ограничения по размерам означают, что для таких областей, как мелкосерийное производство или производство изделий сверхбольшого диаметра, необходимо использовать другие методы (например, центробежное формование, прокатку или осаждение паров) в дополнение к нему.
Выбор способа зависит от комплексных требований к длине, диаметру, толщине стенок, чистоте, объему производства и стоимости продукции.
Методы резки кварцевых трубок (часть 3 из 11)
Методы резки кварцевых трубок разнообразны, и выбор зависит от требуемой точности резки, эффективности, стоимости и необходимости последующей обработки. Ниже приведены основные методы резки кварцевых трубок и их подробное описание.
Методы термической резки
В этих методах для разрушения кварцевой трубки используется локальное высокотемпературное тепловое напряжение. Поверхность среза не требует полировки или требует ее в минимальном объеме.
Метод пламенного термоудара (наиболее классический и широко используемый)
Принцип:
Этот метод использует чрезвычайно низкий коэффициент теплового расширения кварцевого стекла (5,5×10-⁷/°C). Высокотемпературное пламя (водородно-кислородное или оксиацетиленовое) используется для локального нагрева точки реза. Затем область быстро охлаждается холодным контактом (например, погруженным в воду металлическим наконечником или царапиной от стеклоножа) или потоком холодного воздуха (сжатого воздуха). Резкий градиент температуры создает высокое локальное напряжение, в результате чего кварцевая трубка раскалывается вдоль нагретой линии.
Процесс:
- Стеклорезом или шлифовальным кругом проведите неглубокую линию в месте среза (она служит направляющей для напряжения).
- С помощью наконечника пламени равномерно нагрейте царапину, медленно вращая кварцевую трубку.
- Когда область царапины раскалится докрасна, уберите пламя и приложите холодный удар, или дайте термическому напряжению вызвать самопроизвольное разрушение.
Преимущества:
- Простота эксплуатации при низкой стоимости оборудования (достаточно резака).
- Плоский и чистый срез, не требующий или требующий минимальной полировки.
- Очень хорошо подходит для трубок большого диаметра (>20 мм).
Недостатки:
- Требуется квалифицированная работа для получения чистых срезов.
- Может образовывать зону термического влияния; для высокоточных работ требуется последующий отжиг.
- Не подходит для тонкостенных труб или труб малого диаметра, которые могут деформироваться или треснуть под воздействием тепла.
Лазерная резка (высокоточная, бесконтактная)
Принцип:
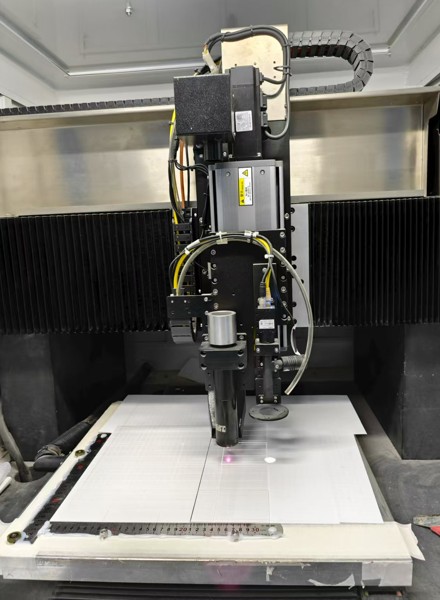
Высокоэнергетические CO₂-лазеры (длина волны 10,6 мкм, сильно поглощается кварцем) облучают место реза, мгновенно расплавляя или испаряя материал. Вспомогательные газы (сжатый воздух или азот) сдувают расплавленные остатки, образуя узкий пропил.
Преимущества:
- Очень высокая точность; узкий и параллельный пропил.
- Бесконтактный метод без механического напряжения, исключающий деформацию или появление микротрещин.
- Высокая степень автоматизации и программирования для выполнения сложных задач резки.
- Гладкая поверхность среза с минимальными затратами на последующую обработку.
Недостатки:
- Оборудование очень дорогое.
- Медленнее при резке толстостенных труб.
- Может создавать зону теплового воздействия (меньше, чем при пламенном нагреве).
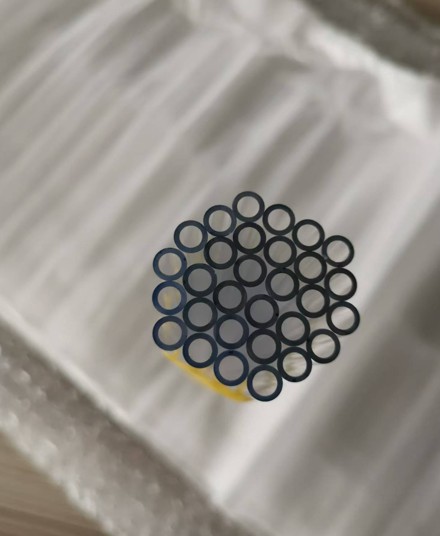
На кварцевых трубках, вырезанных лазером, часто можно увидеть черный налет углерода на поверхности среза.
Механические методы холодной резки
Эти методы основаны на использовании механической силы для резки кварца, что позволяет избежать теплового воздействия, но может привести к появлению микротрещин.
Резка алмазным шлифовальным кругом (наиболее распространенный и эффективный механический метод)
Принцип:
Высокоскоростной вращающийся алмазный шлифовальный круг (с алмазными частицами по краям) шлифует кварцевую трубку для завершения резки.
Преимущества:
- Быстрая скорость резки с очень высокой эффективностью; идеально подходит для массового производства.
- Сильная режущая способность, подходящая для труб различного диаметра и толщины стенок.
- Стоимость оборудования ниже, чем у лазерных систем.
Недостатки:
- Высокое механическое напряжение может привести к образованию микротрещин и сколов по краям; после этого требуется полировка.
- Образует абразивную пыль, требующую сбора пыли и систем охлаждения (обычно водяного).
- Шлифовальные круги изнашиваются и требуют замены.
Резка алмазной проволокой (для специальных форм и дорогостоящих заготовок)
Принцип:
Возвратно-поступательно движущаяся стальная проволока с алмазными частицами работает как "проволочная пила", шлифуя кварцевый материал.
Преимущества:
- Очень низкое напряжение резания; лучшее качество среза и меньшее количество сколов по сравнению с шлифовальными кругами.
- Возможность резки заготовок неправильной или специальной формы.
- Узкий пропил снижает потери материала, идеально подходит для дорогостоящих материалов.
Недостатки:
- Более высокие затраты на оборудование и эксплуатацию.
- Более низкая скорость резки по сравнению с алмазными дисками.
Как выбрать правильный метод резки?
- Лабораторное использование, небольшие партии, трубки большого диаметра:
Предпочтение отдается методу термического удара пламенем - он недорогой и гибкий. - Высокоточные области (полупроводники, оптическое волокно и т.д.):
Лазерная резка или резка алмазной проволокой для обеспечения наилучшего качества резки при минимальном напряжении. - Промышленное массовое производство:
Резка алмазным шлифовальным кругом - самая высокая эффективность и наилучшая стоимость, затем следует полировка. - Кварцевые компоненты специальной формы или очень дорогие:
Рассмотрите возможность резки алмазной проволокой, чтобы свести к минимуму потери материала.
Независимо от того, какой метод резки используется, края кварцевых трубок после резки очень острые и могут содержать микротрещины. Поэтому полировка пламенем или механическая шлифовка являются необходимыми этапами последующей обработки для обеспечения безопасности и производительности.
Как сваривать кварцевые трубки (часть 4 из 11)
Сварка кварцевых трубок - это высокотехничный навык обработки кварца, который обычно выполняется на специализированном токарном станке для кварцевого стекла или вручную опытным мастером на стенде для лэмпворкинга. Основной принцип сварки заключается в локальном нагреве кварца до расплавленного состояния и последующем сплавлении частей вместе.
Ниже подробно описаны шаги, методы и основные меры предосторожности при сварке кварцевых трубок.
Основной принцип
Кварцевое стекло имеет очень высокую температуру размягчения (около 1660°C). Для достижения достаточно высоких температур (выше 2000°C), чтобы расплавить его на месте, требуется водородно-кислородное пламя (Hydrogen-Oxygen Flame) или кислородно-ацетиленовое пламя (Oxyacetylene Flame).
Водородно-кислородное пламя является более чистым и не приводит к загрязнению углеродом, что делает его предпочтительным методом.
Основные методы сварки
1. Ручная ламповая сварка (для мелких деталей, ремонта, простых соединений)
Оборудование:
Ламповый стол с водородно-кислородной лампой, ручной резак из кварцевого стекла, защитные очки (необходимо носить кобальтово-голубые очки с высокой степенью затемнения, чтобы сильный свет и ультрафиолетовое излучение высокой интенсивности не повредили глаза и кожу).
Процесс:
Специалист держит горелку и кварцевую трубку и, основываясь на опыте и наблюдениях, нагревает область сварки до расплавленного состояния, а затем соединяет и сплавляет их. Этот метод в значительной степени зависит от мастерства специалиста.
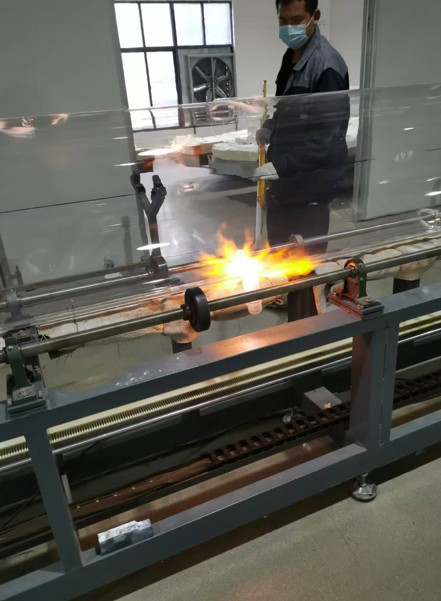
2. Токарная сварка стекла (для высокой точности, длинных швов и сложной сварки)
Оборудование:
Специализированный токарный станок для обработки кварцевого стекла. Головная и задняя бабки могут вращаться синхронно для удержания кварцевых заготовок, а стойка горелки заменяет стойку для перемещения инструмента.
Процесс:
Две секции кварцевых трубок зажимаются отдельно в бабке и задней бабке, устанавливаются в концентрическое положение и вращаются. Водородно-кислородное пламя равномерно нагревает область соединения. После того как оба края расплавятся, хвостовая бабка прикладывает давление вперед, чтобы сплавить их вместе.
Подробные этапы сварки (на примере токарного станка для кварцевого стекла)
Подготовка и защита
Уборка:
Тщательно очистите все кварцевая трубка компонентов (например, ультразвуковая очистка ацетоном или спиртом, затем промывка сверхчистой водой и сушка). Любые загрязнения будут карбонизироваться или образовывать пузырьки при высокой температуре.
Проверка оборудования:
Осмотрите водородно-кислородный генератор (или газовые баллоны), токарный станок для стекла и горелку, чтобы убедиться в их правильном функционировании.
Личная защита:
Надевайте высококачественные защитные очки (предпочтительно кобальтово-голубые линзы, чтобы эффективно фильтровать желтый натриевый свет и ультрафиолетовое излучение), термостойкие перчатки и защитную одежду.
Зажим и выравнивание
Зажмите две кварцевые трубки по отдельности в патронах для бабки и задней бабки.
Ключевой момент:
Медленно вращая токарный станок, с помощью циферблатного индикатора или визуального контроля тщательно отрегулируйте выравнивание, добиваясь того, чтобы оси двух трубок были идеально концентричны.
Это первый и самый важный шаг; неправильное выравнивание приведет к скошенным соединениям и концентрации напряжений.
Предварительный нагрев
Начните вращение токарного станка (обычно 20-60 об/мин), чтобы равномерно нагреть кварц.
Начинайте работу с более крупного пламени на большем расстоянии, чтобы предварительно широко прогреть область сварки, предотвращая растрескивание от теплового удара, вызванного внезапным локальным повышением температуры.
Плавление и соединение
Постепенно направляйте пламя на край шва и нагревайте его до тех пор, пока он не достигнет ярко-желто-белого, гелеобразного расплавленного состояния (около 1900°C).
Когда оба края полностью расплавятся, медленно продвигайте заднюю бабку так, чтобы расплавленные грани встретились и слегка прижались друг к другу. Давление должно быть мягким и равномерным.
Формирование и разглаживание
Продолжайте нагревать сваренную область. Поверхностное натяжение поможет стеклу растечься и разгладиться. При необходимости можно использовать графитовый или кварцевый стержень для придания легкой формы.
Убедитесь, что толщина сварного шва равномерна, без впадин и выпуклостей.
Отжиг (очень важно!)
Почему?
Большие температурные градиенты во время сварки неизбежно вызывают внутреннее напряжение. Сконцентрированные в напряжении участки становятся очень хрупкими и могут самопроизвольно треснуть при охлаждении или дальнейшей эксплуатации.
Как?
Активный отжиг:
После сварки немедленно увеличьте и оттяните пламя, чтобы широко и равномерно нагреть сварной шов и прилегающую область. Затем медленно убирайте пламя, обеспечивая постепенное охлаждение.
В качестве альтернативы используйте меньшее пламя отжига (более мягкое, низкотемпературное) на участке сварки в течение некоторого времени, а затем медленно отводите его.
Отжиг в печи:
При изготовлении дорогостоящих или высокоточных деталей сразу после сварки поместите сваренную заготовку в программируемую печь для отжига. Строго соблюдайте цикл нагрев-выдержка-охлаждение, чтобы полностью устранить напряжение.
Охлаждение и проверка
Охладите до комнатной температуры в защищенном от ветра и пыли месте.
Осмотрите сварной шов и прилегающие к нему участки с помощью прибора для снятия напряжения с поляризованным светом.
Если появляются цветные полосы, значит, сохраняется остаточное напряжение и требуется повторный отжиг.
Основные меры предосторожности и общие проблемы
Пузырьки:
Причина - загрязнения, влага или перегрев. Обеспечьте идеальную очистку и избегайте высоких температур.
Кристаллизация (девитрификация):
Кварцевое стекло при высокотемпературном нагреве может осаждать кристаллы кристобалита, которые становятся непрозрачными, белыми и хрупкими.
Решение: Используйте достаточно горячее, но "жесткое" (более концентрированное) пламя для быстрого завершения сварки, избегая длительного нагрева.
Работа под защитой инертного газа также помогает снизить девитрификацию.
Раскалывание от стресса:
Причина - быстрое или неравномерное охлаждение. Правильный отжиг обязателен.
Газовое экранирование:
При сварке с высокой степенью чистоты (например, в полупроводниковой промышленности) вокруг зоны сварки продувают аргон высокой чистоты или другие инертные газы, чтобы предотвратить загрязнение и уменьшить девитрификацию.
Заключение
Сварка кварцевых трубок - это технология, которая сочетает в себе искусство (опыт и прикосновения техника) с наука (понимание свойств материалов, термодинамики и принципов отжига).
Непрофессионалам настоятельно рекомендуется не пытаться выполнить этот процесс.
Высокие температуры, газы под высоким давлением, интенсивное пламя и потенциальный риск взрыва могут быть чрезвычайно опасны. Такие работы должны выполняться производителями кварца или специалистами по стеклу, обладающими профессиональными инструментами и опытом.
Методы полировки кварцевых трубок (часть 5 из 11)
Кварцевая трубка Полировка - это тонкий этап последующей обработки, направленный на достижение зеркальной поверхности, высокой оптической прозрачности и полного удаления поверхностных микротрещин. В зависимости от требований к качеству и сценариев применения полировка в основном делится на две категории: огневая и механическая полировка.
Ниже приведены подробные методы полировки кварцевых трубок.
Огненная полировка
Это наиболее распространенный и эффективный метод полировки концов кварцевых трубок.
Принцип
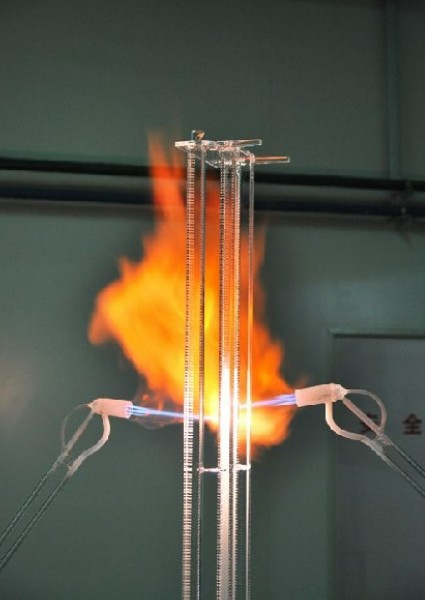
С помощью высокотемпературного кислородного пламени мгновенно расплавляется очень тонкий слой кварцевой поверхности (около 1800°C). Поверхностное натяжение разглаживает расплавленное кварцевое стекло, устраняя все следы резки и микротрещины. После охлаждения получается гладкая поверхность.
Процесс
- Медленно вращайте разрезанную кварцевую трубку.
- Направьте кончик кислородного пламени (самую горячую и концентрированную часть) на край, требующий полировки.
- Нагревайте равномерно, пока конец трубки не станет полупрозрачным, гладким и не приобретет "расплавленный" вид.
- Быстро удалите пламя и дайте естественное медленное охлаждение (или выполните активный отжиг), чтобы предотвратить появление новых термических напряжений.
Преимущества
- Отличные результаты: создает практически идеально гладкие поверхности с оптическим качеством.
- Высокая эффективность: процесс очень быстрый, обычно занимает от нескольких секунд до одной минуты.
- Усиленные края: устраняют микротрещины и повышают механическую прочность, уменьшая сколы.
Недостатки
- Возможность возникновения напряжения: неравномерный нагрев или охлаждение могут вызвать термическое напряжение, требующее осторожной эксплуатации или последующего отжига.
- Возможное изменение размеров: чрезмерное воздействие пламени может привести к небольшой усадке или деформации.
- Требует дорогостоящего оборудования: необходимы генераторы кислорода или баллоны с газом высокого давления.
Основные приложения
Используется почти для всех концов кварцевых трубок после резки; это стандартный этап обработки.
Механическая полировка
Механическая полировка используется, когда требуется полировка всей внешней или внутренней поверхности кварцевой трубки или когда требуется чрезвычайно высокая точность размеров (так как полировка огнем может привести к деформации).
Это многоступенчатый постепенный процесс с использованием все более мелких абразивных материалов для постепенного удаления материала поверхности до тех пор, пока не появятся царапины.
Процесс полировки (шаг за шагом)
1. Грубое измельчение (шлифование)
Цель: Устраните крупные дефекты резания и неровности; придайте детали нужную форму.
Метод: Используйте алмазные шлифовальные круги или круги из карбида кремния с крупной зернистостью (#200-#400).
Примечание: Требуется большое количество охлаждающей воды (обычно сверхчистой) для снижения нагрева и смыва мусора.
2. Тонкое шлифование (притирка)
Цель: Удалите глубокие царапины, оставшиеся после грубой шлифовки, и подготовьте поверхность к окончательной полировке.
Метод: Для притирки чугунных или оловянных пластин используйте более мелкие алмазные составы (зернистость #800-#1500) или порошки карбида кремния.
3. Полировка (Полировка)
Цель: Добейтесь окончательной оптической поверхности и устраните все микроцарапины.
Метод:
- Полировальные круги: Используйте мягкие материалы, такие как набивные, полиуретановые или войлочные подушечки.
- Полирующие средства: Очень тонкие полировальные составы или суспензии, обычно оксид церия (CeO₂) или оксид циркония (ZrO₂). Для самых высоких требований используются алмазные спреи (0,5-1 мкм).
- Процесс: Нанесите полирующее средство на вращающийся полировальный диск, слегка надавите и отполируйте. Во всех случаях требуется охлаждающая жидкость.
4. Очистка
Цель: Полностью удалите все остатки полировочного состава и твердые частицы.
Метод: Требуется строгая ультразвуковая очистка, обычно с использованием высокочистых растворителей (например, изопропанола) и сверхчистой воды для обеспечения идеально чистой поверхности.
Специальный метод: Химическая полировка
Принцип
Химические протравители (обычно фтористоводородная кислота (HF) или HF в смеси с другими кислотами) избирательно растворяют поднятые участки поверхности кварцевого стекла, в результате чего поверхность становится более гладкой.
Преимущества
- Отсутствие механического напряжения
- Подходит для сложных форм
- Хорошая общая однородность
Недостатки
- Чрезвычайно опасен: HF очень токсичен и коррозионен; должен использоваться в специальных вытяжных шкафах и со строгой защитой.
- Сложный контроль загрязнения: отработанная кислота должна подвергаться обработке.
- Трудно контролировать скорость: скорость и равномерность полировки зависят от температуры, концентрации и перемешивания.
Приложения
В основном используется в специальных лабораторных исследованиях или микрофабриках, не является стандартным методом полировки кварцевых трубок.
Как выбрать?
- Для большинства применений (лабораторные сосуды, фотоэлектрические трубки, ламповые трубки):
Огневая полировка после резки полностью соответствует требованиям. Это самый экономичный и широко используемый метод. - Для сверхвысокоточных применений (носители полупроводниковых пластин, оптические линзы, лазерные резонаторы):
Механическая полировка необходима для достижения точных размеров и идеальной поверхности. Иногда после этого добавляется легкая огневая полировка для устранения подповерхностных повреждений. - Когда и внутренние, и внешние стены требуют полной полировки:
Можно использовать только механическую или химическую полировку.
Заключение
Огненная полировка является "стандартным" процессом в производстве кварцевых трубок, в то время как механическая полировка - это "высококлассный индивидуальный" процесс для изделий высшего класса. Если нет особых требований, достаточно полировки огнем. Независимо от метода, тщательная очистка и проверка под нагрузкой являются важными последующими шагами.
Методы изгибания кварцевых трубок (часть 6 из 11)
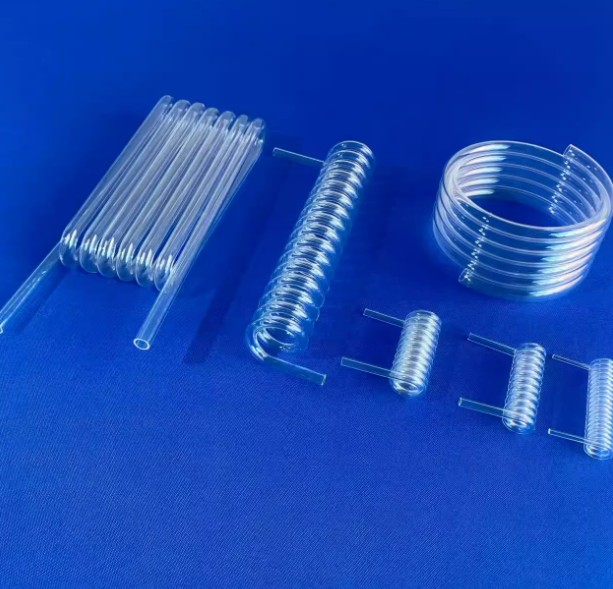
Гнутье кварцевых трубок - чрезвычайно сложная технология обработки стекла, требующая большого опыта и точного контроля. Основной принцип заключается в локальном нагреве кварцевого стекла до размягченного состояния и последующем естественном изгибе под действием силы тяжести или небольшой внешней силы.
Ниже приведены подробные методы, этапы и ключевые моменты для гибки кварцевых трубок.
Основной принцип
Кварцевое стекло не имеет фиксированной температуры плавления, но при нагревании выше температуры размягчения (~1660°C) оно постепенно переходит из твердого состояния в вязкое, пластичное, сиропообразное. В таком состоянии трубка может быть согнута.
Ключ к успешному изгибу лежит в равномерном нагреве и работе при правильной температуре.
Необходимое оборудование и материалы
Источник тепла
Обязательно наличие пламени, способного достигать чрезвычайно высоких температур. Водородно-кислородное пламя (H₂/O₂ пламя) - единственный подходящий вариант, поскольку оно чистое (без углеродных загрязнений), чрезвычайно горячее (более 2000°C) и концентрированное.
Скамья для лэмпворка или токарный станок для стекла
Обеспечивает устойчивую и вращающуюся рабочую платформу.
Зажимы и опоры
Графитовые стержни, кварцевые стержни или другие высокотемпературные инструменты используются для придания формы и поддержки, предотвращая разрушение трубки.
Защитное оборудование
Кобальтово-синие защитные очки с сильной затеняющей способностью для защиты от интенсивного света и вредного ультрафиолетового излучения, а также высокотемпературные перчатки и защитная одежда.
Подробные этапы гибки (ручной метод обработки)
Подготовка
Очистка
Убедитесь, что область кварцевая трубка для сгибания абсолютно чистые, без жира и пыли.
Маркировка
С помощью термостойкого маркера отметьте место, где требуется изгиб.
Предварительный нагрев
Включите водородно-кислородное пламя и используйте более мягкое, широкое пламя для предварительного нагрева области сгиба, чтобы предотвратить растрескивание, вызванное резким скачком температуры при локальном нагреве.
Нагрев и вращение
Поместите часть кварцевой трубки, которую нужно согнуть, над пламенем.
Ключевой момент: Необходимо непрерывное и равномерное вращение трубки.
Это самый важный этап. Вращение обеспечивает идеально равномерный нагрев по всей стенке трубы. Нагрев только одной стороны создаст огромное напряжение на противоположной стороне, что приведет к образованию трещин или складок при изгибе.
Отрегулируйте пламя до резкого, высокотемпературного "жесткого пламени" и сосредоточьте нагрев в отмеченной позиции.
Наблюдение и суждение о терморегуляции
Продолжайте нагревать и вращать, пока нагретая часть не станет мягкой.
Критерии оценки:
Стекло станет слегка "липким", будет выглядеть желтовато-белым и ярким в пламени, а также может слегка провиснуть под собственным весом.
В этот момент температура составляет примерно 1800-1900°C.
Гибка и формовка
Когда кварцевая трубка достигнет нужного размягченного состояния, снимите ее с огня.
Естественный изгиб под действием силы тяжести
Это самый лучший метод. Просто прекратите вращение и позвольте незакрепленному концу согнуться естественным образом под действием собственного веса. Это обеспечит наиболее равномерную кривизну.
Прикладывание небольшой внешней силы
Если требуется более резкий изгиб или определенный угол, используйте руку (в высокотемпературных перчатках) или графитовый инструмент, чтобы приложить очень мягкое и медленное усилие для направления изгиба.
Примечание:
Все действия по сгибанию должны быть решительными, плавными и выполняться одним движением. Избегайте колебаний и повторных корректировок.
Отжиг (абсолютно необходим!)
Почему?
Большие температурные градиенты при изгибе вызывают сильное внутреннее напряжение.
Без снятия напряжения согнутый участок становится очень хрупким и может мгновенно треснуть при охлаждении или использовании.
Как это сделать?
Активный отжиг
После сгибания сразу же используйте более широкое и мягкое (чуть более низкотемпературное) пламя, чтобы тщательно и равномерно прогреть согнутый участок и его окрестности ("пропитывание пламенем").
Затем очень медленно уберите пламя и дайте детали остыть естественным образом в безветренном помещении. Иногда для обеспечения сверхмедленного охлаждения требуется небольшая печь для отжига (изолированная печь).
Лучший метод:
Для высокоточных компонентов поместите трубку в печь для отжига с программным управлением для точного отжига.
Охлаждение и проверка
После полного остывания до комнатной температуры осмотрите согнутый участок с помощью прибора для просмотра напряжений в поляризованном свете.
Если появляются цветные полосы, значит, остаточное напряжение все еще присутствует и требуется повторный отжиг.
Основные задачи и общие проблемы
Морщинистость/опущение
Чрезмерный нагрев, неравномерный нагрев или слишком быстрый изгиб могут привести к сморщиванию внутренней стенки или разрушению всей трубки.
Решения:
- Используйте оправку: Вставьте твердый кварцевый или графитовый стержень в качестве внутренней опоры.
- Ввести защитный газ: Заполните трубку небольшим количеством сжатого воздуха или инертного газа для поддержания внутреннего давления.
Девитрификация (кристаллизация)
Чрезмерное время или температура нагрева приводят к образованию кристаллов кристобалита на поверхности кварца, в результате чего он становится непрозрачным, белым и хрупким.
Решения:
- Используйте высокотемпературное концентрированное пламя, чтобы сократить время нагрева.
- Подмешивание в пламя небольшого количества инертного газа (например, аргона) помогает предотвратить девитрификацию.
Неточные углы
Новички часто не могут определить уровень смягчения и амплитуду изгиба.
Решение:
Много практикуйтесь, чтобы наработать "чувство руки". Вначале тренируйтесь с недорогими стеклянными трубками.
Резюме
Гнутье кварцевых трубок - одна из самых высоких техник в стеклообработке. Она сочетает в себе:
- Наука: Понимание термодинамики и фазовых переходов
- Арт: Практический опыт, интуиция и точная оценка тепла
- Строгость: Строгие процедуры отжига и контроль качества
Для непрофессионалов, настоятельно рекомендуем не пытаться выполнить этот процесс.
Риски, связанные с чрезвычайно высокими температурами, газами под давлением, ярким пламенем, хрупким стеклом и возможными взрывами, чрезвычайно высоки.
Эта работа должна выполняться профессиональными производителями кварца или опытными стекольщиками, оснащенными соответствующими инструментами.
Методы отжига кварцевых трубок (часть 7 из 11)
Отжиг кварцевые трубки является важнейшим процессом термической обработки. Его основная цель - устранить внутреннее термическое напряжение, предотвратить растрескивание, деформацию или ухудшение характеристик трубы при последующей обработке или использовании.
Ниже приводится подробное описание методов, принципов и процедур отжига кварцевых трубок.
Основной принцип отжига
Когда кварцевое стекло остывает от высокотемпературного расплава до конечной формы, внутренняя и внешняя скорости охлаждения различаются, что вызывает внутренние термические напряжения. Эти напряжения "замораживаются" в стекле.
Отжиг предполагает повторное нагревание кварцевой трубки до определенной температуры, превышающей точку деформации, и выдерживание ее в течение определенного времени, что позволяет стеклянной сети немного расслабиться и снять внутреннее напряжение. Затем трубка медленно и контролируемо охлаждается в диапазоне отжига, чтобы избежать возникновения нового напряжения.
Диапазон температур отжига кварцевого стекла: примерно 1000°C-1200°C.
Эта температура выше точки деформации (~1010°C), но гораздо ниже точки размягчения (~1660°C).
Технологический процесс отжига
Полный процесс отжига включает три стадии: нагрев, выдержку и медленное охлаждение.
1. Отопление
Цель:
Равномерно нагрейте кварцевую трубку до температуры отжига.
Метод:
Используйте программируемую печь для отжига (муфельную, туннельную и т.д.).
Оцените:
Скорость нагрева не должна быть слишком высокой, чтобы избежать теплового удара, который может привести к растрескиванию тонкостенных трубок или появлению новых температурных градиентов.
Типичная скорость нагрева: 5-10°C/мин.
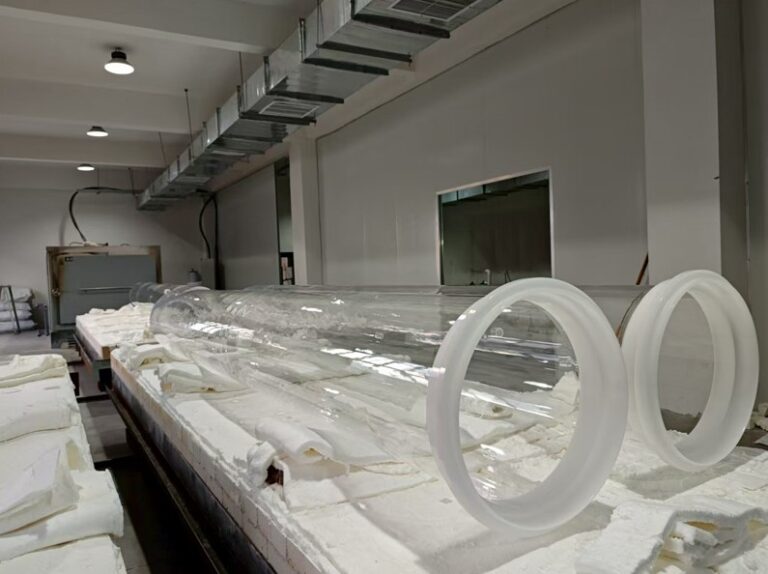
2. Замачивание
Цель:
Чтобы обеспечить равномерную температуру по всей кварцевой трубке и позволить внутреннему напряжению полностью расслабиться при температуре отжига.
Температура:
Обычно устанавливается на 1000±50°Cв зависимости от чистоты, толщины стенок и размера.
Время:
Время замачивания имеет решающее значение и должно быть достаточно долгим для полного снятия напряжения.
Время зависит от толщины стенки и подчиняется "квадратному закону":
Эмпирическая формула:
Время выдержки (минуты) ≈ толщина стенки (мм)² × коэффициент (обычно 1,5-2,5)
Пример:
Для кварцевой трубки с толщиной стенки 5 мм:
(5² × 2) = 50 минут минимум.
Чем толще трубка, тем время выдержки увеличивается в четыре раза.
3. Медленное охлаждение
Цель:
Это самая критическая фаза. Она должна охлаждаться достаточно медленно, чтобы избежать возникновения новых постоянных термических напряжений.
Метод:
Используйте контроллер печи, чтобы строго следовать запрограммированной кривой охлаждения.
Оцените:
Скорость охлаждения обратно пропорциональна квадрату толщины стенки.
- В диапазоне температур отжига (около 1200°C-1000°C), скорость охлаждения должна быть очень медленной: 1-5°C/минута.
- Как только температура опускается ниже точки деформации (~1000°C), структура стекла становится практически неподвижной, и охлаждение может значительно ускориться (например, 10-20°C/мин) до комнатной температуры.
Оборудование для отжига
Печь для отжига коробок
Наиболее часто используемое оборудование, подходящее для небольших партий и труб различных спецификаций.
Преимущества:
Высокая гибкость; программируемый контроль температуры.
Недостатки:
Ограниченная производительность за цикл; снижение эффективности производства.
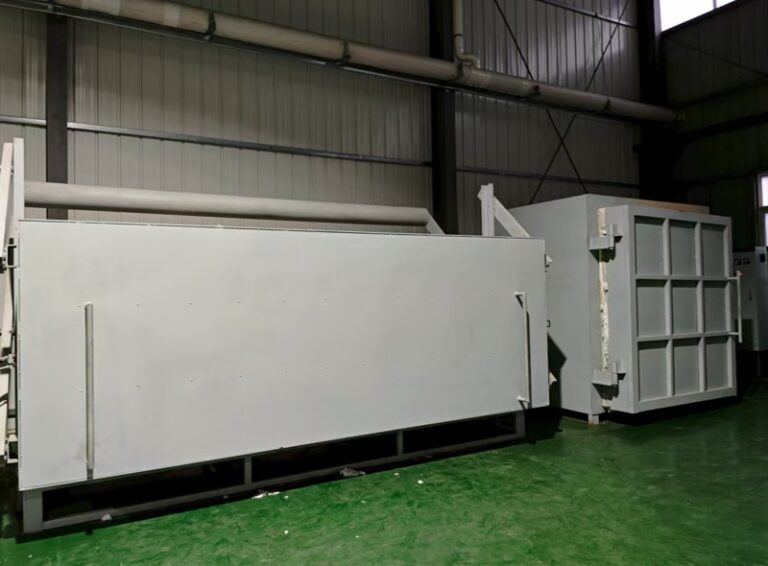
Туннельная печь для отжига
Используется для крупномасштабного непрерывного производства, например, в процессах непрерывной вытяжки труб.
Кварцевые трубки медленно перемещаются по зонам нагрева, выдержки и охлаждения на конвейерной ленте внутри длинной туннельной печи.
Преимущества:
Высокая эффективность, высокая производительность, стабильный процесс.
Недостатки:
Дорогостоящее оборудование; подходит только для фиксированных спецификаций.
Контроль качества: Как оценить результаты отжига?
После отжига необходимо проверить напряжение. Наиболее распространенным и простым методом является использование поляризованный прибор для просмотра напряжений.
Принцип:
Стекло с внутренним напряжением демонстрирует двулучепреломление (двойное преломление).
Метод:
Поместите кварцевую трубку в поле поляризованного света.
- При отсутствии напряжения вид будет однородным.
- При напряжении появляются цветные бахромчатые узоры (интерференционные цвета).
Интерпретация:
- Отсутствие или низкий уровень стресса: Однородный серый или светло-желтый цвет.
- Сильный стресс: ярко-синий, зеленый, красный и т.д.
Чем плотнее и ярче бахрома, тем выше остаточное напряжение.
По распределению и цвету этих бахромок можно даже определить, является ли напряжение сжимающим или растягивающим.
Заключение
Отжиг кварцевых трубок - это не простой процесс "нагреть и охладить", а научно контролируемая процедура, требующая точного управления температурой и временем.
Неправильный отжиг - например, слишком быстрое охлаждение - может оказаться хуже, чем полное отсутствие отжига, потенциально вызывая повышенные напряжения. Для высокопроизводительных приложений отжиг является необходимым шагом для обеспечения срока службы и надежности кварцевых трубок.
Методы очистки кварцевых трубок (часть 8 из 11)
Очистка кварцевые трубки это критически важный и очень ответственный процесс, особенно в таких областях, как производство полупроводников, фотовольтаики и оптических волокон.
Цель очистки - тщательно удалить все загрязнения, накопившиеся в процессе обработки, включая органические вещества (масло, жир, пыль), ионы металлов и твердые частицы.
Выбор методов очистки зависит от исходного уровня загрязнения и требуемой чистоты для конечного применения.
Ниже приведен стандартный для отрасли и эффективный процесс очистки, который обычно используется в комбинации.
Основные принципы уборки
Чистка с оценкой:
Начните с грубой очистки и переходите к тонкой - сначала удалите крупные частицы, а затем займитесь загрязнениями на уровне ионов и молекул.
Совместимость:
Все чистящие средства должны быть совместимы с кварцем (SiO₂) и не должны разъедать или повреждать его.
Высокая чистота:
Все химикаты (кислоты, растворители) и сверхчистая вода должны быть электронного класса или выше, чтобы избежать вторичного загрязнения.
Стандартный процесс очистки (для областей применения с высокой степенью чистоты)
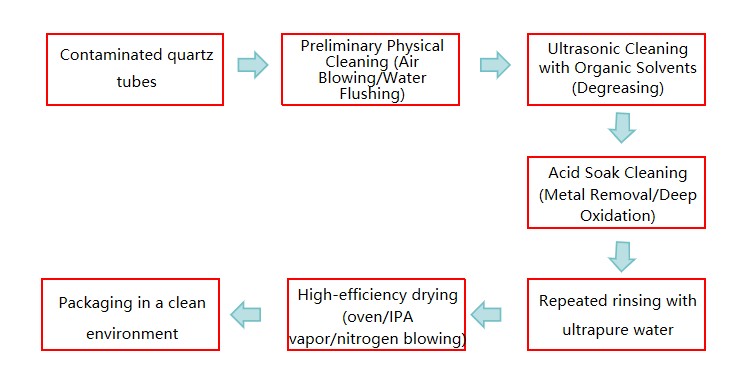
Ниже приведен типичный многоступенчатый процесс очистки, разработанный для высокотехнологичных применений и обычно выполняемый последовательно.
1. Предварительная физическая очистка
Цель:
Удалите пыль и крупные прилипшие частицы.
Метод:
Используйте высокочистый азот или сухой воздух, чтобы выдуть оставшиеся загрязнения.
Для удаления стойких частиц промойте сверхчистой водой.
Примечание:
Не используйте металлические инструменты для зачистки поверхностей - это может привести к появлению царапин и загрязнению металла.
2. Очистка органическими растворителями (обезжиривание)
Цель:
Растворяет и удаляет органические загрязнения, такие как жир, отпечатки пальцев и остатки смолы.
Обычные растворители:
- Ацетон
- Изопропиловый спирт (IPA)
- Этанол
Метод:
Обычно используется ультразвуковая очистка. Ультразвуковая кавитация помогает удалить загрязнения из поверхностных щелей.
Обычная продолжительность уборки: 15-30 минут.
Примечание:
Необходимо использовать высокоочищенные растворители. После очистки все остатки растворителя должны быть полностью смыты.
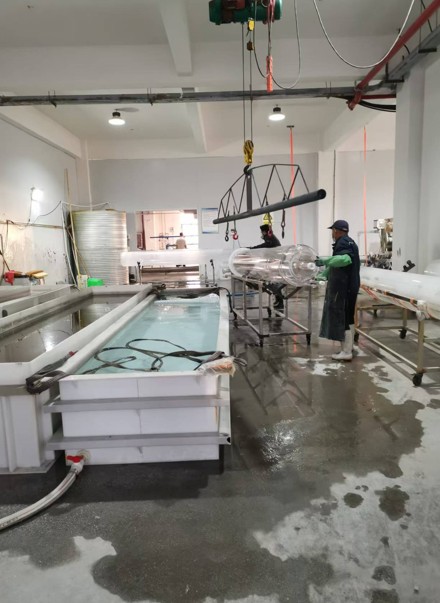
3. Очистка в кислотной ванне (основной этап)
Цель:
Это самый важный этап для удаления ионов металлов, щелочных металлов и неорганических загрязнений.
Кварц обладает отличной кислотостойкостью (кроме фтористоводородной кислоты), что делает его очень подходящим для кислотной очистки.
Распространенные кислоты и составы ("Раствор Пираньи" - ключевой метод):
Piranha Solution
Формула:
Концентрированная серная кислота (H₂SO₄) : концентрированная перекись водорода (H₂O₂) = 3:1 или 4:1
Критическое замечание по безопасности:
Перекись водорода всегда следует медленно добавлять в серную кислоту - ни в коем случае не в обратном направлении, чтобы избежать бурной реакции или взрыва.
Функция:
Чрезвычайно сильная окислительная способность, удаляющая почти все органические остатки и некоторые металлические загрязнения.
Он считается "золотым стандартом" для кварцевой очистки.
Разбавленный раствор фтористоводородной кислоты (HF)
Концентрация:
Как правило, <5%.
Функция:
Легко протравливает и удаляет очень тонкий поверхностный слой кварца (несколько микрон), удаляя загрязнения, приставшие к этому слою (жертвенное травление).
Внимание:
HF чрезвычайно токсичен и коррозионно активен.
Только обученные профессионалы должны работать с ним в специализированных вытяжных шкафах.
Он агрессивно воздействует на стекло и человеческую кожу.
Замачивание в разбавленной соляной кислоте (HCl) или азотной кислоте (HNO₃)
Используется в основном для удаления ионов металлов, особенно ионов железа.
Метод:
Кварцевые трубки замачиваются в PTFE или в емкостях для очистки высокочистого кварца.
Можно использовать нагрев (раствор пираньи при температуре 60-80°C повышает эффективность), а также ультразвуковую обработку.
Продолжительность замачивания варьируется от нескольких минут до десятков минут.
4. Промывка сверхчистой водой
Цель:
Полностью удалите все остатки химических чистящих средств.
Метод:
Повторно промойте и замочите в сверхчистой воде (удельное сопротивление >18 MΩ-см).
Обычно используется переливная промывка, позволяющая проточной воде непрерывно удалять загрязнения до тех пор, пока промывочная вода не станет нейтральной по pH и не будет соответствовать требованиям по удельному сопротивлению.
Примечание:
Этот этап должен выполняться в чистом помещении класса 100 или выше, чтобы избежать загрязнения воздуха частицами.
5. Сушка
Цель:
Удаляет влагу и предотвращает появление следов от воды.
Методы:
- Сушка в духовке:
Поместите в чистую духовку при температуре 100-150°C. - Сушка паром IPA:
Подвесьте кварцевую трубку над парами IPA.
ПНД конденсируется на поверхности, уносит влагу, а затем испаряется, оставляя абсолютно сухую поверхность. - Сушка феном с использованием высокоочищенного азота:
Продуйте фильтрованным азотом высокой чистоты.
Важные замечания
- Безопасность превыше всего:
При использовании раствора пираньи и HF операторы должны надевать кислотостойкие костюмы, защитные щитки и двойные кислотостойкие перчатки, а также выполнять все операции в соответствующих вытяжных шкафах. - Материалы контейнера:
Кислотная очистка должна проводиться в контейнерах из платины (Pt), PTFE, кварца или высокочистого ПВХ, чтобы избежать загрязнения.
Запрещается использовать металлические и стеклянные емкости. - Чистая окружающая среда:
Заключительные этапы очистки и сушки должны проводиться в чистом помещении, чтобы избежать повторного загрязнения частицами, находящимися в воздухе. - Требование к качеству воды:
Для окончательного ополаскивания следует использовать сверхчистую воду с удельным сопротивлением 18,2 MΩ-см.
Для обычных лабораторных кварцевых трубок может не потребоваться полный цикл работы с высокочистыми материалами.
Однако, раствор пираньи или разбавленная кислота + промывка сверхчистой водой + сушка остается эффективным методом обеспечения чистоты.
Методы упаковки кварцевых трубок (часть 9 из 11)
Упаковка кварцевых трубок - чрезвычайно важный процесс, от которого напрямую зависит, будет ли продукт доставлен в целости и сохранности во время транспортировки. Из-за высокой твердости, хрупкости и склонности к царапинам плавленого кварца основными принципами упаковки являются амортизация, защита от ударов, предотвращение царапин на поверхности и контроль загрязнения.
Ниже приведены стандартные методы упаковки, предназначенные для кварцевых трубок с различными требованиями к качеству.
Основные принципы упаковки
Изоляция и амортизация
Убедитесь, что кварцевая трубка не соприкасается непосредственно с жесткой упаковкой (деревянным ящиком или коробкой). Все зазоры должны быть заполнены мягкими прокладочными материалами.
Защита поверхности
Поверхность кварцевой трубки - особенно высокополированные поверхности - должна быть обернута мягкими материалами, чтобы предотвратить появление царапин.
Крепление и ударопрочность
Внутри упаковки продукт должен быть надежно закреплен, без возможности перемещения или сотрясения. Внешняя коробка должна выдерживать давление при штабелировании и возможные удары при падении.
Контроль чистоты
Для высокотехнологичных применений (таких как полупроводники и оптика) упаковка должна производиться в чистых условиях с использованием материалов с низким уровнем газовыделения и без пыли.
Стандартная процедура упаковки и материалы (изнутри наружу)
Шаг 1: Очистка и первичная упаковка (самый важный этап)
Операция: В чистом помещении продуйте кварцевую трубку высокочистым азотом, чтобы очистить поверхность от пыли.
Материалы: Пластиковая пленка или антистатические пакеты.
Метод: Сразу же оберните очищенные и проверенные кварцевые трубки пластиковой пленкой (например, полиэтиленовой) или антистатическими пакетами (для компонентов полупроводникового класса). Это предотвратит загрязнение потом, пылью и влагой при последующем обращении.
Шаг 2: Защита поверхности (основной слой для предотвращения царапин)
Операция: Оберните пленку слоем мягкого прокладочного материала.
Предпочтительные материалы:
- Пузырчатая пленка: наиболее распространенный и экономичный вариант. Убедитесь, что пузырьки направлены внутрь, чтобы внешний пластиковый слой не поцарапал кварцевую поверхность.
- Пена EPE: пена с закрытыми порами, обеспечивающая превосходную амортизацию, ударопрочность и защиту от влаги.
- Губка или мягкий поролон: используется для дорогостоящих предметов, требующих первоклассной защиты.
Метод: Оберните плотно, как минимум в два слоя, чтобы обеспечить полное покрытие. Закрепите ленту, но ни в коем случае не наклеивайте ее непосредственно на кварцевую трубку.
Шаг 3: Усиление и крепление (основной слой для защиты от ударов)
Операция: Поместите завернутую кварцевую трубку во внутреннюю упаковочную коробку и заполните все зазоры амортизирующими материалами.
Материалы:
- Гофрированный картон: изготовлен в виде шестиугольных или цилиндрических внутренних коробок, длина которых немного превышает длину трубы, обеспечивая структурную поддержку.
- Наполнители: измельченная бумага, частицы пенопласта, формованные пенопластовые опоры.
Категорически избегайте таких материалов, как солома или древесные опилки, которые разбрасывают мусор или впитывают влагу.
Метод: Поместите трубку во внутреннюю коробку и плотно заполните ее со всех сторон, чтобы обеспечить отсутствие движения внутри.
Шаг 4: Внешняя упаковка и коробка (основной слой для защиты от ударов)
Операция: Поместите внутреннюю коробку в прочную внешнюю коробку или деревянный ящик.
Материалы:
- Двухслойные (или пятислойные) усиленные гофрированные картонные коробки: подходят для кварцевых трубок обычных размеров и меньшей длины.
- Деревянный корпус: Для очень длинных кварцевых трубок (например, >1,5 м), тяжелых предметов или изделий, имеющих очень высокую стоимость, необходимо использовать деревянный футляр. Деревянная конструкция прочна и обеспечивает наилучшую поддержку и защиту.
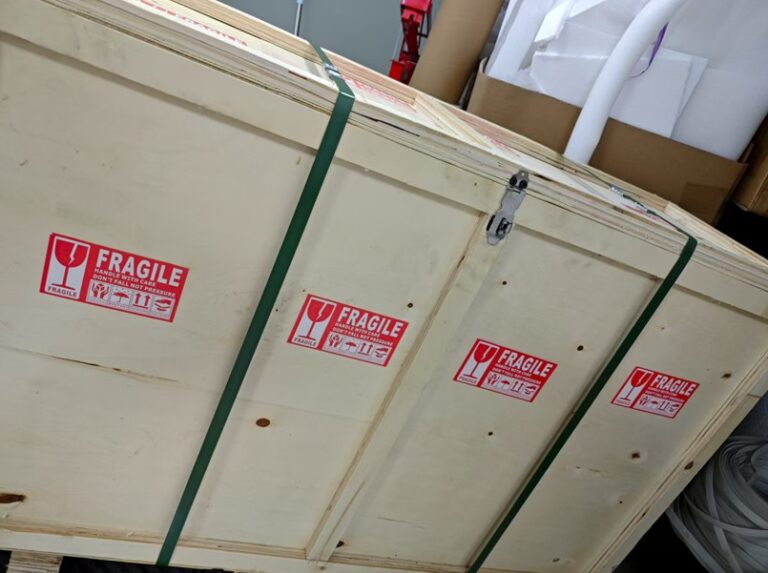
Метод:
- Положите на дно толстый амортизирующий слой (плита EPE или лист пенопласта).
- Вставьте внутреннюю коробку так, чтобы между ней и ящиком/коробкой оставался зазор.
- Плотно заполните все зазоры пенопластовыми блоками или полосками EPE.
Стандарт гласит: при встряхивании коробки не должно быть слышно внутреннего движения. - Добавьте верхний амортизирующий слой и запечатайте коробку.
Шаг 5: Внешняя защита и маркировка
Операция: Запечатайте коробку и наклейте внешние этикетки.
Материалы: Обвязочные ленты (для деревянных ящиков или тяжелых грузов), предупреждающие наклейки.
Метод:
- Укрепите коробку упаковочными ремнями.
- Четко прикрепите следующие внешние этикетки:
- Хрупкое (символ стекла)
- Эта сторона вверх (символ стрелки)
- Хранить в сухом месте (символ зонтика)
- Обращайтесь осторожно
- Укажите на поверхности коробки сведения о товаре, его количество и вес.
Особые случаи и обращение с ними
Таким образом, стоимость упаковки кварцевых трубок является неотъемлемой частью их общей стоимости. Расходы на правильную упаковку гораздо меньше, чем потери, вызванные повреждением при транспортировке из-за плохой упаковки. Профессиональный производитель кварцевых трубок всегда будет следовать строгим и тщательным процедурам упаковки.
Методы производства кварцевых трубок большого диаметра (часть 10 из 11)
Кварцевые трубки большого диаметра (обычно с внешним диаметром более 200 мм и даже более 1 метра) производятся с помощью высокотехнологичных и технически сложных процессов. Эти трубы невозможно изготовить с помощью обычных методов непрерывной вытяжки. Вместо этого их производство в основном основывается на следующих двух основных технологиях:
Метод 1: центробежное литье
В настоящее время это самый распространенный и передовой метод производства кварцевых трубок большого диаметра и большого формата.
Этапы процесса
Подготовка сырья
Высокочистый природный кварцевый песок или гранулы синтетического кварцевого стекла загружаются в большую вращающуюся высокотемпературную форму (обычно из графита).
Нагревание и плавление
В вакууме или в атмосфере инертного газа (например, аргона) форма нагревается выше 1800°C с помощью электромагнитной индукции или резистивного нагрева, что позволяет кварцевому песку внутри начать плавиться.
Высокоскоростное вращение
Форма быстро вращается вокруг своей центральной оси. Под действием центробежной силы расплавленное кварцевое стекло равномерно вылетает на внутреннюю стенку формы и прилипает к ней.
Витрификация и формование
Система поддерживает высокую температуру и вращение в течение определенного времени, обеспечивая полное расплавление, удаление пузырьков и гомогенизацию кварца. В результате образуется плотный прозрачный слой стекла с равномерной толщиной стенок.
Охлаждение и отжиг
Температура и скорость вращения постепенно снижаются благодаря контролируемому охлаждению и отжигу для устранения внутренних напряжений.
Снятие с производства
После охлаждения до комнатной температуры сформированную заготовку кварцевой трубки большого диаметра извлекают из пресс-формы.
Постобработка
Для получения конечного готового продукта обычно требуются дополнительные операции, такие как резка, шлифовка торцов, полировка пламенем и очистка.
Преимущества
- Возможность изготовления изделий очень больших размеров: Теоретически ограничена только размером пресс-формы и мощностью оборудования; на сегодняшний день это единственный практический метод производства кварцевых трубок самого большого диаметра.
- Равномерная толщина стенок: Благодаря центробежной силе достигается превосходное постоянство толщины стенок во всех направлениях.
- Высокая степень использования материала: По сравнению с другими методами, отходы материалов минимальны.
- Высокая чистота: Процесс можно проводить в закрытой защитной атмосфере, чтобы избежать загрязнения.
Недостатки
- Чрезвычайно высокая стоимость оборудования: Крупномасштабные центрифуги и высокотемпературные печи требуют значительных капиталовложений.
- Длительный производственный цикл: Один цикл - от загрузки, нагрева, охлаждения до распаковки - может занимать десятки часов, что приводит к снижению эффективности.
- Ограниченная длина: Длина трубки относительно мала по сравнению с ее диаметром - часто она напоминает "кварцевый тигель" или "кварцевое кольцо" - хотя технический прогресс позволяет использовать трубки несколько большей длины.
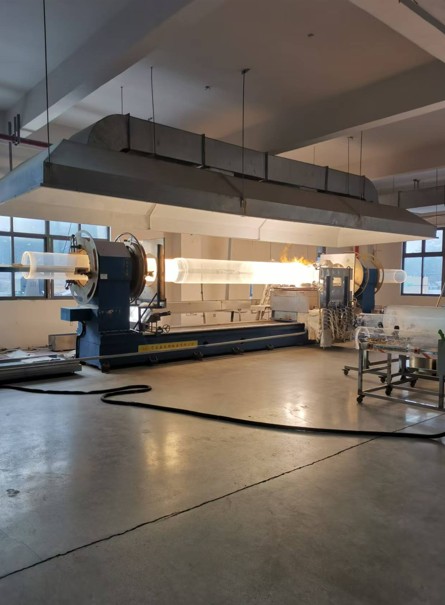
Основной метод 2: прокатка / сварка пластин
Этот метод черпает вдохновение в металлообработке и подходит для производства труб большого диаметра, когда длина трубы не слишком велика.
Этапы процесса
Подготовка кварцевых пластин
Высококачественные пластины из кварцевого стекла сначала производятся методами непрерывного плавления, литья или осаждения.
Отопление и смягчение
Нарезанные пластины помещают в печь и нагревают выше точки размягчения (около 1650°C), пока они не станут податливыми.
Прокатка и формовка
При высокой температуре размягченная кварцевая пластина помещается в большую цилиндрическую форму. Под воздействием внешнего давления она сгибается в дугу и в итоге сворачивается в трубчатую форму.
Сварка шва
Прилегающие кромки локально нагреваются до температуры плавления, что позволяет им сплавиться и сформировать непрерывный сварной шов.
Отжиг и дальнейшая обработка
Для снятия внутренних напряжений требуется точный отжиг, а затем дополнительные операции, такие как обработка торцевых поверхностей.
Преимущества
- Очень гибкие размеры: Диаметр и длина трубки теоретически могут быть изменены путем регулировки размера кварцевой пластины.
- Возможность изготовления специальных форм: Не ограничивается круглыми трубами; возможны квадратные трубы и другие нестандартные сечения.
Недостатки
- Наличие сварного шва: Шов является слабым местом конструкции. Его физические свойства (такие как тепловое расширение и механическая прочность) и оптические характеристики могут незначительно отличаться от основного материала - это может быть неприемлемо для некоторых высокотехнологичных применений.
- Комплексная обработка: Больше этапов и контрольных точек, что приводит к снижению урожайности.
- Качество поверхности: Как правило, уступают трубам, полученным методом центробежного литья, по гладкости и однородности.
Заключение
Для производства кварцевых трубок большого диаметра:
- Центробежное литье это доминирующая и высокотехнологичная технология, идеально подходящая для полупроводниковой и фотоэлектрической промышленности, где требуются бездефектные, бесшовные и высокооднородные кварцевые трубки.
- Прокатка и сварка служит дополнительным методом, подходящим для тех случаев, когда сварные швы менее чувствительны и уделяют больше внимания конкретным формам или размерам.
Независимо от используемого метода, как технические барьеры, так и затраты на оборудование/энергию значительно выше, чем у кварцевых трубок стандартного размера, получаемых методом непрерывного волочения. В результате кварцевые трубки большого диаметра по своей сути гораздо дороже.
Какой метод подходит для мелкосерийного производства кварцевых трубок? (Часть 11 из 11)
Это очень практичный вопрос. Для мелкосерийного производства кварцевых трубок метод непрерывного волочения явно нерентабелен, поскольку требует огромных первоначальных инвестиций и длительного стабильного периода производства для снижения себестоимости.
Для мелкосерийного производства кварцевых трубок подходят в основном два следующих метода. Их основное преимущество заключается в высокой гибкости и относительно низких первоначальных инвестициях.
Электрическая плавка - метод оправки / ручной метод вытяжки трубки
Это самый традиционный и одновременно самый гибкий метод, очень подходящий для лабораторного, индивидуального и мелкосерийного производства.
Технологический поток
Подготовка материалов:
Высокочистый кварцевый песок или осколки кристаллов засыпаются в высокотемпературный тигель или печь.
Плавление:
В вакууме или под защитой инертного газа сырье нагревается до температуры около 2000°C с помощью графитового нагревателя или электрической дуги, расплавляя его в вязкое стекло.
Формирование:
Оператор вставляет в расплавленное стекло термостойкую оправку (обычно графитовую или молибденовую).
Оправка поворачивается и поднимается, чтобы обеспечить прилипание определенного количества стекла.
Оправка быстро перемещается на верстак, где с помощью ручного дутья, прокатки и растягивания она превращается в трубу.
В качестве альтернативы расплавленное стекло может быть залито в заранее изготовленную форму и свернуто с помощью оправки для формирования трубки.
Отжиг:
После формовки кварцевая трубка сразу же помещается в печь отжига для медленного охлаждения с целью устранения внутреннего напряжения.
Преимущества
- Очень высокая гибкость: возможность производства нестандартных спецификаций (нестандартные диаметры, толщина стенок, трубы с герметичным уплотнением с одного конца и изделия специальной формы), что позволяет добиться "индивидуального подхода по требованию".
- Низкие первоначальные инвестиции: оборудование намного проще и дешевле печей непрерывного волочения, состоящих в основном из высокотемпературной печи и печи отжига.
- Идеально подходит для НИОКР и создания прототипов: идеально подходит для разработки новых приложений, позволяя быстро разрабатывать дизайн и итерации процесса.
- Экономичность при изготовлении небольших партий: разница в стоимости между производством одной детали и десятками деталей невелика, при этом не требуется дорогостоящих пресс-форм или длительной настройки оборудования.
Недостатки
- Очень низкая эффективность производства: полностью зависит от ручного управления; каждый раз можно изготавливать только короткие секции, без возможности непрерывного производства.
- Плохая согласованность: размеры (диаметр, толщина стенок, концентричность) в значительной степени зависят от мастерства оператора; возможны отклонения между партиями или даже в пределах одной партии.
- Высокие требования к квалификации: требуются опытные мастера; высокий технический порог и сложная подготовка талантов.
- Высокая стоимость: стоимость одной трубы намного выше, чем труб, произведенных методом непрерывного волочения.
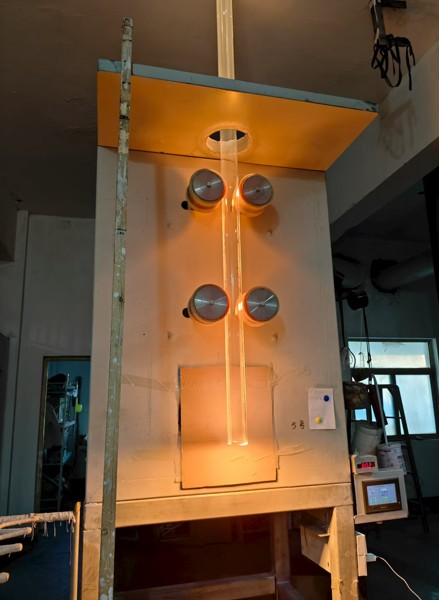
Резка и глубокая обработка (режим обработки поступающего материала)
Это наиболее распространенная и практичная модель "мелкосерийного производства". Предприятие не плавит кварц самостоятельно, а закупает стандартные полуфабрикаты кварцевых трубок и производит их глубокую переработку под конкретные требования заказчика.
Технологический поток
- Приобретение пустых трубок: Купить высококачественные стандартные кварцевые трубки, изготовленные методом непрерывного волочения, у крупных производителей.
- Резка: Точная резка по заданной заказчиком длине.
- Термическая обработка:
- Огненная полировка: Сгладьте острые края после резки.
- Сгибание: Используйте кислородное пламя для сгибания прямых труб в U-образные, L-образные и т.д. формы.
- Сварка/герметизация: Сваривайте несколько отрезков трубы вместе или запаивайте один конец.
- Продувка фланца: Нагрейте конец трубки и задуйте рельефный фланец для соединения.
- Измельчение: Точная шлифовка концов трубок под стандартные соединения из шлифованного стекла или индивидуальные интерфейсы.
- Чистка и осмотр: Выполните очистку высокой степени чистоты и проведите строгий контроль качества.
Преимущества
- Высокая гибкость: может быстро реагировать на различные нестандартные потребности, такие как специальные формы и специальные интерфейсы.
- Высокое исходное качество: пустые трубки производятся крупными производителями со стабильным качеством, высокой чистотой и отличными эксплуатационными характеристиками.
- Минимальный инвестиционный риск: позволяет избежать чрезвычайно высокой стоимости плавильного оборудования и энергии; инвестиции направлены в основном на инструменты для горячей обработки и контроля (кислородные резаки, шлифовальные станки).
- Быстрая реакция рынка: нет необходимости начинать с сырья; короткий производственный цикл.
Недостатки
- Ограничено техническими характеристиками заготовок: конечный размер изделия не может превышать исходный диаметр и толщину стенок приобретенных заготовок.
- Высокая стоимость материала: заготовки из кварца высокой чистоты стоят дорого.
- Необходимость иметь на складе множество спецификаций: в связи с различными потребностями розничных клиентов необходимо иметь на складе множество размеров, в то время как фабрики по производству чертежей часто продают полные коробки или полные печи, что требует предварительной закупки нескольких спецификаций.
Резюме и рекомендации
Если вы хотите начать свой бизнес или открыть небольшой производственный цех, модель резки и глубокой переработки - самый разумный и низкорисковый вариант. Она соответствует наибольшему спросу на рынке.
Если вы исследователь или художник, которому требуется лишь очень небольшое количество специальных кварцевых компонентов для личного использования или для проекта, вполне возможно создать простую ручную электроплавильную станцию.
Если вам нужна стандартная спецификация кварцевые трубкиЛучше всего приобретать продукцию напрямую у крупных производителей - самостоятельное производство не дает никаких преимуществ.
Обсудите требования к заявке
Если ваша задача имеет особые требования к структуре, размерам или методам обработки кварцевых трубок, стандартных спецификаций не всегда достаточно.
Вы можете вкратце описать пример использования и ключевые условия, и мы вместе рассмотрим их, чтобы оценить подходящие варианты материалов и подходы к обработке.
 Russian
 English
 German
 French
 Spanish
 Italian