
Guida alla produzione di tubi di quarzo: Processi e metodi
Questo articolo fornisce una panoramica strutturata dei principali processi produttivi coinvolti nella produzione di tubi di quarzo, dalla preparazione delle materie prime alla lavorazione del tubo finito. Vengono trattati metodi chiave come la trafilatura dei tubi, il taglio, la saldatura, la lucidatura, la piegatura, la ricottura e la selezione dei processi per le diverse dimensioni e i requisiti applicativi.
Il contenuto si concentra sui principi del processo, sull'applicabilità e sulle limitazioni tecniche, fungendo da riferimento per ingegneri, ricercatori e coloro che valutano la fattibilità e le specifiche di produzione dei tubi di quarzo.
Flusso di lavoro della lavorazione dei tubi di quarzo (parte 1 di 11)
Il flusso di lavoro di elaborazione di tubi di quarzo è una sequenza complessa che comporta temperature elevate, operazioni di precisione e un rigoroso controllo di qualità. I passaggi dettagliati sono suddivisi in due fasi principali: la preparazione dei tubi di vetro di quarzo fuso e la lavorazione profonda dei tubi di quarzo finiti.
Prima fase: preparazione dei tubi di vetro di quarzo fuso
Questa fase costituisce il materiale di base per la produzione di tubi di quarzo. A seconda della purezza delle materie prime, vengono utilizzati due metodi di produzione principali.
Metodo 1: Fusione elettrica (per tubi di quarzo di purezza standard)
Questo metodo utilizza come materia prima cristalli naturali o sabbia di silice di elevata purezza.
Preparazione e vagliatura delle materie prime
La sabbia di cristallo naturale o di silice viene selezionata e pulita per eliminare le impurità superficiali.
Fusione
La materia prima viene inserita in un forno elettrico ad arco o in un forno a resistenza sotto vuoto o con protezione di gas inerte a circa 2000°C fino alla completa fusione allo stato liquido.
Formazione
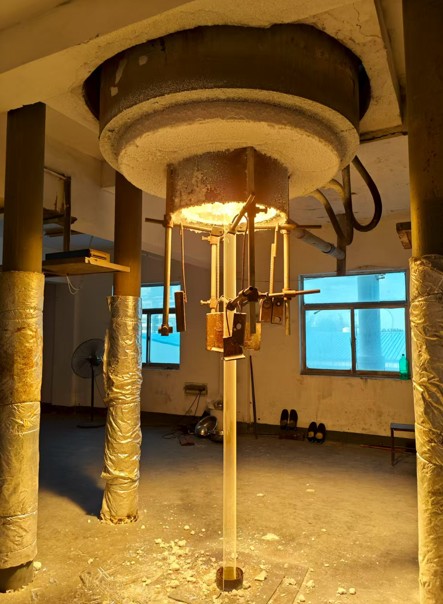
- Metodo di disegno continuo:
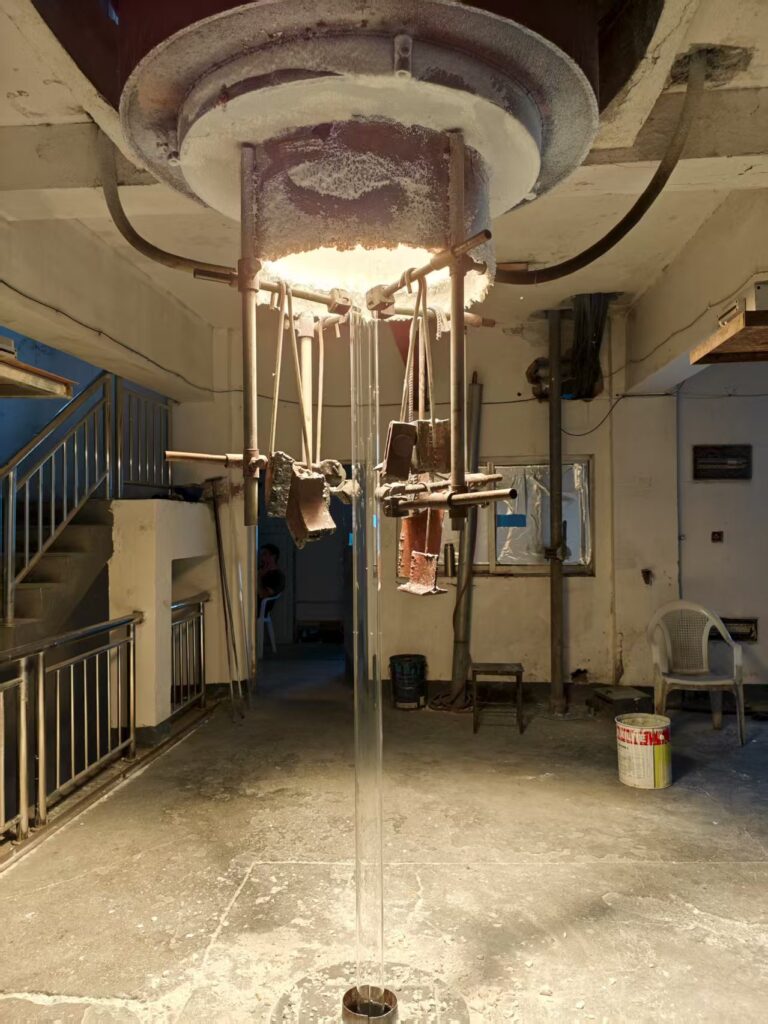
Il quarzo liquido fuso viene trafilato attraverso uno stampo ad alta temperatura (tipicamente in molibdeno) utilizzando un sistema di trazione per formare tubi con il diametro e lo spessore di parete richiesti. Le dimensioni sono controllate con precisione regolando la temperatura e la velocità di trafilatura. - Formatura centrifuga:
Il quarzo fuso viene versato in uno stampo rotante ad alta velocità, dove la forza centrifuga forma tubi di quarzo di grande diametro.
Ricottura
Dopo la formatura, il tubo di quarzo passa in un forno di ricottura per un raffreddamento lento e controllato, che allevia lo stress termico interno e previene la fragilità.
Metodo 2: Deposizione da vapore (per tubi ad alta purezza e ad alte prestazioni, come il quarzo per semiconduttori)
Con questo metodo si ottiene un vetro di quarzo sintetico di altissima purezza (SiO₂ > 99,99%).
Reazione chimica
I precursori di silicio di elevata purezza (come SiCl₄) subiscono un'idrolisi in una fiamma di idrogeno-ossigeno ad alta temperatura.
Reazione:
SiCl₄ + 2H₂O → SiO₂ + 4HCl
Deposizione e sinterizzazione
La micropolvere di SiO₂ generata (fuliggine) viene depositata su un'asta rotante per formare una preforma porosa.
Vitrificazione
La preforma viene riscaldata in un forno a 1500-1800°C per essere sinterizzata in un corpo di vetro di quarzo trasparente e completamente denso.
Formazione
Il corpo vetrificato viene quindi riscaldato al punto di rammollimento e trafilato in tubi di quarzo. Questo metodo garantisce un'eccezionale purezza e uniformità ottica.
Seconda fase: lavorazione profonda dei tubi di vetro di quarzo
Dopo aver ottenuto la base tubi di quarzo, vengono eseguite ulteriori lavorazioni per soddisfare le esigenze specifiche dei clienti.
1. Taglio
Scopo:
Per tagliare i tubi lunghi nella lunghezza desiderata.
Metodo:
Per un taglio preciso si utilizzano mole diamantate o macchine per il taglio laser. Le estremità tagliate rimangono affilate e richiedono un ulteriore trattamento.
2. Trattamento finale (rettifica / lucidatura a fuoco)
Si tratta di una fase critica che influisce sulla qualità della sigillatura e sulla sicurezza generale.
Lucidatura a fiamma
Una fiamma di idrogeno-ossigeno fonde i bordi di taglio, lisciandoli e arrotondandoli, eliminando le microfessure e migliorando la resistenza meccanica.
Rettifica
Per le provette che devono essere collegate ad altra vetreria (ad esempio, giunti conici standard come 19/22, 24/29), le estremità vengono rettificate con smerigliatrici specializzate e abrasivi diamantati per ottenere una conicità standard e garantire l'ermeticità.
3. Curvatura e sagomatura a caldo
Scopo:
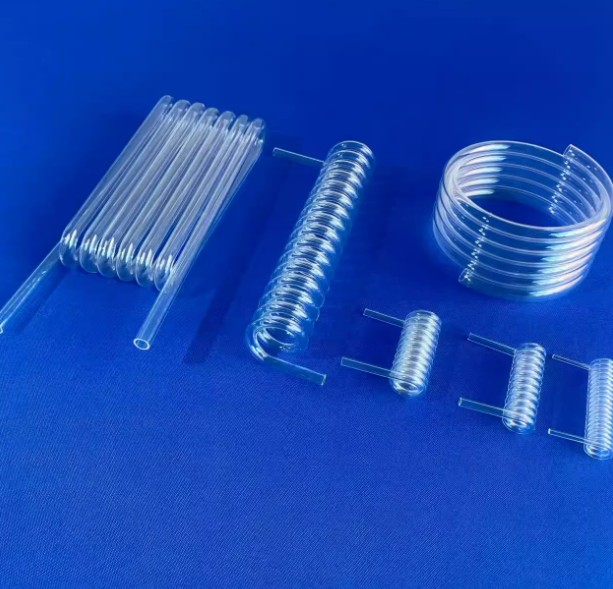
Per produrre strutture a U, a L e altre strutture personalizzate.
Metodo:
Le aree target del tubo di quarzo vengono riscaldate con una fiamma di idrogeno-ossigeno a circa 1800°C fino a quando non si ammorbidiscono, quindi vengono piegate utilizzando la forza di gravità o strumenti specializzati. È necessaria una grande abilità per evitare deformazioni, grinze o spessori non uniformi delle pareti.
4. Saldatura e sigillatura
Scopo:
Per unire più tubi di quarzo o collegare componenti di quarzo come piastre o flange.
Metodo:
Le due estremità da unire vengono riscaldate simultaneamente con una fiamma di idrogeno e ossigeno fino a renderle morbide e quindi fuse insieme. Un'operazione qualificata è essenziale per garantire saldature uniformi senza bolle o concentrazioni di tensione.
5. Pulizia e purificazione
Scopo:
Per rimuovere oli, particelle metalliche, polvere e altri contaminanti introdotti durante la lavorazione, in particolare per le applicazioni dei semiconduttori e dell'ottica.
Metodo:
Le provette vengono immerse in miscele di acidi di elevata purezza (come HF, HNO₃, HCl), pulite a ultrasuoni, risciacquate accuratamente con acqua ultrapura e asciugate in un ambiente pulito.
6.Ispezione di qualità
Il controllo della qualità avviene durante l'intero flusso di lavoro.
Ispezione dimensionale
Calibri, micrometri e macchine di misura a coordinate verificano che tutte le dimensioni siano conformi ai disegni.
Ispezione dell'aspetto
Sotto illuminazione controllata, le ispezioni visive o con ingrandimento verificano la presenza di bolle, linee d'aria, impurità e graffi.
Test delle prestazioni
- Test di resistenza alle alte temperature
- Rilevamento di perdite di elio sotto vuoto per prodotti a tenuta d'aria
- Test ottici negli spettri di trasmissione UV-IR
- Analisi della purezza con ICP-MS o strumenti simili
7.Imballaggio e stoccaggio
I prodotti qualificati sono confezionati con carta per camere bianche e materiali espansi per evitare urti e graffi.
Sono conservati in un ambiente asciutto e pulito.
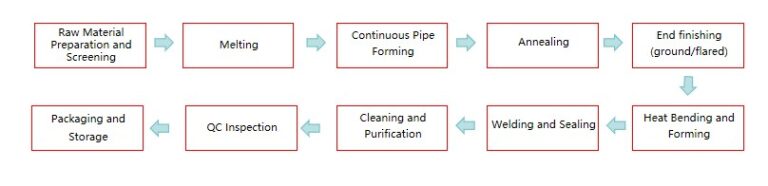
L'intero flusso di lavoro richiede attrezzature avanzate, un controllo rigoroso delle condizioni ambientali (pulizia, temperatura) e operatori altamente qualificati. Per i componenti in quarzo di alta qualità, la lavorazione artigianale può essere considerata una forma di "arte del vetro".
Vantaggi e svantaggi del metodo di trafilatura continua per tubi di quarzo (parte 2 di 11)
Il metodo di trafilatura continua è una delle tecniche più diffuse per la produzione di tubi di vetro al quarzo ed è particolarmente adatto per produrre tubi di lunghezze elevate e diametri uniformi.
Vantaggi del metodo del disegno continuo
Alta efficienza produttiva e capacità di produzione continua
Questo è il vantaggio più importante. Una volta impostati in modo stabile i parametri di processo (temperatura, velocità di trafilatura e velocità di alimentazione), il sistema può funzionare ininterrottamente per 24 ore e produrre decine o addirittura centinaia di metri di tubi di quarzo continui. Rispetto al metodo centrifugo o al metodo di formatura una tantum, che possono produrre solo tubi singoli, l'efficienza è migliorata di diversi ordini di grandezza, rendendolo molto adatto a ordini su larga scala.
Eccellente uniformità dimensionale
Controllando con precisione la temperatura di fusione, le dimensioni dello stampo e la velocità di trafilatura, è possibile produrre tubi di quarzo con diametri esterni e spessori di parete molto stabili e costanti. La tolleranza sull'intera lunghezza può essere controllata in modo molto stretto, il che è fondamentale per molte applicazioni industriali, come i processi di diffusione dei semiconduttori e i tubi di supporto per le preforme di fibre ottiche.
Capacità di produrre tubi ultra lunghi
Il metodo non ha limiti di lunghezza. Finché l'attrezzatura lo consente, può produrre tubi di quarzo molto più lunghi di quelli realizzati con altri metodi. Gli utenti possono tagliarli in qualsiasi lunghezza richiesta, riducendo la necessità di cambiare frequentemente gli utensili e le operazioni di giunzione e diminuendo i potenziali punti difettosi causati dalla saldatura.
Buona qualità della superficie
Dopo che il vetro di quarzo fuso passa attraverso lo stampo e si raffredda per formarsi, la superficie diventa molto liscia, con un'elevata qualità interna. I difetti, come bolle di grandi dimensioni e impurità, sono relativamente pochi.
Efficienza dei costi relativamente elevata
Grazie alle sue caratteristiche di produzione continua, il costo di ogni avvio, riscaldamento e manutenzione è diluito. Per le specifiche standard dei tubi di quarzo, il costo di produzione unitario al metro del metodo di trafilatura continua è uno dei più bassi tra tutti i processi.
Svantaggi del metodo del disegno continuo
Elevato investimento iniziale e scarsa flessibilità
Le attrezzature per la trafilatura continua (grandi forni ad alta temperatura, dispositivi di trafilatura di precisione e sistemi di controllo) sono molto costose e comportano elevati costi di investimento iniziali.
Una volta avviata la produzione, cambiare le specifiche del prodotto (ad esempio da un diametro esterno di 50 mm a 100 mm) è molto difficile e richiede molto tempo, in quanto richiede la sostituzione dello stampo, la regolazione di tutti i parametri di processo e il raggiungimento di uno stato stabile. Pertanto, non è adatto a modalità di produzione in piccoli lotti e con più specifiche.
Limitazioni nella gamma di dimensioni
Sebbene possa produrre tubi molto lunghi, il diametro e lo spessore delle pareti sono limitati dai vincoli fisici dello stampo e dell'apparecchiatura.
- Il diametro del tubo non deve essere troppo grande: Viene generalmente utilizzato per produrre tubi di piccolo e medio diametro (da pochi millimetri a qualche centinaio di millimetri). Per produrre diametri molto grandi (come oltre 500 mm), è più adatto il metodo centrifugo o di laminazione.
- La regolazione dello spessore della parete non è flessibile: Lo spessore della parete è determinato dalla velocità di alimentazione e dalla velocità di trafilatura. Il campo di regolazione è limitato e rende difficile la produzione di tubi speciali ultra-spessi o ultra-sottili.
Presenza di difetti minori intrinseci
- Problemi di concentrazione: Durante il processo di trafilatura, è difficile garantire un flusso assolutamente uniforme del vetro fuso nello stampo, il che può portare a leggere deviazioni nella concentricità delle pareti (un lato più spesso, il lato opposto più sottile). Questo è accettabile per le applicazioni generali, ma può essere un problema per gli usi ottici di alta precisione.
- Stress interno: Anche se viene eseguita la ricottura in linea, il rapido raffreddamento e il processo di formatura possono ancora introdurre lievi tensioni residue, che richiedono un successivo trattamento termico per essere eliminate completamente.
Requisiti molto elevati per le materie prime e la stabilità del processo
L'intero processo è un processo continuo "a regime". Fluttuazioni nella purezza delle materie prime, piccole variazioni di temperatura nel forno o scostamenti nella velocità di trafilatura si riflettono immediatamente sulle dimensioni e sulla qualità del tubo finito. Pertanto, è necessario un approvvigionamento di materie prime estremamente stabile e sistemi di controllo del processo altamente precisi.
Sintesi
Il metodo di trafilatura continua è uno "strumento potente" per la produzione di tubi di quarzo di medie dimensioni con specifiche standard. Con un'efficienza e una consistenza estremamente elevate, soddisfa le esigenze dei grandi mercati industriali. Tuttavia, la sua inflessibilità e le limitazioni dimensionali rendono necessari altri metodi (come la formatura centrifuga, la laminazione o la deposizione di vapore) per completarlo in campi come la personalizzazione di piccoli lotti o i prodotti di diametro ultra-grande.
La scelta del processo dipende in ultima analisi dai requisiti completi di lunghezza, diametro, spessore della parete, purezza, volume di produzione e costo del prodotto.
Metodi di taglio per tubi di quarzo (parte 3 di 11)
I metodi di taglio dei tubi di quarzo sono diversi e la scelta dipende dalla precisione di taglio richiesta, dall'efficienza, dal costo e dalle esigenze di lavorazione successiva. Di seguito sono riportati i principali metodi di taglio dei tubi di quarzo e le loro descrizioni dettagliate.
Metodi di taglio termico
Questi metodi utilizzano uno stress termico localizzato ad alta temperatura per rompere il tubo di quarzo. La superficie tagliata non necessita di lucidatura o ne richiede una minima.
Metodo dello shock termico da fiamma (il più classico e il più usato)
Principio:
Questo metodo utilizza il coefficiente di espansione termica estremamente basso del vetro di quarzo (5,5×10-⁷/°C). Una fiamma ad alta temperatura (idrogeno-ossigeno o ossiacetilene) viene utilizzata per riscaldare localmente il punto di taglio. L'area viene quindi raffreddata rapidamente con un contatto freddo (come una punta metallica immersa nell'acqua o un graffio di coltello da vetro) o con un flusso d'aria fredda (aria compressa). Il forte gradiente di temperatura genera un'elevata sollecitazione localizzata, causando la spaccatura del tubo di quarzo lungo la linea riscaldata.
Processo:
- Con un tagliavetro o una mola, tracciare una linea poco profonda sul punto di taglio (serve come linea di guida per le sollecitazioni).
- Utilizzare la punta della fiamma per riscaldare uniformemente il graffio mentre si ruota lentamente il tubo di quarzo.
- Quando l'area del graffio si arroventa, rimuovere la fiamma e applicare un colpo di freddo, oppure lasciare che lo stress termico provochi la rottura spontanea.
Vantaggi:
- Funzionamento semplice e basso costo dell'attrezzatura (è sufficiente una torcia).
- Taglio piatto e pulito, che richiede una lucidatura minima o nulla.
- Molto adatto per tubi di diametro maggiore (>20 mm).
Svantaggi:
- Richiede un'operazione esperta per ottenere tagli netti.
- Può produrre una zona termicamente alterata; le applicazioni di alta precisione richiedono una successiva ricottura.
- Non è adatto per tubi a parete sottile o di piccolo diametro che potrebbero deformarsi o incrinarsi sotto il calore.
Taglio laser (alta precisione, senza contatto)
Principio:
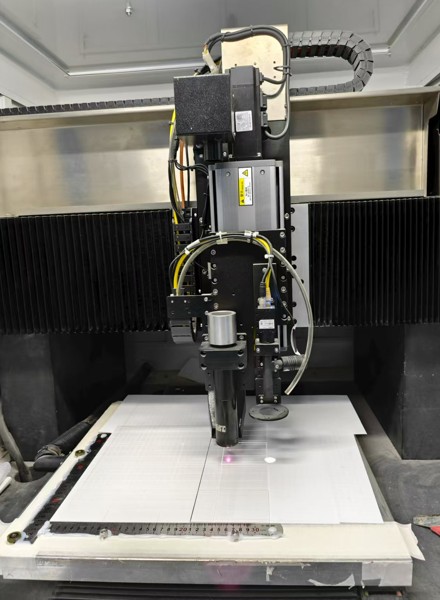
I laser CO₂ ad alta energia (lunghezza d'onda 10,6 μm, fortemente assorbita dal quarzo) irradiano il punto di taglio, fondendo o vaporizzando istantaneamente il materiale. I gas ausiliari (aria compressa o azoto) soffiano via i detriti fusi per formare un taglio stretto.
Vantaggi:
- Altissima precisione; taglio stretto e parallelo.
- Metodo senza contatto e senza sollecitazioni meccaniche, che evita deformazioni o microfratture.
- Altamente automatizzato e programmabile per operazioni di taglio complesse.
- Superficie di taglio liscia con minima necessità di post-elaborazione.
Svantaggi:
- Le attrezzature sono molto costose.
- Più lento nel taglio di tubi a parete spessa.
- Può produrre una zona termicamente influenzata (più piccola del riscaldamento a fiamma).
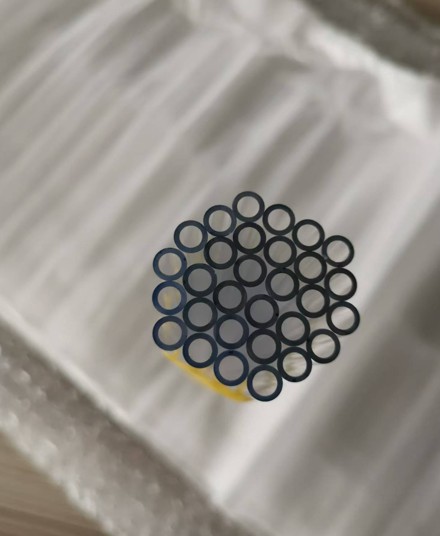
I tubi di quarzo tagliati al laser spesso presentano depositi di carbonio nero sulla superficie tagliata.
Metodi di taglio meccanico a freddo
Questi metodi si basano sulla forza meccanica per tagliare il quarzo, evitando l'influenza termica ma introducendo eventualmente microfessure.
Taglio con mola diamantata (metodo meccanico più comune ed efficiente)
Principio:
Una mola diamantata rotante ad alta velocità (con particelle di diamante sul bordo) macina attraverso il tubo di quarzo per completare il taglio.
Vantaggi:
- Velocità di taglio elevata e altissima efficienza; ideale per la produzione di massa.
- Forte capacità di taglio adatta a tubi di vari diametri e spessori di parete.
- Il costo dell'attrezzatura è inferiore a quello dei sistemi laser.
Svantaggi:
- Le forti sollecitazioni meccaniche possono causare strati di microfratture e scheggiature lungo il bordo; in seguito è necessaria la lucidatura.
- Genera polvere abrasiva e richiede sistemi di raccolta e raffreddamento (di solito ad acqua).
- Le mole si consumano e devono essere sostituite.
Taglio a filo diamantato (per forme speciali e pezzi di alto valore)
Principio:
Un filo d'acciaio alternativo incorporato con particelle di diamante funziona come una "sega a filo" per macinare il materiale di quarzo.
Vantaggi:
- Sollecitazioni di taglio molto basse; migliore qualità di taglio e riduzione delle scheggiature rispetto alle mole.
- Può tagliare pezzi di forma irregolare o speciale.
- Il taglio stretto riduce la perdita di materiale, ideale per materiali costosi.
Svantaggi:
- Costi operativi e di attrezzatura più elevati.
- Velocità di taglio inferiore rispetto alle mole diamantate.
Come scegliere il giusto metodo di taglio?
- Uso in laboratorio, piccoli lotti, tubi di grande diametro:
Si preferisce il metodo dello shock termico da fiamma, a basso costo e flessibile. - Campi di alta precisione (semiconduttori, fibra ottica, ecc.):
Taglio al laser o a filo diamantato per garantire la migliore qualità di taglio con il minimo stress. - Produzione industriale di massa:
Taglio con mola diamantata: massima efficienza e migliori prestazioni in termini di costi, seguito dalla lucidatura. - Componenti al quarzo di forma speciale o molto costosi:
Considerare il taglio a filo diamantato per ridurre al minimo la perdita di materiale.
Indipendentemente dal metodo di taglio utilizzato, i bordi dei tubi di quarzo dopo il taglio sono estremamente taglienti e possono contenere microfessure. Pertanto, la lucidatura a fiamma o la rettifica meccanica è una fase di post-lavorazione essenziale per garantire sicurezza e prestazioni.
Come saldare i tubi di quarzo (parte 4 di 11)
La saldatura dei tubi di quarzo è un'abilità altamente tecnica nella lavorazione del quarzo, tipicamente eseguita su un tornio specializzato in vetro di quarzo o completata manualmente da un tecnico esperto su un banco di lavoro a lampada. Il principio fondamentale è quello di riscaldare localmente il quarzo fino allo stato fuso e poi fondere insieme i pezzi.
Di seguito sono riportati i passaggi dettagliati, i metodi e le precauzioni principali per la saldatura dei tubi di quarzo.
Principio fondamentale
Il vetro di quarzo ha un punto di rammollimento molto elevato (circa 1660°C). È necessaria una fiamma di idrogeno-ossigeno (fiamma di idrogeno-ossigeno) o di ossiacetilene (fiamma di ossiacetilene) per raggiungere temperature sufficientemente elevate (superiori a 2000°C) per fonderlo localmente.
La fiamma di idrogeno e ossigeno è più pulita e non introduce contaminazione da carbonio, per cui è il metodo preferito.
Principali metodi di saldatura
1. Saldatura manuale a lume (per piccoli pezzi, riparazioni, giunzioni semplici)
Attrezzatura:
Banco di lavoro a lampada a idrogeno-ossigeno, torcia portatile specifica per il vetro di quarzo, occhiali protettivi (è necessario indossare occhiali blu cobalto ad alta gradazione per evitare che la luce forte e le radiazioni ultraviolette ad alta intensità danneggino gli occhi e la pelle).
Processo:
Il tecnico impugna la torcia e il tubo di quarzo e, in base all'esperienza e all'osservazione, riscalda l'area di saldatura fino allo stato fuso, per poi unirli e fonderli. Questo metodo si basa molto sull'abilità del tecnico.
2. Saldatura al tornio in vetro (per alta precisione, giunzioni lunghe e saldature complesse)
Attrezzatura:
Un tornio specializzato per il vetro al quarzo. La fantina e la contropunta possono ruotare in modo sincrono per tenere i pezzi di quarzo, mentre la rastrelliera del bruciatore sostituisce il palo portautensili per il movimento.
Processo:
Le due sezioni del tubo di quarzo vengono bloccate separatamente nella fantina e nella contropunta, regolate in modo da ottenere un allineamento concentrico e ruotate. Una fiamma di idrogeno-ossigeno riscalda uniformemente l'area del giunto. Una volta fusi entrambi i bordi, la contropunta esercita una pressione in avanti per fonderli insieme.
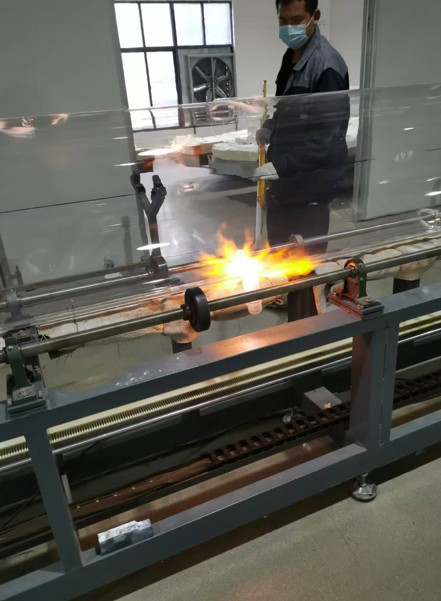
Fasi dettagliate della saldatura (utilizzando come esempio un tornio in vetro di quarzo)
Preparazione e protezione della sicurezza
Pulizia:
Pulire accuratamente tutti i tubo di quarzo (ad esempio, lavaggio a ultrasuoni con acetone o alcol, quindi risciacquo con acqua ultrapura e asciugatura). Qualsiasi contaminazione carbonizzerà o produrrà bolle ad alta temperatura.
Controllo dell'attrezzatura:
Ispezionare il generatore di idrogeno-ossigeno (o le bombole di gas), il tornio di vetro e il bruciatore per verificarne il corretto funzionamento.
Protezione personale:
Indossare occhiali protettivi di alta qualità (preferibilmente lenti blu cobalto per filtrare efficacemente la luce gialla del sodio e i raggi UV), guanti resistenti al calore e indumenti protettivi.
Serraggio e allineamento
Bloccare i due tubi di quarzo separatamente nei mandrini della fantina e della contropunta.
Punto chiave:
Ruotare lentamente il tornio e utilizzare un comparatore o un controllo visivo per regolare con cura l'allineamento, assicurandosi che gli assi dei due tubi siano perfettamente concentrici.
Questa è la prima e più critica fase; un disallineamento causerà giunti inclinati e concentrazione delle sollecitazioni.
Preriscaldamento
Avviare la rotazione del tornio (in genere 20-60 giri al minuto) per riscaldare il quarzo in modo uniforme.
Iniziare con una fiamma più grande e a una distanza maggiore per preriscaldare ampiamente la regione di saldatura, evitando le cricche da shock termico causate da un'improvvisa temperatura elevata localizzata.
Fusione e giunzione
Concentrare gradualmente la fiamma sul bordo del giunto e riscaldarlo fino a raggiungere uno stato fuso di colore giallo-bianco brillante, simile a un gel (circa 1900°C).
Quando entrambi i bordi sono completamente fusi, far avanzare lentamente la contropunta in modo che le facce fuse si incontrino e si premano leggermente. La pressione deve essere delicata e uniforme.
Modellare e levigare
Continuare a riscaldare l'area saldata. La tensione superficiale aiuterà il vetro a scorrere e ad appianarsi. Se necessario, si può usare una bacchetta di grafite o di quarzo per modellare leggermente il vetro.
Assicurarsi che lo spessore della saldatura sia uniforme, senza depressioni o rigonfiamenti.
Ricottura (critica!)
Perché?
Grandi gradienti di temperatura durante la saldatura introducono inevitabilmente tensioni interne. Le aree concentrate nelle tensioni diventano molto fragili e possono rompersi spontaneamente durante il raffreddamento o l'uso futuro.
Come?
Ricottura attiva:
Dopo la saldatura, aumentare e ritirare immediatamente la fiamma per riscaldare in modo ampio e uniforme la saldatura e la regione circostante. Quindi ritirare lentamente la fiamma, consentendo un raffreddamento graduale.
In alternativa, utilizzare una fiamma di ricottura più piccola (più morbida e a bassa temperatura) sull'area di saldatura per un certo periodo prima di ritirarsi lentamente.
Ricottura in forno:
Per i pezzi di alto valore o di alta precisione, posizionare il pezzo saldato in un forno di ricottura programmabile subito dopo la saldatura. Seguire un ciclo rigoroso di riscaldamento-tenuta-raffreddamento per eliminare completamente le sollecitazioni.
Raffreddamento e ispezione
Raffreddare a temperatura ambiente in un ambiente privo di vento e polvere.
Utilizzare un visualizzatore di tensioni a luce polarizzata per ispezionare la saldatura e le aree circostanti.
Se compaiono frange colorate, significa che permangono tensioni residue ed è necessaria una nuova ricottura.
Precauzioni principali e problemi comuni
Bolle:
Causato da impurità, umidità o surriscaldamento. Assicurare una pulizia perfetta ed evitare temperature eccessive.
Cristallizzazione (devitrificazione):
Il vetro di quarzo può precipitare cristalli di cristobalite durante il riscaldamento ad alta temperatura, diventando bianco opaco e fragile.
Soluzione: Utilizzare una fiamma sufficientemente calda ma più "dura" (più concentrata) per completare rapidamente la saldatura, evitando un riscaldamento prolungato.
Il funzionamento sotto protezione di gas inerte contribuisce inoltre a ridurre la devitrificazione.
Stress cracking:
Causato da un raffreddamento rapido o non uniforme. È obbligatorio eseguire una corretta ricottura.
Schermatura antigas:
Per la saldatura ad altissima purezza (ad esempio, applicazioni con semiconduttori), l'argon ad alta purezza o altri gas inerti vengono soffiati intorno all'area di saldatura per prevenire la contaminazione e ridurre la devetrificazione.
Conclusione
La saldatura dei tubi di quarzo è una tecnologia che unisce arte (l'esperienza e il tocco del tecnico) con scienza (comprensione delle proprietà dei materiali, della termodinamica e dei principi di ricottura).
Per i non professionisti, si consiglia vivamente di non tentare questo processo.
Le alte temperature, i gas ad alta pressione, le fiamme intense e i potenziali rischi di esplosione possono essere estremamente pericolosi. Questi lavori devono essere eseguiti da produttori di quarzo o da tecnici del vetro dotati di strumenti professionali ed esperienza.
Metodi di lucidatura per tubi di quarzo (parte 5 di 11)
Tubo di quarzo La lucidatura è una delicata fase di post-lavorazione volta a ottenere una superficie speculare, un'elevata trasparenza ottica e la completa rimozione delle microfratture superficiali. A seconda dei requisiti di qualità e degli scenari applicativi, la lucidatura si divide principalmente in due categorie: lucidatura a fuoco e lucidatura meccanica.
Di seguito sono riportati i metodi di lucidatura dettagliati per i tubi di quarzo.
Lucidatura a fuoco
Questo è il metodo più comunemente usato e più efficace per lucidare le estremità dei tubi di quarzo.
Principio
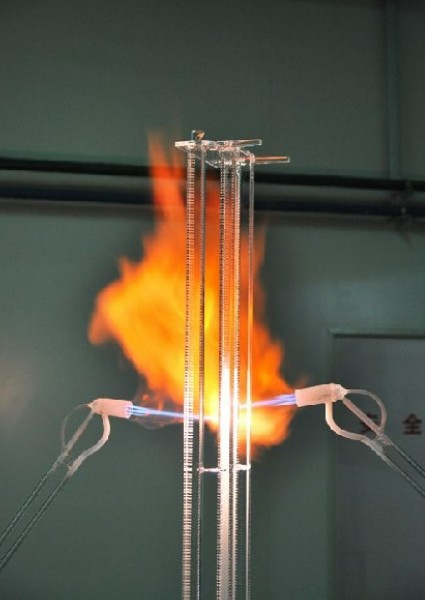
Utilizzando una fiamma ossidrica ad alta temperatura per fondere istantaneamente uno strato estremamente sottile della superficie del quarzo (circa 1800°C). La tensione superficiale leviga il vetro di quarzo fuso, eliminando tutti i segni di taglio e le microfratture. Dopo il raffreddamento, si ottiene una superficie liscia.
Processo
- Ruotare lentamente il tubo di quarzo tagliato.
- Puntare la punta della fiamma ossidrica (la parte più calda e concentrata) sul bordo da lucidare.
- Riscaldare uniformemente fino a quando l'estremità del tubo non diventa traslucida, liscia e dall'aspetto "fuso".
- Rimuovere rapidamente la fiamma e consentire un raffreddamento naturale lento (o eseguire una ricottura attiva) per evitare nuove sollecitazioni termiche.
Vantaggi
- Risultati eccellenti: produce superfici lisce quasi perfette con qualità ottica.
- Elevata efficienza: il processo è molto veloce, di solito richiede solo pochi secondi o un minuto.
- Bordi rinforzati: eliminano le microfratture e aumentano la resistenza meccanica, riducendo le scheggiature.
Svantaggi
- Possibile introduzione di tensioni: un riscaldamento o un raffreddamento non uniforme può creare tensioni termiche, richiedendo un'operazione accurata o una successiva ricottura.
- Potenziale variazione dimensionale: un'eccessiva esposizione alla fiamma può causare un leggero restringimento o deformazione.
- Richiede attrezzature costose: sono necessari generatori di ossidrogeno o bombole di gas ad alta pressione.
Applicazioni principali
Utilizzato per quasi tutte le estremità dei tubi di quarzo dopo il taglio; è una fase di lavorazione standard.
Lucidatura meccanica
La lucidatura meccanica viene utilizzata quando è necessario lucidare l'intera superficie esterna o interna del tubo di quarzo o quando è richiesta una precisione dimensionale estremamente elevata (poiché la lucidatura a fuoco può causare deformazioni).
Si tratta di un processo graduale in più fasi che utilizza abrasivi sempre più fini per rimuovere progressivamente il materiale superficiale fino a quando non sono più visibili graffi.
Processo di lucidatura (passo dopo passo)
1. Rettifica grossolana (rettifica)
Scopo: Eliminare i grandi difetti di taglio e le aree irregolari; modellare il pezzo.
Metodo: Utilizzare dischi diamantati o mole in carburo di silicio con grana grossa (#200-#400).
Nota: Richiede abbondante acqua di raffreddamento (in genere acqua ultrapura) per ridurre il calore e allontanare i detriti.
2. Rettifica fine (lappatura)
Scopo: Rimuove i graffi profondi lasciati dalla smerigliatura e prepara la superficie per la lucidatura finale.
Metodo: Utilizzare composti diamantati più fini (grana #800-#1500) o polveri di carburo di silicio su piastre di lappatura in ghisa o stagno.
3. Lucidatura (lucidatura)
Scopo: Ottenere la superficie ottica finale ed eliminare tutti i micrograffi.
Metodo:
- Pad di lucidatura: Utilizzare materiali morbidi come cuscinetti di pece, poliuretano o feltro.
- Agenti lucidanti: Composti o sospensioni di lucidatura estremamente fini, comunemente ossido di cerio (CeO₂) o ossido di zirconio (ZrO₂). Per i requisiti più elevati si utilizzano spray diamantati (0,5-1 µm).
- Processo: Applicare l'agente lucidante su un tampone rotante, esercitare una leggera pressione e lucidare. È necessario un liquido di raffreddamento.
4. Pulizia
Scopo: Rimuovere completamente tutti i residui e i particolati del composto di lucidatura.
Metodo: È necessaria una rigorosa pulizia a ultrasuoni, di solito con solventi di elevata purezza (come l'isopropanolo) e acqua ultrapura per garantire una superficie perfettamente pulita.
Metodo speciale: Lucidatura chimica
Principio
I mordenzanti chimici (solitamente acido fluoridrico (HF) o HF miscelato con altri acidi) dissolvono selettivamente le aree superficiali sollevate del vetro di quarzo, ottenendo una superficie più liscia.
Vantaggi
- Nessuna sollecitazione meccanica
- Adatto per forme complesse
- Buona uniformità complessiva
Svantaggi
- Estremamente pericoloso: l'HF è altamente tossico e corrosivo; deve essere utilizzato con cappe speciali e una protezione rigorosa.
- Difficile controllo della contaminazione: gli acidi di scarto devono essere trattati.
- Difficile da controllare: la velocità di lucidatura e l'uniformità variano con la temperatura, la concentrazione e l'agitazione.
Applicazioni
Utilizzato principalmente in ricerche di laboratorio speciali o nella microfabbricazione, non è un metodo di lucidatura standard per i tubi di quarzo.
Come scegliere?
- Per la maggior parte delle applicazioni (recipienti da laboratorio, tubi fotovoltaici, tubi per lampade):
La lucidatura a fuoco dopo il taglio soddisfa pienamente i requisiti. È il metodo più economico e ampiamente utilizzato. - Per applicazioni di altissima precisione (supporti per wafer di semiconduttori, lenti ottiche, cavità laser):
La lucidatura meccanica è necessaria per ottenere dimensioni precise e una superficie perfetta. A volte si aggiunge una leggera lucidatura a fuoco per eliminare i danni della sottosuperficie. - Quando sia le pareti interne che quelle esterne richiedono una lucidatura completa:
È possibile utilizzare solo la lucidatura meccanica o la lucidatura chimica.
Conclusione
La lucidatura a fuoco è il processo "standard" nella produzione di tubi di quarzo, mentre la lucidatura meccanica è il processo "high-end custom" per i prodotti di alta qualità. A meno che non vi siano requisiti speciali, la lucidatura a fuoco è sufficiente. Indipendentemente dal metodo, un'accurata pulizia e un'ispezione delle sollecitazioni sono fasi successive essenziali.
Metodi di curvatura dei tubi di quarzo (Parte 6 di 11)
La curvatura dei tubi di quarzo è una tecnica di lavorazione del vetro estremamente impegnativa che richiede una grande esperienza e un controllo preciso. Il principio fondamentale consiste nel riscaldare localmente il vetro di quarzo fino a farlo ammorbidire, per poi lasciarlo piegare naturalmente per gravità o con una leggera forza esterna.
Di seguito sono riportati i metodi dettagliati, le fasi e i punti chiave per la piegatura dei tubi di quarzo.
Principio fondamentale
Il vetro di quarzo non ha un punto di fusione fisso, ma quando viene riscaldato al di sopra del suo punto di rammollimento (~1660°C), passa gradualmente da un solido rigido a uno stato viscoso, plastico, simile a uno sciroppo. In questa condizione, il tubo può essere piegato.
La chiave del successo della piegatura sta nel riscaldamento uniforme e nel funzionamento alla temperatura corretta.
Attrezzature e materiali necessari
Fonte di calore
È obbligatorio disporre di una fiamma in grado di raggiungere temperature estremamente elevate. Una fiamma di idrogeno-ossigeno (fiamma H₂/O₂) è l'unica opzione adatta perché è pulita (nessuna contaminazione da carbonio), estremamente calda (oltre 2000°C) e concentrata.
Banco per la lavorazione delle lampade o tornio per il vetro
Fornisce una piattaforma di lavoro stabile e rotante.
Morsetti e supporti
Per favorire la sagomatura e il sostegno, evitando il collasso del tubo, si utilizzano bacchette di grafite, bacchette di quarzo o altri strumenti ad alta temperatura.
Dispositivi di protezione
Occhiali protettivi blu cobalto con forte capacità di schermatura per proteggersi dalla luce intensa e dai raggi UV dannosi, oltre a guanti e indumenti protettivi per le alte temperature.
Fasi dettagliate di piegatura (metodo manuale di lavorazione a lume)
Preparazione
Pulizia
Assicurarsi che l'area del tubo di quarzo da piegare sia assolutamente pulito e privo di grasso o polvere.
Marcatura
Utilizzare un pennarello resistente al calore per contrassegnare il punto in cui è necessario effettuare la piegatura.
Preriscaldamento
Accendere la fiamma a idrogeno-ossigeno e utilizzare una fiamma più morbida e ampia per preriscaldare l'area di piegatura, in modo da prevenire le cricche causate da un improvviso picco di temperatura durante il riscaldamento localizzato.
Riscaldamento e rotazione
Posizionare la sezione del tubo di quarzo da piegare sopra la fiamma.
Punto chiave: La rotazione continua e uniforme del tubo è essenziale.
Questa è la fase più critica. La rotazione assicura un riscaldamento perfettamente uniforme intorno alla parete del tubo. Se si riscalda solo un lato, si creano enormi tensioni sul lato opposto, con conseguenti crepe o grinze durante la piegatura.
Regolare la fiamma su una "fiamma dura" ad alta temperatura e concentrare il riscaldamento nella posizione contrassegnata.
Osservazione e giudizio sul controllo del calore
Continuare a riscaldare e a ruotare finché la sezione riscaldata non diventa morbida.
Criteri di giudizio:
Il vetro diventerà leggermente "appiccicoso", apparirà bianco-giallastro e brillante alla fiamma e potrebbe presentare un leggero cedimento sotto il suo stesso peso.
In questo momento la temperatura è di circa 1800-1900°C.
Piegatura e formatura
Quando il tubo di quarzo raggiunge lo stato di ammorbidimento adeguato, rimuoverlo dalla fiamma.
Curvatura naturale per gravità
Questo è il metodo migliore. Basta interrompere la rotazione e lasciare che l'estremità non sostenuta si pieghi naturalmente grazie al proprio peso. In questo modo si ottiene la curvatura più uniforme.
Applicazione di una leggera forza esterna
Se è necessaria una piega più netta o un angolo specifico, utilizzare la mano (con guanti per alte temperature) o strumenti in grafite per applicare una forza estremamente delicata e lenta per guidare la piega.
Nota:
L'intera azione di piegatura deve essere decisa, fluida e completata in un unico movimento. Evitare esitazioni o regolazioni ripetute.
Ricottura (assolutamente necessaria!)
Perché?
Grandi gradienti di temperatura durante la piegatura introducono immense sollecitazioni interne.
Senza l'attenuazione delle tensioni, la sezione piegata diventa estremamente fragile e può rompersi all'istante durante il raffreddamento o l'uso.
Come fare?
Ricottura attiva
Dopo la piegatura, utilizzare immediatamente una fiamma più ampia e morbida (a temperatura leggermente inferiore) per riscaldare in modo completo e uniforme l'area piegata e i suoi dintorni ("bagnatura alla fiamma").
Quindi allontanare la fiamma molto lentamente e lasciare che il pezzo si raffreddi naturalmente in un ambiente privo di vento. A volte è necessario un piccolo forno di ricottura (forno isolato) per garantire un raffreddamento ultra-lento.
Il metodo migliore:
Per i componenti di alta precisione, collocare il tubo in un forno di ricottura controllato da un programma per una ricottura precisa.
Raffreddamento e ispezione
Dopo il completo raffreddamento a temperatura ambiente, ispezionare l'area piegata con un visore per tensioni a luce polarizzata.
Se compaiono frange colorate, le tensioni residue sono ancora presenti ed è necessaria una nuova ricottura.
Sfide principali e problemi comuni
Rughe/collasso
Un riscaldamento eccessivo, un riscaldamento non uniforme o una piegatura troppo rapida possono causare la formazione di grinze sulla parete interna o il collasso dell'intero tubo.
Soluzioni:
- Utilizzare un mandrino: Inserire una barra di quarzo solido o di grafite come supporto interno.
- Introdurre il gas di protezione: Riempire il tubo con una piccola quantità di aria compressa o di gas inerte per mantenere la pressione interna.
Devitrificazione (cristallizzazione)
Un tempo o una temperatura di riscaldamento eccessivi causano la formazione di cristalli di cristobalite sulla superficie del quarzo, rendendolo opaco, bianco e fragile.
Soluzioni:
- Utilizzare una fiamma concentrata ad alta temperatura per ridurre il tempo di riscaldamento.
- La miscelazione di una piccola quantità di gas inerte (come l'argon) nella fiamma aiuta a prevenire la devetrificazione.
Angoli imprecisi
I principianti spesso non riescono a valutare i livelli di ammorbidimento e l'ampiezza di curvatura.
Soluzione:
Esercitarsi a lungo per acquisire "sensibilità". Inizialmente esercitarsi con tubi di vetro economici.
Sintesi
La curvatura dei tubi di quarzo è una delle tecniche di più alto livello nella lavorazione del vetro. Combina:
- Scienza: Comprendere la dinamica termica e le transizioni di fase
- Art: Esperienza pratica, intuizione e giudizio termico preciso
- Rigore: Procedure di ricottura e controllo qualità rigorosi
Per i non professionisti, si consiglia vivamente di non tentare questo processo.
I rischi derivanti da temperature estremamente elevate, gas pressurizzati, fiamme vive, vetri fragili e potenziali esplosioni sono estremamente elevati.
Questo lavoro deve essere eseguito da produttori di quarzo professionisti o da tecnici del vetro esperti dotati di strumenti adeguati.
Metodi di ricottura dei tubi di quarzo (parte 7 di 11)
Ricottura tubi di quarzo è un processo di trattamento termico critico. Il suo scopo principale è quello di eliminare le sollecitazioni termiche interne, evitando che il tubo si fessuri, si deformi o subisca un degrado delle prestazioni durante la lavorazione o l'uso successivi.
Di seguito vengono illustrati in dettaglio i metodi, i principi e le procedure di ricottura dei tubi di quarzo.
Principio fondamentale della ricottura
Quando il vetro di quarzo si raffredda dallo stato fuso ad alta temperatura alla sua forma finale, le velocità di raffreddamento interne ed esterne differiscono, causando stress termici interni. Queste sollecitazioni vengono "congelate" nella rete del vetro.
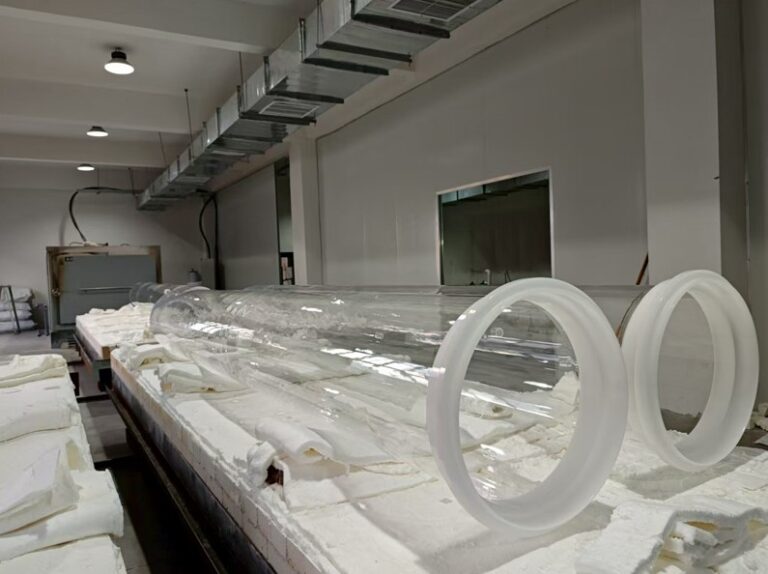
La ricottura consiste nel riscaldare il tubo di quarzo a una temperatura specifica superiore al suo punto di deformazione e nel mantenerlo per un certo periodo di tempo, consentendo alla rete di vetro di rilassarsi leggermente e di rilasciare le tensioni interne. Il tubo viene poi raffreddato lentamente e in modo controllato attraverso l'intervallo di ricottura per evitare di generare nuove tensioni.
Intervallo di temperatura di ricottura del vetro di quarzo: circa 1000°C-1200°C.
Questa temperatura è superiore al suo punto di deformazione (~1010°C) ma molto inferiore al suo punto di rammollimento (~1660°C).
Flusso del processo di ricottura
Un processo di ricottura completo comprende tre fasi: riscaldamento, immersione e raffreddamento lento.
1. Riscaldamento
Scopo:
Riscaldare uniformemente il tubo di quarzo alla temperatura di ricottura.
Metodo:
Utilizzare un forno di ricottura programmato (forno a muffola, forno a tunnel, ecc.).
Tariffa:
La velocità di riscaldamento non deve essere troppo elevata per evitare shock termici che potrebbero causare la rottura di tubi a parete sottile o introdurre nuovi gradienti di temperatura.
Velocità di riscaldamento tipica: 5-10°C/minuto.
2. Ammollo
Scopo:
Per garantire una temperatura uniforme in tutto il tubo di quarzo e consentire alle tensioni interne di rilassarsi completamente alla temperatura di ricottura.
Temperatura:
Di solito è impostato a 1000±50°Ca seconda della purezza, dello spessore delle pareti e delle dimensioni.
Tempo:
Il tempo di ammollo è fondamentale e deve essere sufficientemente lungo da consentire il completo rilascio dello stress.
Il tempo dipende dallo spessore della parete e segue la "legge del quadrato":
Formula empirica:
Tempo di immersione (minuti) ≈ spessore della parete (mm)² × coefficiente (di solito 1,5-2,5)
Esempio:
Per un tubo di quarzo con spessore della parete di 5 mm:
(5² × 2) = 50 minuti minimo.
Più il tubo è spesso, il tempo di ammollo aumenta quadraticamente.
3. Raffreddamento lento
Scopo:
Questa è la fase più critica. Il raffreddamento deve essere sufficientemente lento per evitare di generare nuovi stress termici permanenti.
Metodo:
Utilizzare il controller del forno per seguire rigorosamente la curva di raffreddamento programmata.
Tariffa:
La velocità di raffreddamento è inversamente proporzionale al quadrato dello spessore della parete.
- Nell'intervallo di temperatura di ricottura (circa 1200°C-1000°C), la velocità di raffreddamento deve essere molto bassa: 1-5°C/minuto.
- Una volta che la temperatura scende al di sotto del punto di deformazione (~1000°C), la struttura del vetro è essenzialmente fissa e il raffreddamento può accelerare in modo significativo (ad es, 10-20°C/minuto) fino a temperatura ambiente.
Apparecchiature di ricottura
Forno di ricottura a cassetta
L'apparecchiatura più comunemente utilizzata, adatta a piccoli lotti e tubi di varie specifiche.
Vantaggi:
Elevata flessibilità; controllo della temperatura programmabile.
Svantaggi:
Capacità limitata per ciclo; minore efficienza produttiva.
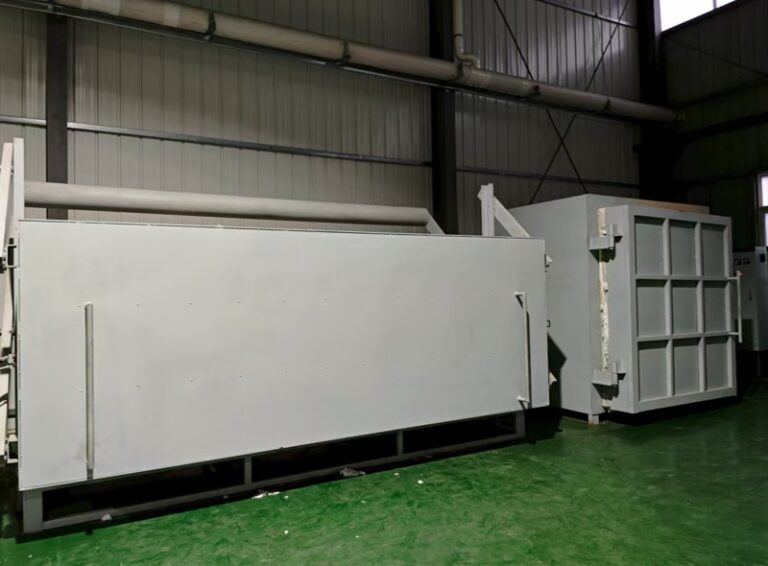
Forno di ricottura a tunnel
Utilizzato per la produzione continua su larga scala, ad esempio nei processi di trafilatura continua dei tubi.
I tubi di quarzo si muovono lentamente attraverso zone di riscaldamento, immersione e raffreddamento su un nastro trasportatore all'interno di un lungo forno a tunnel.
Vantaggi:
Alta efficienza, alta resa, processo stabile.
Svantaggi:
Apparecchiatura costosa; adatta solo per specifiche fisse.
Ispezione della qualità: Come valutare i risultati della ricottura?
Dopo la ricottura, è fondamentale il controllo delle sollecitazioni. Il metodo più comune e semplice è l'utilizzo di un visore di stress polarizzato.
Principio:
Il vetro con sollecitazioni interne presenta birifrangenza (doppia rifrazione).
Metodo:
Posizionare il tubo di quarzo in un campo di luce polarizzata.
- Se non c'è stress, la vista è uniforme.
- Se sollecitate, appaiono frange colorate (colori di interferenza).
Interpretazione:
- Assenza di stress o basso stress: grigio uniforme o giallo chiaro.
- Stress elevato: blu, verde, rosso, ecc.
Quanto più dense e vivaci sono le frange, tanto maggiore è la tensione residua.
La distribuzione e il colore di queste frange possono persino indicare se la sollecitazione è di compressione o di trazione.
Conclusione
La ricottura dei tubi di quarzo non è un semplice processo di "riscaldamento e raffreddamento", ma una procedura scientificamente controllata che richiede una gestione precisa della temperatura e del tempo.
Una ricottura errata, come un raffreddamento troppo rapido, può essere peggiore di una mancata ricottura, in quanto può introdurre maggiori sollecitazioni. Per le applicazioni ad alte prestazioni, la ricottura è una fase essenziale per garantire la durata e l'affidabilità dei tubi di quarzo.
Metodi di pulizia per tubi di quarzo (parte 8 di 11)
Pulizia tubi di quarzo è un processo critico e molto impegnativo, soprattutto in settori come i semiconduttori, il fotovoltaico e la produzione di fibre ottiche.
L'obiettivo della pulizia è quello di rimuovere completamente tutti i contaminanti accumulati durante la lavorazione, comprese le sostanze organiche (olio, grasso, polvere), gli ioni metallici e il particolato.
La scelta dei metodi di pulizia dipende dal livello di contaminazione iniziale e dalla purezza richiesta per l'applicazione finale.
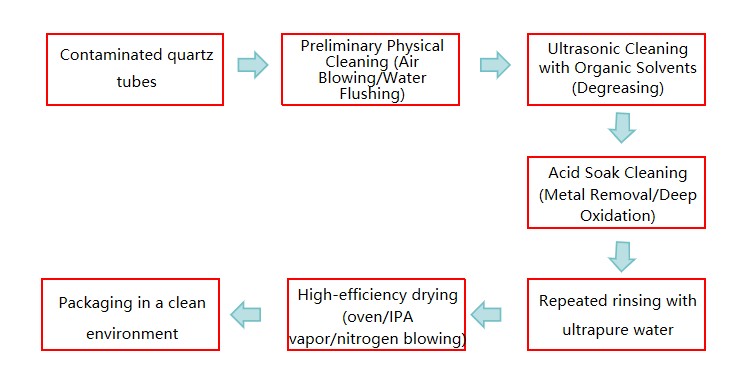
Di seguito è riportato un flusso di lavoro di pulizia standard ed efficiente, tipicamente utilizzato in combinazione.
Principi fondamentali di pulizia
Pulizia graduata:
Iniziare con una pulizia grossolana e passare a una pulizia fine: rimuovere prima le particelle di grandi dimensioni, quindi affrontare i contaminanti a livello di ioni e molecole.
Compatibilità:
Tutti i detergenti devono essere compatibili con il quarzo (SiO₂) e non devono corroderlo o danneggiarlo.
Alta purezza:
Tutti i prodotti chimici (acidi, solventi) e l'acqua ultrapura devono essere di grado elettronico o superiore per evitare contaminazioni secondarie.
Processo di pulizia standard (per applicazioni ad alta purezza)
Il seguente è un tipico processo di pulizia in più fasi, progettato per applicazioni di alto livello e solitamente eseguito in sequenza.
1. Pulizia fisica preliminare
Scopo:
Rimuovere la polvere e le particelle aderenti di grandi dimensioni.
Metodo:
Utilizzare azoto ad alta purezza o aria secca per eliminare i contaminanti sciolti.
Per le particelle più ostinate, risciacquare con acqua ultrapura.
Nota:
Evitare l'uso di strumenti metallici per raschiare le superfici, che potrebbero causare graffi e introdurre contaminazioni metalliche.
2. Pulizia con solventi organici (sgrassaggio)
Scopo:
Scioglie e rimuove i contaminanti organici come grasso, impronte digitali e residui di resina.
Solventi comuni:
- Acetone
- Alcool isopropilico (IPA)
- Etanolo
Metodo:
La pulizia a ultrasuoni è comunemente utilizzata. La cavitazione a ultrasuoni aiuta a rimuovere i contaminanti dalle fessure della superficie.
Durata tipica della pulizia: 15-30 minuti.
Nota:
È necessario utilizzare solventi di elevata purezza. Dopo la pulizia, tutti i residui di solvente devono essere completamente risciacquati.
3. Pulizia con bagno acido (fase centrale)
Scopo:
Questa è la fase più importante per la rimozione di ioni metallici, metalli alcalini e contaminanti inorganici.
Il quarzo ha un'eccellente resistenza agli acidi (tranne che all'acido fluoridrico), che lo rende molto adatto alla pulizia con acidi.
Acidi e formulazioni comuni (la "soluzione Piranha" è il metodo chiave):
Soluzione Piranha
Formula:
Acido solforico concentrato (H₂SO₄) : perossido di idrogeno concentrato (H₂O₂) = 3:1 o 4:1
Nota critica di sicurezza:
Il perossido di idrogeno deve sempre essere aggiunto lentamente all'acido solforico, mai al contrario, per evitare reazioni violente o esplosioni.
Funzione:
Potere ossidante estremamente forte che rimuove quasi tutti i residui organici e alcuni contaminanti metallici.
È considerato il "gold standard" per la pulizia del quarzo.
Soluzione diluita di acido fluoridrico (HF)
Concentrazione:
In genere <5%.
Funzione:
Incide leggermente e rimuove uno strato superficiale molto sottile di quarzo (pochi micron), eliminando i contaminanti attaccati a tale strato (incisione sacrificale).
Attenzione:
L'HF è estremamente tossico e corrosivo.
Solo professionisti qualificati possono operare all'interno di cappe di aspirazione specializzate.
Attacca aggressivamente il vetro e la pelle umana.
Acido cloridrico diluito (HCl) o acido nitrico (HNO₃) Ammollo
Utilizzato principalmente per rimuovere gli ioni metallici, in particolare gli ioni di ferro.
Metodo:
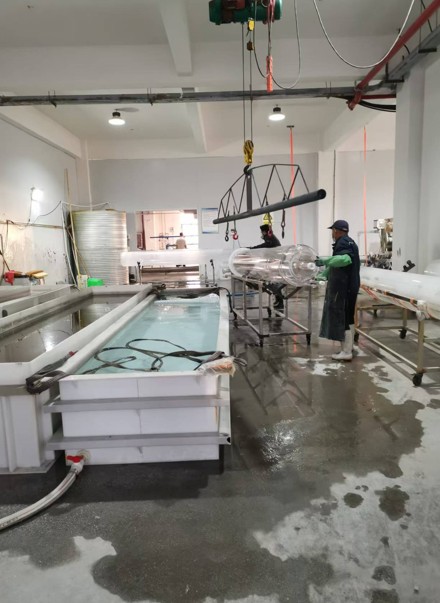
I tubi di quarzo vengono immersi in vasche di pulizia in PTFE o quarzo ad alta purezza.
È possibile utilizzare il riscaldamento (la soluzione di piranha a 60-80°C migliora l'efficacia) e l'assistenza a ultrasuoni è opzionale.
La durata dell'ammollo varia da alcuni minuti a decine di minuti.
4. Risciacquo con acqua ultrapura
Scopo:
Rimuovere completamente tutti i residui di detergenti chimici.
Metodo:
Risciacquare e immergere ripetutamente in acqua ultrapura (resistività >18 MΩ-cm).
In genere si utilizza il risciacquo a sfioro, consentendo all'acqua corrente di rimuovere continuamente i contaminanti finché l'acqua di risciacquo non diventa neutra in termini di pH e soddisfa i requisiti di resistività.
Nota:
Questa fase deve essere eseguita in una camera bianca di Classe 100 o superiore per evitare la contaminazione da particelle nell'aria.
5. Asciugatura
Scopo:
Rimuove l'umidità e previene i residui di macchie d'acqua.
Metodi:
- Asciugatura in forno:
Mettere in forno pulito a 100-150°C. - Essiccazione con vapore IPA:
Sospendere il tubo di quarzo sopra il vapore IPA.
L'IPA si condensa sulla superficie, porta via l'umidità e poi evapora, lasciando una superficie completamente asciutta. - Soffiatura con azoto ad alta purezza:
Soffiare con azoto filtrato di elevata purezza.
Note importanti
- La sicurezza prima di tutto:
Quando si utilizza la soluzione piranha e l'HF, gli operatori devono indossare tute resistenti agli acidi, schermi facciali e doppi guanti resistenti agli acidi ed eseguire tutte le operazioni all'interno di apposite cappe di aspirazione. - Materiali del contenitore:
La pulizia con acido deve essere effettuata in contenitori di platino (Pt), PTFE, quarzo o PVC ad alta purezza per evitare contaminazioni.
Non si devono usare contenitori di metallo e di vetro. - Ambiente pulito:
Le fasi finali di pulizia e asciugatura devono avvenire in una camera bianca per evitare la ricontaminazione da parte delle particelle trasportate dall'aria. - Requisiti di qualità dell'acqua:
Il risciacquo finale deve avvenire con acqua ultrapura con resistività di 18,2 MΩ-cm.
Per le provette di quarzo da laboratorio, il flusso di lavoro ad alta purezza può non essere necessario.
Tuttavia, soluzione piranha o acido diluito in ammollo + risciacquo con acqua ultrapura + asciugatura rimane un metodo efficace per garantire la pulizia.
Metodi di confezionamento per tubi di quarzo (parte 9 di 11)
L'imballaggio dei tubi di quarzo è un processo estremamente importante che determina direttamente la sicurezza del prodotto durante il trasporto. A causa dell'elevata durezza, della fragilità e della tendenza a graffiarsi del quarzo fuso, i principi fondamentali dell'imballaggio sono l'assorbimento degli urti, la protezione dagli impatti, la prevenzione dei graffi superficiali e il controllo della contaminazione.
Di seguito sono riportati i metodi di confezionamento standard progettati per i tubi di quarzo con diversi requisiti di qualità.
Principi fondamentali dell'imballaggio
Isolamento e ammortizzazione
Assicurarsi che il tubo di quarzo non sia direttamente a contatto con un contenitore di imballaggio rigido (scatola di legno o cartone). Tutti gli spazi vuoti devono essere riempiti con materiali ammortizzanti morbidi.
Protezione della superficie
La superficie del tubo di quarzo, in particolare le superfici molto lucide, deve essere avvolta con materiali morbidi per evitare graffi.
Fissaggio e resistenza agli urti
All'interno dell'imballaggio, il prodotto deve essere saldamente fissato senza possibilità di movimento o scuotimento. La scatola esterna deve resistere alla pressione di impilamento e a eventuali cadute.
Controllo della pulizia
Per le applicazioni di fascia alta (come i semiconduttori e l'ottica), il confezionamento deve avvenire in un ambiente pulito, utilizzando materiali a basso degassamento e privi di polvere.
Procedura e materiali di imballaggio standard (dall'interno all'esterno)
Fase 1: pulizia e confezionamento iniziale (la fase più critica)
Operazione: In un ambiente pulito, soffiare il tubo di quarzo con azoto ad alta purezza per garantire una superficie priva di polvere.
Materiali: Pellicola di plastica o sacchetti antistatici.
Metodo: Avvolgere immediatamente i tubi di quarzo puliti e ispezionati con una pellicola di plastica (come la pellicola PE) o con sacchetti antistatici (per i componenti di grado semiconduttore). In questo modo si evita la contaminazione da sudore, polvere e umidità durante la successiva manipolazione.
Fase 2: Protezione della superficie (strato centrale per la prevenzione dei graffi)
Operazione: Avvolgere uno strato di materiale ammortizzante morbido all'esterno della pellicola.
Materiali preferiti:
- Pluriball: il più comune ed economico. Assicurarsi che le bolle siano rivolte verso l'interno per evitare che lo strato di plastica esterno graffi la superficie del quarzo.
- Schiuma EPE: schiuma a celle chiuse con caratteristiche superiori di ammortizzazione, resistenza agli urti e protezione dall'umidità.
- Spugna o schiuma morbida: utilizzata per articoli di valore elevato che richiedono una protezione di alto livello.
Metodo: Avvolgere strettamente per almeno due strati completi per garantire una copertura completa. Fissare con il nastro adesivo, ma non applicare mai il nastro adesivo direttamente sul tubo di quarzo.
Fase 3: rinforzo e fissaggio (strato centrale per la protezione dagli urti)
Operazione: Posizionare il tubo di quarzo avvolto in una scatola di imballaggio interna e riempire tutti gli spazi vuoti con materiale di imbottitura.
Materiali:
- Cartone ondulato: realizzato in scatole interne esagonali o cilindriche leggermente più lunghe del tubo, che forniscono un supporto strutturale.
- Materiali di riempimento: carta sminuzzata, particelle di schiuma, supporti in schiuma stampata.
Evitate assolutamente materiali come paglia o trucioli di legno che spargono detriti o assorbono umidità.
Metodo: Posizionare la provetta nella scatola interna e riempire bene tutti i lati per garantire che non ci siano movimenti all'interno.
Fase 4: Imballaggio esterno e inscatolamento (strato centrale per la protezione dagli urti)
Operazione: Inserire la scatola interna in un cartone esterno robusto o in una cassa di legno.
Materiali:
- Cartoni ondulati rinforzati a doppio strato (o a cinque strati): adatti ai formati più comuni e ai tubi di quarzo più corti.
- Cassa in legno: Per tubi di quarzo molto lunghi (ad esempio, >1,5 metri), articoli pesanti o prodotti di valore molto elevato, è necessario utilizzare una cassa di legno. La struttura in legno è robusta e fornisce il miglior supporto e protezione.
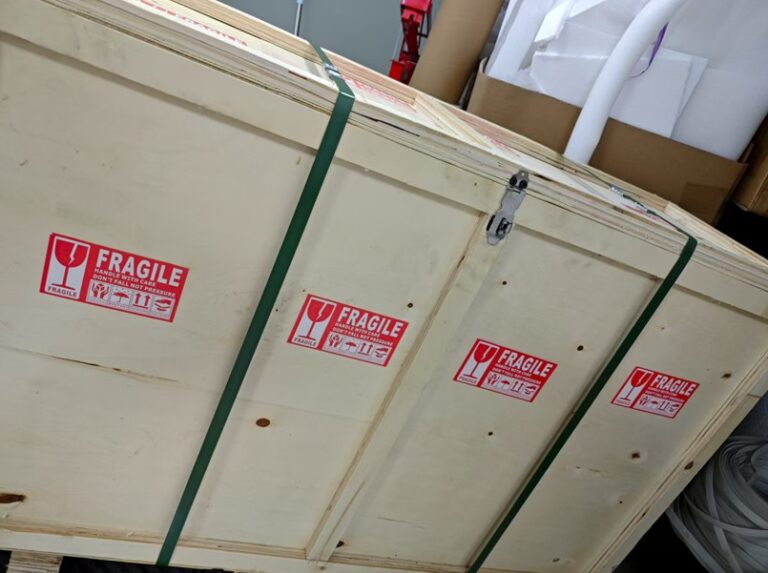
Metodo:
- Posizionare uno strato di imbottitura spesso (pannello EPE o foglio di schiuma) sul fondo.
- Inserire la scatola interna assicurandosi che rimanga uno spazio tra essa e la cassa/cartone.
- Riempire bene tutti gli spazi vuoti con blocchi di schiuma o strisce di EPE.
Lo standard è: quando si scuote la scatola, non si deve sentire alcun movimento interno. - Aggiungere uno strato di imbottitura superiore e sigillare la scatola.
Fase 5: Protezione esterna ed etichettatura
Operazione: Sigillare la scatola e applicare le etichette esterne.
Materiali: Nastri di reggetta (per casse di legno o carichi pesanti), etichette di avvertimento.
Metodo:
- Rinforzare la scatola con cinghie da imballaggio.
- Applicare chiaramente le seguenti etichette esterne:
- Fragile (simbolo del vetro)
- Da questa parte (simbolo della freccia)
- Keep Dry (simbolo dell'ombrello)
- Maneggiare con cura
- Includere i dettagli dell'articolo, la quantità e il peso sulla superficie della scatola.
Casi speciali e gestione
In sintesi, il costo dell'imballaggio dei tubi di quarzo è una parte indispensabile del loro costo totale. Il costo di un imballaggio adeguato è di gran lunga inferiore alle perdite causate da danni durante il trasporto dovuti a un imballaggio inadeguato. Un produttore professionale di tubi al quarzo seguirà sempre procedure di imballaggio rigorose e meticolose.
Metodi di produzione per tubi di quarzo di grande diametro (Parte 10 di 11)
Tubi di quarzo di grande diametro (in genere con un diametro esterno che supera i 200 mm e arriva anche a oltre 1 metro) sono prodotti attraverso processi altamente avanzati e tecnicamente impegnativi. Questi tubi non possono essere prodotti con i metodi convenzionali di trafilatura continua. Al contrario, la loro produzione si basa principalmente sulle due tecniche principali seguenti:
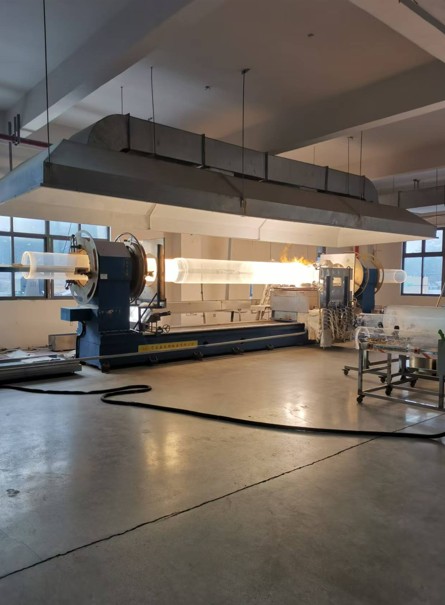
Metodo del nucleo 1: fusione centrifuga
Questo è attualmente il metodo più diffuso e avanzato per produrre tubi di quarzo di grande diametro e di grande formato.
Fasi del processo
Preparazione delle materie prime
La sabbia di quarzo naturale di elevata purezza o i granuli di vetro di quarzo sintetico vengono caricati in un grande stampo rotante ad alta temperatura (tipicamente in grafite).
Riscaldamento e fusione
Sotto vuoto o in atmosfera di gas inerte (come l'argon), lo stampo viene riscaldato a oltre 1800°C mediante induzione elettromagnetica o riscaldamento resistivo, consentendo alla sabbia di quarzo al suo interno di iniziare a fondere.
Rotazione ad alta velocità
Lo stampo viene fatto ruotare rapidamente lungo il suo asse centrale. Sotto la forte forza centrifuga, il vetro di quarzo fuso viene proiettato uniformemente verso la parete interna dello stampo e vi aderisce.
Vitrificazione e modellazione
Il sistema mantiene l'alta temperatura e la rotazione per una durata specifica, assicurando la completa fusione, la rimozione delle bolle e l'omogeneizzazione del quarzo. In questo modo si forma uno strato di vetro denso e trasparente con uno spessore uniforme delle pareti.
Raffreddamento e ricottura
La temperatura e la velocità di rotazione vengono gradualmente ridotte attraverso un programma controllato di raffreddamento e ricottura per eliminare le tensioni interne.
Stampaggio
Dopo il raffreddamento a temperatura ambiente, il tubo di quarzo grezzo formato di grande diametro viene rimosso dallo stampo.
Post-elaborazione
Per ottenere il prodotto finale finito sono in genere necessarie ulteriori fasi come il taglio, la rettifica della faccia terminale, la lucidatura a fiamma e la pulizia.
Vantaggi
- In grado di produrre formati estremamente grandi: Teoricamente limitato solo dalle dimensioni dello stampo e dalla capacità dell'apparecchiatura, è oggi l'unico metodo pratico per produrre tubi di quarzo di diametro maggiore.
- Spessore uniforme delle pareti: La forza centrifuga garantisce un'eccellente uniformità dello spessore delle pareti in tutte le direzioni.
- Elevato utilizzo del materiale: Rispetto ad altri metodi, lo spreco di materiale è minimo.
- Elevata purezza: Il processo può essere eseguito in un'atmosfera chiusa e protettiva per evitare contaminazioni.
Svantaggi
- Costo delle attrezzature estremamente elevato: Le centrifughe di grandi dimensioni e i forni ad alta temperatura richiedono ingenti investimenti di capitale.
- Ciclo di produzione lungo: Dal caricamento, al riscaldamento, al raffreddamento, alla sformatura, un singolo ciclo può richiedere decine di ore, con conseguente riduzione dell'efficienza.
- Lunghezza limitata: La lunghezza del tubo è relativamente ridotta rispetto al suo diametro - spesso assomiglia a un "crogiolo di quarzo" o a un "anello di quarzo" - anche se i progressi tecnici possono consentire lunghezze maggiori.
Metodo 2: processo di laminazione/saldatura delle piastre
Questo metodo si ispira alla lavorazione dei metalli ed è adatto alla produzione di diametri extra-large quando la lunghezza del tubo non è particolarmente elevata.
Fasi del processo
Preparazione della piastra di quarzo
Le lastre di vetro di quarzo di alta qualità sono prodotte prima attraverso metodi di fusione, colata o deposizione continua.
Riscaldamento e addolcimento
Le lastre tagliate vengono poste in un forno e riscaldate al di sopra del punto di rammollimento (circa 1650°C) finché non diventano malleabili.
Laminazione e formatura
Ad alta temperatura, la lastra di quarzo ammorbidita viene posta su un grande stampo cilindrico. La pressione esterna viene applicata per piegarla ad arco e infine farla rotolare in una forma tubolare.
Saldatura della cucitura
I bordi adiacenti vengono riscaldati localmente alla temperatura di fusione, consentendo loro di fondersi e formare un cordone di saldatura continuo.
Ricottura e ulteriore lavorazione
Per eliminare le tensioni interne è necessario un preciso processo di ricottura, seguito da ulteriori fasi come la finitura delle facce.
Vantaggi
- Dimensioni altamente flessibili: Il diametro e la lunghezza del tubo possono essere teoricamente personalizzati regolando le dimensioni della piastra di quarzo.
- Può produrre forme speciali: Non si limita ai tubi tondi; sono possibili anche tubi quadrati o altre sezioni trasversali personalizzate.
Svantaggi
- Presenza di un cordone di saldatura: La giunzione è un punto debole strutturale. Le sue proprietà fisiche (come l'espansione termica e la resistenza meccanica) e le caratteristiche ottiche possono differire leggermente dal materiale di base, il che può essere inaccettabile per alcune applicazioni di fascia alta.
- Elaborazione complessa: Più passaggi e punti di controllo, con conseguente riduzione della resa.
- Qualità della superficie: In genere sono inferiori ai tubi prodotti per colata centrifuga in termini di scorrevolezza e uniformità.
Conclusione
Per la produzione di tubi di quarzo di grande diametro:
- Colata centrifuga è la tecnologia dominante e di alto livello, ideale per le industrie dei semiconduttori e del fotovoltaico che richiedono tubi di quarzo senza difetti, senza saldature e altamente uniformi.
- Laminazione e saldatura serve come metodo supplementare, adatto ad applicazioni meno sensibili ai cordoni di saldatura e che pongono maggiore enfasi su forme o dimensioni specifiche.
Indipendentemente dal metodo utilizzato, sia gli ostacoli tecnici che i costi delle attrezzature e dell'energia sono significativamente più elevati rispetto a quelli dei tubi di quarzo di dimensioni standard prodotti mediante trafilatura continua. Di conseguenza, i tubi di quarzo di grande diametro sono intrinsecamente molto più costosi.
Quale metodo è adatto per la produzione su piccola scala di tubi di quarzo? (Parte 11 di 11)
Si tratta di una questione molto pratica. Per la produzione su piccola scala di tubi di quarzo, il metodo di trafilatura continua è chiaramente antieconomico, perché richiede un massiccio investimento iniziale e un lungo periodo di produzione stabile per diluire i costi.
I metodi adatti alla produzione di tubi di quarzo su piccola scala sono principalmente i due seguenti. Il loro vantaggio principale risiede nell'elevata flessibilità e nell'investimento iniziale relativamente basso.
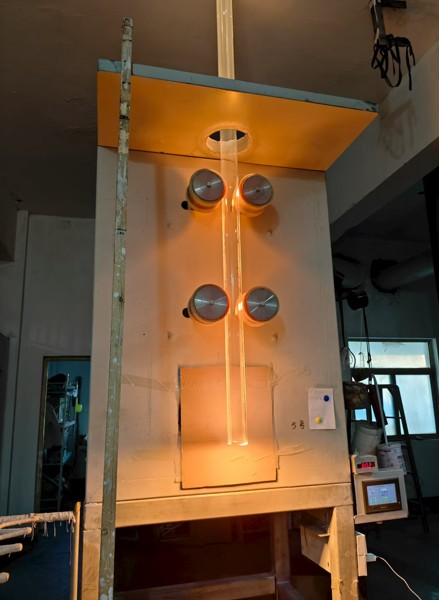
Fusione elettrica - Metodo a mandrino / Metodo manuale di trafilatura dei tubi
È il metodo più tradizionale e anche il più flessibile, molto adatto alla produzione in laboratorio, personalizzata e in piccoli lotti.
Flusso del processo
Preparazione del materiale:
La sabbia di quarzo di elevata purezza o i frammenti di cristallo vengono inseriti in un crogiolo o in un forno ad alta temperatura.
Fusione:
Sotto vuoto o sotto protezione di gas inerte, la materia prima viene riscaldata a circa 2000°C con un riscaldatore di grafite o un arco elettrico, fondendola in vetro viscoso.
Formazione:
L'operatore inserisce un mandrino resistente alle alte temperature (di solito grafite o molibdeno) nel vetro fuso.
Il mandrino viene ruotato e sollevato per far aderire una certa quantità di vetro.
Il mandrino viene quindi spostato rapidamente sul banco di lavoro, dove le operazioni manuali di soffiatura, laminazione e stiramento vengono utilizzate per trasformarlo in un tubo.
In alternativa, il vetro fuso può essere versato in uno stampo preconfezionato e arrotolato con un mandrino per formare il tubo.
Ricottura:
Dopo la formatura, il tubo di quarzo viene immediatamente inserito in un forno di ricottura per un raffreddamento lento che elimina le tensioni interne.
Vantaggi
- Elevatissima flessibilità: è in grado di produrre specifiche non convenzionali (diametri non standard, spessori di parete, tubi con una sola saldatura e pezzi di forma speciale), ottenendo una vera e propria "personalizzazione on-demand".
- Basso investimento iniziale: l'attrezzatura è molto più semplice ed economica rispetto ai forni a trafilatura continua e consiste principalmente in un forno ad alta temperatura e in un forno di ricottura.
- Ideale per la R&S e la prototipazione: perfetto per lo sviluppo di nuove applicazioni, consente una rapida progettazione e iterazione dei processi.
- Economico per piccoli lotti: la differenza di costo tra la produzione di un pezzo e quella di decine di pezzi è minima, senza stampi costosi o lunghe configurazioni della macchina.
Svantaggi
- Efficienza produttiva molto bassa: interamente dipendente dall'operazione manuale; è possibile produrre solo brevi sezioni ogni volta, senza una produzione continua.
- Scarsa coerenza: le dimensioni (diametro, spessore della parete, concentricità) dipendono in larga misura dall'abilità dell'operatore; possono verificarsi variazioni tra i lotti o anche all'interno dello stesso lotto.
- Requisiti di competenza elevati: richiede artigiani esperti; soglia tecnica elevata e formazione dei talenti difficile.
- Costo elevato: il costo per tubo è di gran lunga superiore a quello dei tubi prodotti con trafilatura continua.
Taglio e lavorazione profonda (modalità di lavorazione del materiale in entrata)
Questo è il modello più comune e pratico di "produzione su piccola scala". L'impresa non fonde direttamente il quarzo, ma acquista tubi di quarzo semilavorati standard ed esegue una lavorazione profonda per soddisfare le esigenze specifiche del cliente.
Flusso del processo
- Acquisto di tubi vuoti: Acquistate tubi di quarzo standard di alta qualità prodotti con il metodo della trafilatura continua da grandi produttori.
- Taglio: Tagliati con precisione in base alle lunghezze specificate dal cliente.
- Trattamento termico:
- Lucidatura a fuoco: Levigare i bordi taglienti dopo il taglio.
- Curvatura: Utilizzare la fiamma ossidrica per piegare tubi diritti a U, a L, ecc.
- Saldatura/Sigillatura: Saldare insieme più sezioni di tubo o sigillare un'estremità.
- Soffiaggio della flangia: Riscaldare l'estremità del tubo e soffiare una flangia rialzata per il collegamento.
- Rettifica: Rettificare con precisione le estremità dei tubi per ottenere giunti standard in vetro smerigliato o interfacce personalizzate.
- Pulizia e ispezione: Eseguire una pulizia ad alta purezza e test di qualità rigorosi.
Vantaggi
- Elevata flessibilità: può rispondere rapidamente a varie esigenze di personalizzazione non standard, come forme speciali e interfacce particolari.
- Alta qualità iniziale: i tubi vuoti sono prodotti da grandi produttori con qualità stabile, elevata purezza e prestazioni eccellenti.
- Rischio di investimento minimo: evita i costi estremamente elevati delle attrezzature di fusione e dell'energia; l'investimento riguarda principalmente gli strumenti di lavorazione a caldo e di ispezione (stazioni a cannello ossidrico, rettificatrici).
- Rapida risposta al mercato: non è necessario partire dalle materie prime; ciclo di produzione breve.
Svantaggi
- Limitato dalle specifiche del tubo grezzo: le dimensioni del prodotto finale non possono superare il diametro e lo spessore della parete originali dei tubi grezzi acquistati.
- Costo elevato del materiale: i grezzi di quarzo di elevata purezza sono costosi.
- Necessità di tenere a magazzino molte specifiche: a causa delle diverse esigenze dei clienti al dettaglio, è necessario tenere a magazzino molti formati, mentre le trafilerie spesso vendono a scatola piena o a forno pieno, il che richiede il preacquisto di più specifiche.
Sintesi e raccomandazioni
Se volete avviare un'attività o creare un laboratorio di produzione su piccola scala, il modello di taglio e lavorazione profonda è l'opzione più sensata e a basso rischio. Corrisponde alla maggiore domanda del mercato.
Se siete un ricercatore o un artista che ha bisogno solo di un numero molto limitato di componenti speciali di quarzo per uso personale o per un progetto, è possibile realizzare una semplice stazione manuale di fusione elettrica.
Se avete bisogno di specifiche standard tubi di quarzoL'acquisto diretto dai grandi produttori è la soluzione migliore: l'autoproduzione non offre alcun vantaggio.
Discutere i requisiti della vostra applicazione
Se l'applicazione richiede requisiti specifici per la struttura del tubo di quarzo, le dimensioni o i metodi di lavorazione, le specifiche standard non sono sempre sufficienti.
Potete descrivere brevemente il caso d'uso e le condizioni chiave, e possiamo esaminarle insieme per valutare le scelte dei materiali e gli approcci di lavorazione più adatti.
 Italian
 English
 German
 Russian
 French
 Spanish