
Guide de fabrication des tubes en quartz : Procédés et méthodes
Cet article offre une vue d'ensemble structurée des principaux procédés de fabrication des tubes en quartz, de la préparation des matières premières au traitement des tubes finis. Il couvre les méthodes clés telles que l'étirage des tubes, la coupe, le soudage, le polissage, le cintrage, le recuit et la sélection des procédés en fonction des différentes tailles et des exigences des applications.
Le contenu se concentre sur les principes du processus, l'applicabilité et les limites techniques, servant de référence aux ingénieurs, aux chercheurs et à ceux qui évaluent la faisabilité et les spécifications de la fabrication de tubes de quartz.
Processus de traitement des tubes en quartz (Partie 1 de 11)
Le processus de traitement des tubes de quartz est une séquence complexe impliquant des températures élevées, des opérations de précision et un contrôle de qualité strict. Les étapes détaillées sont divisées en deux grandes phases : la préparation des tubes en verre de quartz fondu et le traitement en profondeur des tubes de quartz finis.
Première étape : préparation des tubes en verre quartz fondu
Cette étape constitue le matériau de base utilisé pour la fabrication des tubes en quartz. En fonction de la pureté des matières premières, deux méthodes de production principales sont utilisées.
Méthode 1 : Fusion électrique (pour les tubes de quartz de pureté standard)
Cette méthode utilise du cristal naturel ou du sable de silice de haute pureté comme matière première.
Préparation et tri des matières premières
Le cristal naturel ou le sable de silice est sélectionné et nettoyé pour éliminer les impuretés de surface.
Fusion
La matière première est placée dans un four à arc électrique ou un four à résistance sous vide ou sous protection de gaz inerte à environ 2000°C jusqu'à ce qu'elle soit entièrement fondue à l'état liquide.
Formation
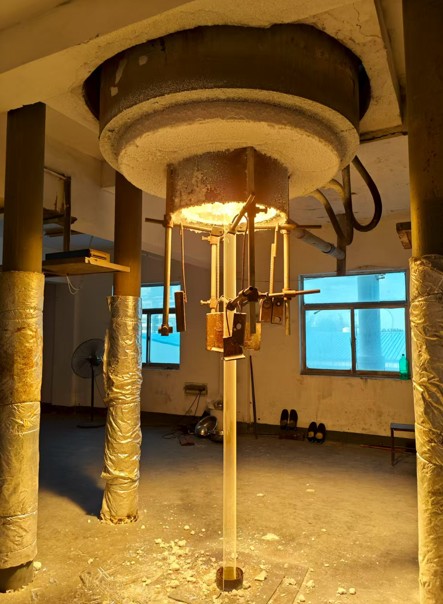
- Méthode de dessin en continu :
Le quartz liquide en fusion est étiré à travers un moule à haute température (généralement en molybdène) à l'aide d'un système de traction pour former des tubes ayant le diamètre et l'épaisseur de paroi requis. Les dimensions sont contrôlées avec précision en ajustant la température et la vitesse d'étirage. - Formage centrifuge :
Le quartz en fusion est versé dans un moule tournant à grande vitesse, où la force centrifuge forme des tubes de quartz de grand diamètre.
Recuit
Après le formage, le tube de quartz passe dans un four de recuit pour un refroidissement lent et contrôlé, soulageant les contraintes thermiques internes et évitant la fragilité.
Méthode 2 : dépôt en phase vapeur (pour les tubes de haute pureté et de haute performance tels que le quartz de qualité semi-conducteur)
Cette méthode permet d'obtenir un verre de quartz synthétique d'une très grande pureté (SiO₂ > 99,99%).
Réaction chimique
Les précurseurs de silicium de haute pureté (tels que SiCl₄) subissent une hydrolyse dans une flamme hydrogène-oxygène à haute température.
Réaction :
SiCl₄ + 2H₂O → SiO₂ + 4HCl
Dépôt et frittage
La micro-poudre de SiO₂ générée (suie) est déposée sur une tige cible rotative pour former une préforme poreuse.
Vitrification
La préforme est chauffée dans un four à 1500-1800°C pour la fritter en un corps de verre de quartz entièrement dense et transparent.
Formation
Le corps vitrifié est ensuite chauffé jusqu'à son point de ramollissement et aspiré dans des tubes de quartz. Cette méthode garantit une pureté et une uniformité optique exceptionnelles.
Deuxième étape : Traitement en profondeur des tubes en verre de quartz
Après avoir obtenu la base tubes de quartzLe traitement ultérieur est effectué pour répondre aux exigences spécifiques des clients.
1. Découpage
Objet :
Pour couper de longs tubes à la longueur voulue.
Méthode :
Des meules diamantées ou des machines de découpe au laser sont utilisées pour une découpe précise. Les extrémités coupées restent tranchantes et nécessitent un traitement ultérieur.
2. Traitement des extrémités (rectification / polissage à chaud)
Il s'agit d'une étape critique pour la qualité du scellement et la sécurité générale.
Polissage à la flamme
Une flamme hydrogène-oxygène fait fondre les arêtes de coupe, les lisse et les arrondit tout en éliminant les microfissures et en améliorant la résistance mécanique.
Broyage
Pour les tubes qui doivent être raccordés à d'autres verreries (par exemple, les raccords coniques standard tels que 19/22, 24/29), les extrémités sont meulées à l'aide de meuleuses spécialisées et d'abrasifs diamantés afin d'obtenir une conicité standard et d'assurer l'étanchéité.
3. Pliage et façonnage à chaud
Objet :
Pour produire des structures en U, en L et d'autres structures personnalisées.
Méthode :
Les zones cibles du tube de quartz sont chauffées à l'aide d'une flamme hydrogène-oxygène à environ 1800°C jusqu'à ce qu'elles soient ramollies, puis pliées par gravité ou à l'aide d'outils spécialisés. Une grande habileté est requise pour éviter les déformations, les plis ou les épaisseurs de paroi inégales.
4. Soudure et étanchéité
Objet :
Pour joindre plusieurs tubes en quartz ou connecter des composants en quartz tels que des plaques ou des brides.
Méthode :
Les deux extrémités à assembler sont chauffées simultanément à l'aide d'une flamme hydrogène-oxygène jusqu'à ce qu'elles soient souples, puis fusionnées. Une opération qualifiée est essentielle pour garantir des soudures uniformes sans bulles ni concentrations de contraintes.
5. Nettoyage et purification
Objet :
Pour éliminer les huiles, les particules métalliques, la poussière et les autres contaminants introduits au cours du traitement, ce qui est particulièrement essentiel pour les applications dans le domaine des semi-conducteurs et de l'optique.
Méthode :
Les tubes sont immergés dans des mélanges d'acides de haute pureté (tels que HF, HNO₃, HCl), nettoyés aux ultrasons, rincés à fond avec de l'eau ultrapure et séchés dans un environnement propre.
6Inspection de la qualité
Le contrôle de la qualité s'effectue tout au long du processus.
Contrôle dimensionnel
Des pieds à coulisse, des micromètres et des machines à mesurer les coordonnées vérifient que toutes les dimensions sont conformes aux dessins.
Inspection de l'apparence
Sous un éclairage contrôlé, des inspections visuelles ou à la loupe permettent de vérifier la présence de bulles, de lignes d'air, d'impuretés et de rayures.
Tests de performance
- Essais d'endurance à haute température
- Détection de fuites à l'hélium sous vide pour les produits étanches
- Essais optiques sur les spectres de transmission UV-IR
- Analyse de la pureté à l'aide de l'ICP-MS ou d'outils similaires
7.Emballage et stockage
Les produits qualifiés sont emballés à l'aide de papier et de mousse pour salle blanche afin d'éviter les chocs et les rayures.
Ils sont conservés dans un environnement sec et propre.
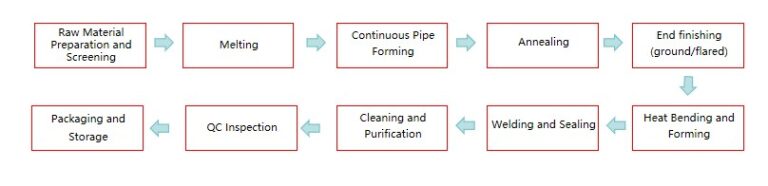
L'ensemble du processus nécessite un équipement de pointe, un contrôle strict des conditions environnementales (propreté, température) et des opérateurs hautement qualifiés. Pour les composants en quartz de haute qualité, le travail artisanal peut en effet être considéré comme une forme d'"art du verre".
Avantages et inconvénients de la méthode d'étirage continu pour les tubes en quartz (Partie 2 de 11)
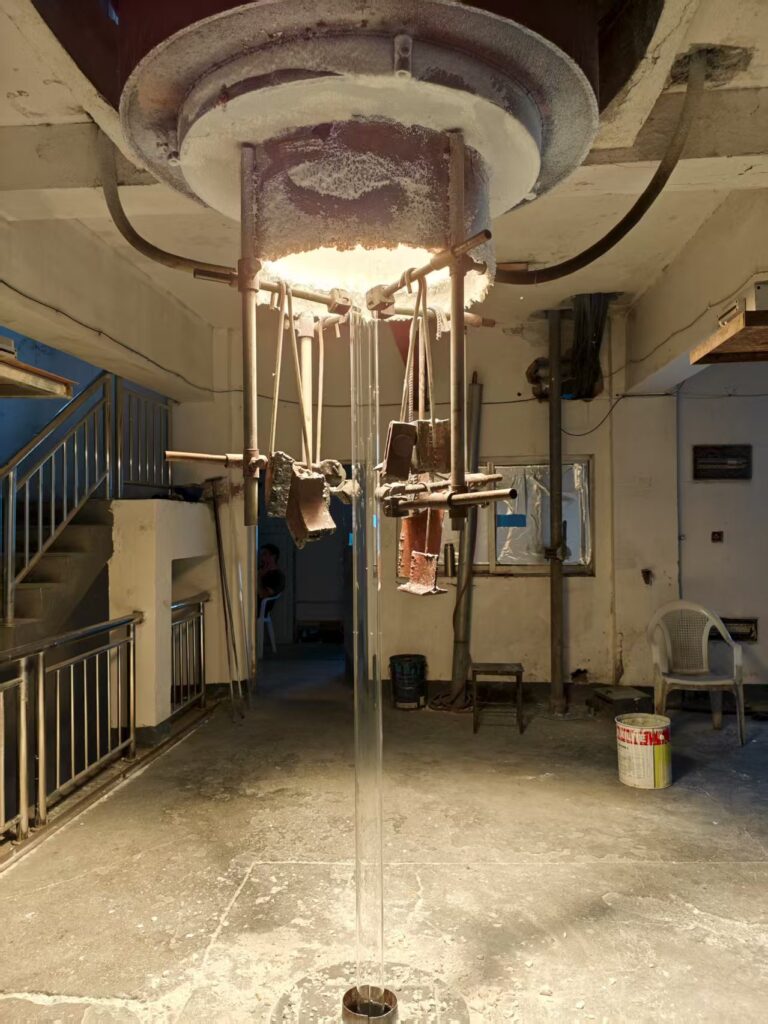
La méthode d'étirage continu est l'une des techniques les plus courantes pour la fabrication de tubes en verre de quartz, et elle est particulièrement adaptée à la production de tubes de grande longueur et de diamètre uniforme.
Avantages de la méthode de l'étirage continu
Efficacité de production élevée et capacité de fabrication en continu
Il s'agit là de l'avantage le plus important. Une fois que les paramètres du processus (température, vitesse d'étirage et vitesse d'alimentation) sont réglés de manière stable, le système peut fonctionner en continu pendant 24 heures pour produire des dizaines, voire des centaines de mètres de tubes de quartz en continu. Par rapport à la méthode centrifuge ou à la méthode de formage en une seule fois, qui ne peuvent produire que des tubes individuels, l'efficacité est améliorée de plusieurs ordres de grandeur, ce qui la rend tout à fait adaptée aux commandes à grande échelle.
Excellente uniformité dimensionnelle
En contrôlant précisément la température de fusion, la taille du moule et la vitesse d'étirage, il est possible de produire des tubes de quartz dont les diamètres extérieurs et les épaisseurs de paroi sont très stables et constants. La tolérance sur toute la longueur peut être contrôlée très étroitement, ce qui est crucial pour de nombreuses applications industrielles, telles que les processus de diffusion des semi-conducteurs et les tubes de support pour les préformes de fibres optiques.
Capacité à produire des tubes ultra-longs
La méthode n'a pratiquement aucune limite de longueur. Tant que l'équipement le permet, elle peut produire des tubes de quartz beaucoup plus longs que ceux fabriqués par d'autres méthodes. Les utilisateurs peuvent les couper à la longueur souhaitée, ce qui réduit la nécessité de changer fréquemment d'outillage et d'effectuer des opérations d'assemblage, et diminue également les points de défaut potentiels causés par le soudage.
Bonne qualité de surface
Une fois que le verre de quartz fondu a traversé le moule et s'est refroidi pour se former, la surface devient très lisse, avec une qualité interne élevée. Les défauts tels que les grosses bulles et les impuretés sont relativement rares.
Rapport coût-efficacité relativement élevé
En raison de ses caractéristiques de production continue, le coût de chaque démarrage, du chauffage et de la maintenance est dilué. Pour les spécifications des tubes en quartz standard, le coût de production unitaire au mètre de la méthode d'étirage en continu est l'un des plus bas de tous les procédés.
Inconvénients de la méthode du dessin en continu
Investissement initial élevé et faible flexibilité
Les équipements d'étirage en continu (grands fours à haute température, dispositifs d'étirage de précision et systèmes de contrôle) sont très coûteux, ce qui se traduit par des coûts d'investissement initiaux élevés.
Une fois la production lancée, il est très difficile et long de modifier les spécifications du produit (par exemple, passer d'un diamètre extérieur de 50 mm à 100 mm), car il faut remplacer le moule, réajuster tous les paramètres du processus et atteindre à nouveau un état stable. Par conséquent, il n'est pas adapté aux modes de production en petits lots et à spécifications multiples.
Limites de la gamme de tailles
Bien qu'elle permette de produire des tubes très longs, le diamètre et l'épaisseur des parois sont limités par les contraintes physiques du moule et de l'équipement.
- Le diamètre du tube ne doit pas être trop important : Elle est généralement utilisée pour produire des tubes de petit et moyen diamètre (de quelques millimètres à quelques centaines de millimètres). Pour produire de très grands diamètres (supérieurs à 500 mm), la méthode centrifuge ou le laminage sont plus appropriés.
- Le réglage de l'épaisseur du mur n'est pas flexible : L'épaisseur de la paroi est déterminée par la vitesse d'alimentation et la vitesse d'étirage. La plage de réglage est limitée, ce qui rend difficile la production de tubes spéciaux ultra-épais ou ultra-minces.
Présence de défauts mineurs inhérents
- Problèmes de concentration : Pendant le processus d'étirage, il est difficile de garantir un écoulement absolument uniforme du verre en fusion dans le moule, ce qui peut entraîner de légers écarts dans la concentricité des parois (un côté plus épais, l'autre plus mince). Ce phénomène est acceptable pour les applications générales, mais peut poser problème pour les applications optiques de haute précision.
- Stress interne : Bien que le recuit en ligne soit effectué, le refroidissement rapide et le processus de formage peuvent encore introduire de légères contraintes résiduelles, nécessitant un traitement thermique ultérieur pour les éliminer complètement.
Exigences très élevées en matière de matières premières et de stabilité des processus
L'ensemble du processus est un processus continu "à l'état stable". Les fluctuations de la pureté des matières premières, les petites variations de température dans le four ou les fluctuations de la vitesse d'étirage se répercutent immédiatement sur les dimensions et la qualité du tube fini. C'est pourquoi il faut un approvisionnement en matières premières extrêmement stable et des systèmes de contrôle des processus extrêmement précis.
Résumé
La méthode d'étirage en continu est un "outil puissant" pour la production de tubes de quartz de taille moyenne répondant à des spécifications standard. Avec une efficacité et une régularité extrêmement élevées, elle répond aux besoins des grands marchés industriels. Cependant, son manque de flexibilité et ses limites de taille font que d'autres méthodes (telles que le formage centrifuge, le laminage ou le dépôt en phase vapeur) sont nécessaires pour la compléter dans des domaines tels que la personnalisation de petits lots ou les produits de très grand diamètre.
Le choix du procédé dépend en fin de compte des exigences globales en matière de longueur, de diamètre, d'épaisseur de paroi, de pureté, de volume de production et de coût du produit.
Méthodes de coupe pour les tubes en quartz (Partie 3 de 11)
Les méthodes de coupe des tubes de quartz sont diverses et le choix dépend de la précision de coupe requise, de l'efficacité, du coût et des besoins du traitement ultérieur. Vous trouverez ci-dessous les principales méthodes de coupe des tubes de quartz et leur description détaillée.
Méthodes de découpe thermique
Ces méthodes utilisent une contrainte thermique localisée à haute température pour briser le tube de quartz. La surface coupée ne nécessite pas de polissage ou seulement un polissage minimal.
Méthode du choc thermique à la flamme (la plus classique et la plus utilisée)
Principe :
Cette méthode utilise le coefficient de dilatation thermique extrêmement faible du verre de quartz (5,5×10-⁷/°C). Une flamme à haute température (flamme hydrogène-oxygène ou oxyacétylène) est utilisée pour chauffer localement le point de coupe. La zone est ensuite rapidement refroidie par un contact froid (comme une pointe métallique trempée dans l'eau ou une rayure de couteau de verre) ou par un flux d'air froid (air comprimé). Le gradient de température élevé génère une forte contrainte localisée, ce qui entraîne la fissuration nette du tube de quartz le long de la ligne chauffée.
Processus :
- Tracer une ligne peu profonde au niveau du point de coupe à l'aide d'un coupe-verre ou d'une meule (sert de ligne de guidage des contraintes).
- Utiliser la pointe de la flamme pour chauffer uniformément la rayure tout en faisant tourner lentement le tube de quartz.
- Lorsque la zone de rayure devient rouge, retirez la flamme et appliquez un choc froid, ou laissez la contrainte thermique provoquer une fracture spontanée.
Avantages :
- Opération simple avec un faible coût d'équipement (un chalumeau suffit).
- Coupe plate et nette, ne nécessitant pas ou peu de polissage.
- Convient parfaitement aux tubes de grand diamètre (>20 mm).
Inconvénients :
- L'obtention de coupes nettes nécessite une certaine habileté.
- Peut produire une zone affectée thermiquement ; les applications de haute précision nécessitent un recuit par la suite.
- Ne convient pas aux tubes à paroi mince ou de petit diamètre qui peuvent se déformer ou se fissurer sous l'effet de la chaleur.
Découpe au laser (haute précision, sans contact)
Principe :
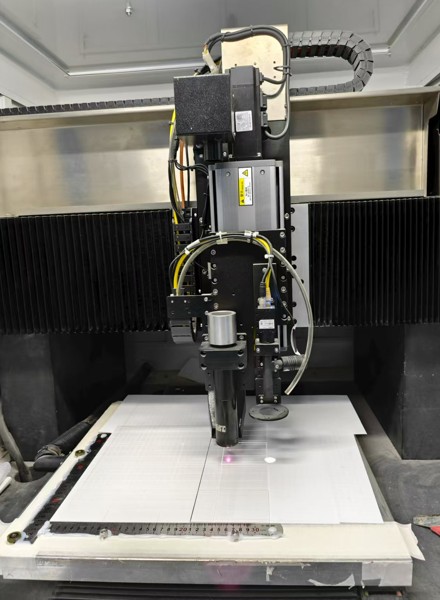
Des lasers CO₂ à haute énergie (longueur d'onde de 10,6 μm, fortement absorbée par le quartz) irradient le point de coupe, faisant fondre ou vaporisant instantanément le matériau. Des gaz auxiliaires (air comprimé ou azote) soufflent les débris fondus pour former un trait de scie étroit.
Avantages :
- Très haute précision ; trait de scie étroit et parallèle.
- Méthode sans contact et sans contrainte mécanique, évitant les déformations ou les microfissures.
- Hautement automatisé et programmable pour les tâches de coupe complexes.
- Surface de coupe lisse avec un besoin minimal de post-traitement.
Inconvénients :
- L'équipement est très coûteux.
- Plus lent lors de la coupe de tubes à parois épaisses.
- Peut produire une zone affectée par la chaleur (plus petite que le chauffage à la flamme).
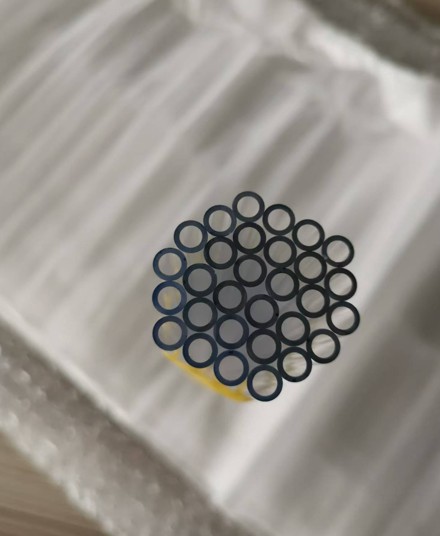
Les tubes de quartz découpés au laser présentent souvent des dépôts de carbone noir sur la surface découpée.
Méthodes mécaniques de coupe à froid
Ces méthodes s'appuient sur la force mécanique pour couper le quartz, évitant ainsi l'influence thermique mais pouvant introduire des microfissures.
Découpe à la meule diamantée (méthode mécanique la plus courante et la plus efficace)
Principe :
Une meule diamantée tournant à grande vitesse (avec des particules de diamant sur le bord) meule à travers le tube de quartz pour terminer la coupe.
Avantages :
- Vitesse de coupe rapide avec un rendement très élevé ; idéal pour la production de masse.
- Forte capacité de coupe adaptée aux tubes de différents diamètres et épaisseurs de paroi.
- Le coût de l'équipement est inférieur à celui des systèmes laser.
Inconvénients :
- Des contraintes mécaniques élevées peuvent provoquer des microfissures et des éclats le long du bord ; un polissage est nécessaire par la suite.
- Génère des poussières abrasives, nécessitant un système de dépoussiérage et de refroidissement (généralement à l'eau).
- Les meules s'usent et doivent être remplacées.
Découpe au fil diamanté (pour les formes spéciales et les pièces de grande valeur)
Principe :
Un fil d'acier alternatif incrusté de particules de diamant fonctionne comme une "scie à fil" pour broyer le quartz.
Avantages :
- Très faible contrainte de coupe ; meilleure qualité de coupe et réduction de l'écaillage par rapport aux meules.
- Peut couper des pièces de forme irrégulière ou spéciale.
- Le trait de scie étroit réduit la perte de matière, idéal pour les matériaux coûteux.
Inconvénients :
- Des coûts d'équipement et d'exploitation plus élevés.
- Vitesse de coupe plus lente que celle des meules diamantées.
Comment choisir la bonne méthode de coupe ?
- Utilisation en laboratoire, petits lots, tubes de grand diamètre :
La méthode du choc thermique à la flamme est privilégiée car elle est peu coûteuse et flexible. - Domaines de haute précision (semi-conducteurs, fibres optiques, etc.) :
Découpe au laser ou au fil diamanté pour garantir la meilleure qualité de coupe avec un minimum de contraintes. - Production industrielle de masse :
Découpe à la meule diamantée - efficacité maximale et meilleur rapport coût-efficacité, suivie du polissage. - Composants en quartz de forme spéciale ou très coûteux :
Envisager la découpe au fil diamanté pour minimiser la perte de matière.
Quelle que soit la méthode de coupe utilisée, les bords des tubes de quartz après la coupe sont extrêmement tranchants et peuvent contenir des microfissures. C'est pourquoi le polissage à la flamme ou le meulage mécanique est une étape essentielle du post-traitement pour garantir la sécurité et les performances.
Comment souder des tubes en quartz (Partie 4 de 11)
Le soudage des tubes de quartz est une opération hautement technique, généralement réalisée sur un tour à quartz spécialisé ou manuellement par un technicien expérimenté sur un banc de travail à la lampe. Le principe de base consiste à chauffer localement le quartz jusqu'à ce qu'il soit fondu, puis à fusionner les pièces ensemble.
Vous trouverez ci-dessous les étapes détaillées, les méthodes et les principales précautions à prendre pour souder des tubes de quartz.
Principe de base
Le verre de quartz a un point de ramollissement très élevé (environ 1660°C). Une flamme hydrogène-oxygène (flamme hydrogène-oxygène) ou une flamme oxy-acétylène (flamme oxy-acétylène) est nécessaire pour atteindre des températures suffisamment élevées (supérieures à 2000°C) pour le faire fondre localement.
La flamme hydrogène-oxygène est plus propre et n'introduit pas de contamination par le carbone, ce qui en fait la méthode préférée.
Principales méthodes de soudage
1. Soudage manuel à la lampe (pour les petites pièces, les réparations, les joints simples)
Équipement :
Banc de travail à l'hydrogène et à l'oxygène, torche manuelle spécifique au verre de quartz, lunettes de protection (il faut porter des lunettes bleu cobalt à forte teinte pour éviter que la lumière forte et les rayons ultraviolets de haute intensité n'endommagent les yeux et la peau).
Processus :
Le technicien tient la torche et le tube de quartz et, sur la base de son expérience et de ses observations, chauffe la zone de soudure jusqu'à ce qu'elle soit en fusion, puis les assemble et les fusionne. Cette méthode repose en grande partie sur les compétences du technicien.
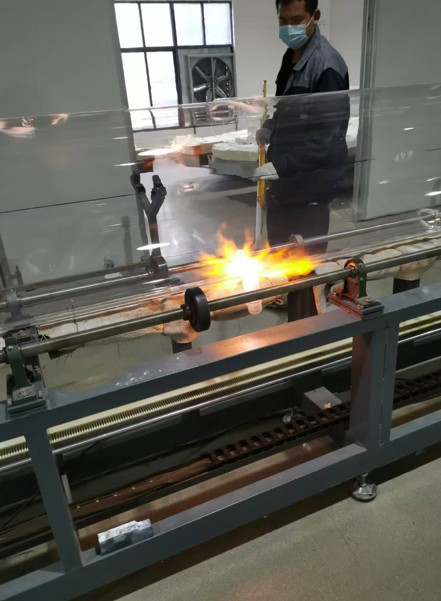
2. Soudage au tour de verre (pour la haute précision, les joints longs et les soudures complexes)
Équipement :
Un tour spécialisé dans le verre de quartz. La poupée et la contre-poupée peuvent tourner de manière synchronisée pour maintenir les pièces en quartz, tandis que le porte-brûleur remplace le porte-outil pour le déplacement.
Processus :
Les deux sections de tube de quartz sont serrées séparément dans la poupée fixe et la poupée mobile, ajustées pour un alignement concentrique et tournées. Une flamme hydrogène-oxygène chauffe uniformément la zone de jonction. Une fois que les deux bords ont fondu, la contre-pointe applique une pression vers l'avant pour les fusionner.
Etapes détaillées du soudage (en utilisant un tour à quartz comme exemple)
Préparation et protection de la sécurité
Nettoyage :
Nettoyer soigneusement toutes les tube de quartz (par exemple, nettoyage ultrasonique à l'acétone ou à l'alcool, puis rinçage à l'eau ultrapure et séchage). Toute contamination se carbonise ou produit des bulles à haute température.
Vérification de l'équipement :
Inspecter le générateur d'hydrogène-oxygène (ou les bouteilles de gaz), le tour à verre et le brûleur pour s'assurer qu'ils fonctionnent correctement.
Protection individuelle :
Portez des lunettes de protection de haute qualité (de préférence des verres bleu cobalt pour filtrer efficacement la lumière jaune du sodium et les rayons UV), des gants résistants à la chaleur et des vêtements de protection.
Serrage et alignement
Serrez les deux tubes de quartz séparément dans les mandrins de la poupée fixe et de la poupée mobile.
Point clé :
Faites tourner le tour lentement et utilisez un comparateur ou un contrôle visuel pour ajuster soigneusement l'alignement, en veillant à ce que les axes des deux tubes soient parfaitement concentriques.
Il s'agit de la première étape, la plus critique, car un mauvais alignement entraînera des joints obliques et une concentration des contraintes.
Préchauffage
Commencez à faire tourner le tour (généralement de 20 à 60 tours/minute) pour chauffer le quartz uniformément.
Commencez par une flamme plus grande à une plus grande distance pour préchauffer largement la zone de soudage, afin d'éviter les fissures par choc thermique causées par une température élevée soudaine et localisée.
Fusion et assemblage
Diriger progressivement la flamme sur le bord du joint et le chauffer jusqu'à ce qu'il atteigne un état de fusion jaune-blanc brillant, semblable à un gel (environ 1900°C).
Lorsque les deux bords sont entièrement fondus, avancez lentement la contre-pointe de manière à ce que les faces fondues se rencontrent et soient légèrement pressées l'une contre l'autre. La pression doit être douce et régulière.
Façonner et lisser
Continuez à chauffer la zone soudée. La tension superficielle aidera le verre à s'écouler et à se lisser. Une tige de graphite ou de quartz peut être utilisée pour donner une légère forme au verre si nécessaire.
Assurez-vous que l'épaisseur de la soudure est uniforme, sans dépressions ni renflements.
Recuit (critique !)
Pourquoi ?
Les gradients de température importants pendant le soudage introduisent inévitablement des contraintes internes. Les zones concentrant les contraintes deviennent très fragiles et peuvent se fissurer spontanément lors du refroidissement ou d'une utilisation ultérieure.
Comment ?
Recuit actif :
Après le soudage, augmentez immédiatement la flamme et retirez-la pour chauffer largement et uniformément la soudure et la zone environnante. Retirez ensuite lentement la flamme pour permettre un refroidissement progressif.
Il est également possible d'utiliser une flamme de recuit plus petite (plus douce et à plus basse température) sur la zone de soudure pendant un certain temps avant de la retirer lentement.
Recuit au four :
Pour les pièces de grande valeur ou de haute précision, placez la pièce soudée dans un four de recuit programmable immédiatement après le soudage. Suivez un cycle strict de chauffage, de maintien et de refroidissement afin d'éliminer complètement les tensions.
Refroidissement et inspection
Laisser refroidir à température ambiante à l'abri du vent et de la poussière.
Utilisez une visionneuse à lumière polarisée pour inspecter la soudure et les zones environnantes.
Si des franges colorées apparaissent, des contraintes résiduelles subsistent et un recuit est nécessaire.
Principales précautions et problèmes courants
Bulles :
Causé par des impuretés, de l'humidité ou une surchauffe. Veillez à un nettoyage parfait et évitez les températures excessives.
Cristallisation (dévitrification) :
Le verre de quartz peut précipiter des cristaux de cristobalite lors d'un chauffage à haute température, devenant blanc opaque et cassant.
Solution : Utiliser une flamme suffisamment chaude mais plus "dure" (plus concentrée) pour terminer le soudage rapidement, en évitant un chauffage prolongé.
Le fait d'opérer sous protection d'un gaz inerte permet également de réduire la dévitrification.
Craquement dû au stress :
Causé par un refroidissement rapide ou inégal. Un recuit adéquat est obligatoire.
Blindage au gaz :
Pour le soudage à très haute pureté (par exemple, pour les semi-conducteurs), de l'argon de haute pureté ou d'autres gaz inertes sont soufflés autour de la zone de soudage afin d'éviter toute contamination et de réduire la dévitrification.
Conclusion
Le soudage de tubes de quartz est une technologie qui allie l'art (l'expérience et le doigté du technicien) avec science (compréhension des propriétés des matériaux, de la thermodynamique et des principes de recuit).
Pour les non-professionnels, il est fortement déconseillé de s'engager dans cette voie.
Les températures élevées, les gaz à haute pression, les flammes intenses et les risques d'explosion peuvent être extrêmement dangereux. Ces travaux doivent être effectués par des fabricants de quartz ou des techniciens du verre dotés d'outils professionnels et d'expérience.
Méthodes de polissage des tubes en quartz (Partie 5 de 11)
Tube en quartz Le polissage est une étape délicate de post-traitement destinée à obtenir une surface miroir, une grande transparence optique et l'élimination complète des microfissures de surface. En fonction des exigences de qualité et des scénarios d'application, le polissage se divise principalement en deux catégories : le polissage au feu et le polissage mécanique.
Vous trouverez ci-dessous les méthodes de polissage détaillées pour les tubes en quartz.
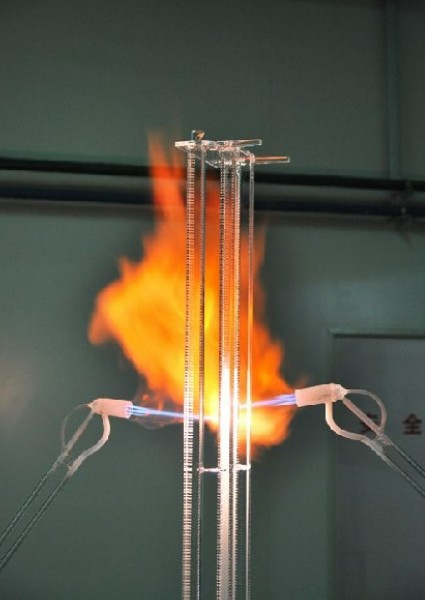
Polissage au feu
Il s'agit de la méthode la plus couramment utilisée et la plus efficace pour polir les extrémités des tubes de quartz.
Principe
L'utilisation d'une flamme oxyhydrogène à haute température permet de faire fondre instantanément une couche extrêmement fine de la surface du quartz (environ 1800°C). La tension superficielle lisse le verre de quartz fondu, éliminant toutes les marques de coupe et les microfissures. Après refroidissement, on obtient une surface lisse.
Processus
- Faire tourner lentement le tube de quartz coupé.
- Diriger la pointe de la flamme oxyhydrogène (la partie la plus chaude et la plus concentrée) vers le bord à polir.
- Chauffer uniformément jusqu'à ce que l'extrémité du tube devienne translucide, lisse et présente un aspect "fondu".
- Retirer rapidement la flamme et permettre un refroidissement naturel lent (ou effectuer un recuit actif) afin d'éviter de nouvelles contraintes thermiques.
Avantages
- Excellents résultats : permet d'obtenir des surfaces lisses presque parfaites avec une qualité optique.
- Efficacité élevée : le processus est très rapide, il ne prend généralement que quelques secondes à une minute.
- Bords renforcés : élimine les microfissures et augmente la résistance mécanique, réduisant ainsi l'écaillage.
Inconvénients
- Introduction possible de contraintes : un chauffage ou un refroidissement inégal peut créer des contraintes thermiques, ce qui nécessite une opération prudente ou un recuit ultérieur.
- Changement dimensionnel potentiel : une exposition excessive à la flamme peut entraîner un léger rétrécissement ou une déformation.
- Nécessite un équipement coûteux : des générateurs d'oxyhydrogène ou des bouteilles de gaz à haute pression sont nécessaires.
Principales applications
Utilisé pour presque toutes les extrémités de tubes en quartz après la coupe ; il s'agit d'une étape de traitement standard.
Polissage mécanique
Le polissage mécanique est utilisé lorsque toute la surface extérieure ou intérieure du tube de quartz doit être polie ou lorsqu'une très grande précision dimensionnelle est requise (le polissage au feu pouvant entraîner des déformations).
Il s'agit d'un processus graduel en plusieurs étapes utilisant des abrasifs de plus en plus fins pour enlever progressivement la matière de la surface jusqu'à ce qu'il n'y ait plus de rayures visibles.
Processus de polissage (étape par étape)
1. Meulage grossier (rectification)
Objet : Éliminer les gros défauts de coupe et les zones irrégulières ; façonner la pièce.
Méthode : Utilisez des disques de ponçage diamantés ou des meules en carbure de silicium à gros grain (#200-#400).
Remarque : Nécessite une grande quantité d'eau de refroidissement (généralement de l'eau ultrapure) pour réduire la chaleur et éliminer les débris.
2. Meulage fin (rodage)
Objet : Élimine les rayures profondes laissées par un ponçage grossier et prépare la surface pour le polissage final.
Méthode : Utilisez des composés diamantés plus fins (grain #800-#1500) ou des poudres de carbure de silicium sur les plaques de rodage en fonte ou en étain.
3. Polissage (Polishing)
Objet : Obtenir la surface optique finale et éliminer toutes les micro-rayures.
Méthode :
- Tampons de polissage : Utilisez des matériaux souples tels que des tampons de poix, des tampons en polyuréthane ou des tampons en feutre.
- Agents de polissage : Composés ou suspensions de polissage extrêmement fins, généralement de l'oxyde de cérium (CeO₂) ou de l'oxyde de zirconium (ZrO₂). Les sprays diamantés (0,5-1 µm) sont utilisés pour les exigences les plus élevées.
- Processus : Appliquer l'agent de polissage sur un tampon de polissage rotatif, exercer une légère pression et polir. Un liquide de refroidissement est nécessaire tout au long de l'opération.
4. Nettoyage
Objet : Élimine complètement tous les résidus de produits de polissage et les particules.
Méthode : Un nettoyage ultrasonique strict est nécessaire, généralement avec des solvants de haute pureté (tels que l'isopropanol) et de l'eau ultrapure pour garantir une surface parfaitement propre.
Méthode spéciale : Polissage chimique
Principe
Les mordants chimiques (généralement de l'acide fluorhydrique (HF) ou de l'HF mélangé à d'autres acides) dissolvent sélectivement les surfaces surélevées du verre de quartz, ce qui permet d'obtenir une surface plus lisse.
Avantages
- Pas de contrainte mécanique
- Convient aux formes complexes
- Bonne uniformité générale
Inconvénients
- Extrêmement dangereux : le HF est hautement toxique et corrosif ; il doit être utilisé sous des hottes spéciales et avec une protection stricte.
- Contrôle difficile de la contamination : les déchets acides doivent être traités.
- Taux difficile à contrôler : le taux de polissage et l'uniformité varient en fonction de la température, de la concentration et de l'agitation.
Applications
Principalement utilisé dans le cadre de recherches spéciales en laboratoire ou de la microfabrication, il ne s'agit pas d'une méthode de polissage standard pour les tubes en quartz.
Comment choisir ?
- Pour la plupart des applications (récipients de laboratoire, tubes photovoltaïques, tubes de lampe) :
Le polissage au feu après la coupe répond parfaitement aux exigences. C'est la méthode la plus économique et la plus répandue. - Pour les applications de très haute précision (supports de tranches de semi-conducteurs, lentilles optiques, cavités laser) :
Le polissage mécanique est nécessaire pour obtenir des dimensions précises et une surface parfaite. Parfois, un léger polissage au feu est ajouté par la suite pour éliminer les dommages sous la surface. - Lorsque les parois intérieures et extérieures doivent être entièrement polies :
Seul le polissage mécanique ou chimique peut être utilisé.
Conclusion
Le polissage au feu est le procédé "standard" dans la fabrication des tubes de quartz, tandis que le polissage mécanique est le procédé "haut de gamme sur mesure" pour les produits de qualité supérieure. Sauf exigences particulières, le polissage au feu est suffisant. Quelle que soit la méthode utilisée, un nettoyage approfondi et une inspection sous contrainte sont des étapes de suivi essentielles.
Méthodes de cintrage des tubes en quartz (partie 6 de 11)
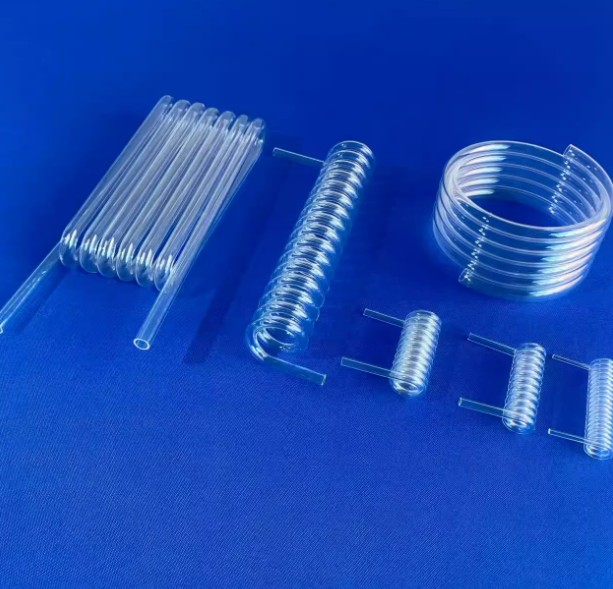
Le cintrage des tubes de quartz est une technique de traitement du verre extrêmement difficile qui nécessite une grande expérience et un contrôle précis. Le principe de base consiste à chauffer localement le verre de quartz jusqu'à ce qu'il soit ramolli, puis à le laisser se plier naturellement sous l'effet de la gravité ou sous l'effet d'une légère force extérieure.
Vous trouverez ci-dessous les méthodes détaillées, les étapes et les points clés du cintrage des tubes de quartz.
Principe de base
Le verre de quartz n'a pas de point de fusion fixe, mais lorsqu'il est chauffé au-dessus de son point de ramollissement (~1660°C), il passe progressivement d'un état solide rigide à un état visqueux, plastique, semblable à un sirop. Dans cet état, le tube peut être plié.
La clé d'un cintrage réussi réside dans un chauffage uniforme et un fonctionnement à la bonne température.
Équipement et matériel requis
Source de chaleur
Une flamme capable d'atteindre des températures extrêmement élevées est obligatoire. Une flamme hydrogène-oxygène (flamme H₂/O₂) est la seule option appropriée car elle est propre (pas de contamination par le carbone), extrêmement chaude (plus de 2000°C) et concentrée.
Établi pour le travail de la lampe ou tour à verre
Fournit une plate-forme de travail stable et rotative.
Pinces et supports
Des tiges de graphite, des tiges de quartz ou d'autres outils à haute température sont utilisés pour faciliter la mise en forme et le soutien, afin d'éviter l'effondrement du tube.
Équipement de protection
Lunettes de protection bleu cobalt à forte capacité d'ombrage pour se protéger de la lumière intense et des rayons UV nocifs, ainsi que gants et vêtements de protection contre les hautes températures.
Étapes détaillées du pliage (méthode manuelle de travail à la lampe)
Préparation
Nettoyage
Veiller à ce que la zone du tube de quartz à plier est absolument propre et exempt de graisse ou de poussière.
Marquage
Utiliser un marqueur résistant à la chaleur pour marquer l'endroit où le pliage est nécessaire.
Préchauffage
Allumez la flamme hydrogène-oxygène et utilisez une flamme plus douce et plus large pour préchauffer la zone de pliage afin d'éviter les fissures causées par un pic de température soudain lors d'un chauffage localisé.
Chauffage et rotation
Placez la partie du tube de quartz qui doit être pliée au-dessus de la flamme.
Point clé : Une rotation continue et uniforme du tube est essentielle.
C'est l'étape la plus critique. La rotation assure un chauffage parfaitement uniforme autour de la paroi du tube. Si l'on ne chauffe qu'un seul côté, on crée une énorme tension sur le côté opposé, ce qui entraîne des fissures ou des plis lors du cintrage.
Régler la flamme pour obtenir une "flamme dure", vive et à haute température, et concentrer le chauffage sur la position marquée.
Observation et jugement sur le contrôle de la chaleur
Continuer à chauffer et à tourner jusqu'à ce que la partie chauffée devienne molle.
Critères d'évaluation :
Le verre devient légèrement "collant", apparaît blanc jaunâtre et brillant dans la flamme et peut légèrement s'affaisser sous son propre poids.
À ce moment-là, la température est d'environ 1800-1900°C.
Pliage et formage
Lorsque le tube de quartz a atteint l'état de ramollissement approprié, le retirer de la flamme.
Flexion naturelle sous l'effet de la gravité
C'est la meilleure méthode. Il suffit d'arrêter la rotation et de laisser l'extrémité non soutenue se plier naturellement sous l'effet de son propre poids. Cela permet d'obtenir la courbure la plus uniforme possible.
Application d'une légère force extérieure
Si une courbure plus nette ou un angle spécifique est nécessaire, utilisez votre main (avec des gants haute température) ou des outils en graphite pour appliquer une force extrêmement douce et lente afin de guider la courbure.
Remarque :
L'ensemble de l'action de pliage doit être décisif, fluide et réalisé en un seul mouvement. Il faut éviter les hésitations et les ajustements répétés.
Recuit (absolument nécessaire !)
Pourquoi ?
De grands gradients de température pendant la flexion introduisent d'immenses contraintes internes.
En l'absence de détente, la section pliée devient extrêmement fragile et peut se fissurer instantanément lors du refroidissement ou de l'utilisation.
Comment faire ?
Recuit actif
Après le pliage, utilisez immédiatement une flamme plus large et plus douce (à une température légèrement inférieure) pour chauffer complètement et uniformément la zone pliée et son environnement ("trempage à la flamme").
Ensuite, éloignez très lentement la flamme et laissez la pièce refroidir naturellement à l'abri du vent. Un petit four de recuit (four isolé) est parfois nécessaire pour assurer un refroidissement ultra-lent.
Meilleure méthode :
Pour les composants de haute précision, placez le tube dans un four de recuit programmé pour un recuit précis.
Refroidissement et inspection
Après refroidissement complet à température ambiante, inspecter la zone pliée à l'aide d'une visionneuse à lumière polarisée.
Si des franges colorées apparaissent, des contraintes résiduelles sont encore présentes et un recuit est nécessaire.
Principaux défis et problèmes courants
Rides/effondrement
Un chauffage excessif ou irrégulier, ou un pliage trop rapide peut entraîner la formation de plis sur la paroi interne ou l'effondrement du tube entier.
Solutions :
- Utiliser un mandrin : Insérer une tige de quartz solide ou une tige de graphite comme support interne.
- Introduire un gaz protecteur : Remplir le tube avec une petite quantité d'air comprimé ou de gaz inerte pour maintenir la pression interne.
Dévitrification (cristallisation)
Une durée ou une température de chauffage excessive entraîne la formation de cristaux de cristobalite à la surface du quartz, qui devient alors opaque, blanc et cassant.
Solutions :
- Utiliser une flamme concentrée à haute température pour réduire le temps de chauffage.
- Le mélange d'une petite quantité de gaz inerte (tel que l'argon) dans la flamme permet d'éviter la dévitrification.
Angles imprécis
Les débutants ne savent souvent pas évaluer les niveaux d'adoucissement et l'amplitude de la flexion.
Solution :
Entraînez-vous longuement afin d'acquérir le "sens de la main". Commencez par vous entraîner avec des tubes de verre peu coûteux.
Résumé
Le cintrage des tubes de quartz est l'une des techniques les plus poussées du travail du verre. Elle combine :
- La science : Comprendre la dynamique thermique et les transitions de phase
- Art : Expérience pratique, intuition et jugement précis de la chaleur
- Rigueur : Procédures de recuit et contrôle de qualité stricts
Pour les non-professionnels, il est fortement déconseillé de tenter ce processus.
Les risques liés aux températures extrêmement élevées, aux gaz sous pression, aux flammes vives, au verre fragile et aux explosions potentielles sont très importants.
Ce travail doit être effectué par des fabricants de quartz professionnels ou des techniciens du verre expérimentés, équipés des outils appropriés.
Méthodes de recuit des tubes en quartz (Partie 7 de 11)
Recuit tubes de quartz est un processus de traitement thermique critique. Son objectif principal est d'éliminer les contraintes thermiques internes, afin d'éviter que le tube ne se fissure, ne se déforme ou ne subisse une dégradation de ses performances lors d'un traitement ou d'une utilisation ultérieurs.
Vous trouverez ci-dessous une explication détaillée des méthodes, principes et procédures de recuit pour les tubes de quartz.
Principe de base du recuit
Lorsque le verre de quartz passe d'un état fondu à haute température à sa forme finale, les vitesses de refroidissement interne et externe diffèrent, ce qui provoque des contraintes thermiques internes. Ces contraintes sont "gelées" dans le réseau du verre.
Le recuit consiste à réchauffer le tube de quartz à une température spécifique supérieure à son point de déformation et à le maintenir pendant un certain temps, ce qui permet au réseau de verre de se détendre légèrement et de libérer les contraintes internes. Le tube est ensuite refroidi lentement et de manière contrôlée dans la plage de recuit afin d'éviter de générer de nouvelles tensions.
Plage de température de recuit du verre de quartz : approximativement 1000°C-1200°C.
Cette température est supérieure à son point de déformation (~1010°C) mais très inférieure à son point de ramollissement (~1660°C).
Processus de recuit
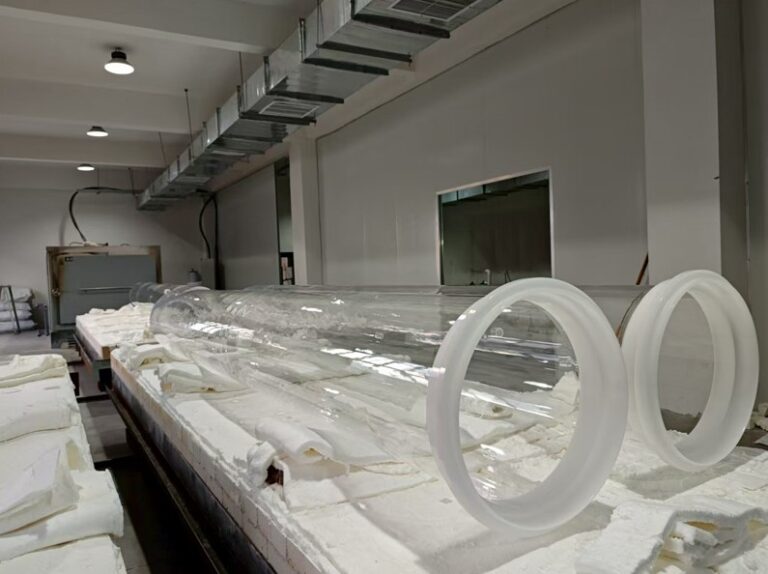
Un processus de recuit complet comprend trois étapes : le chauffage, le trempage et le refroidissement lent.
1. Le chauffage
Objet :
Chauffer uniformément le tube de quartz à la température de recuit.
Méthode :
Utiliser un four de recuit programmé (four à moufle, four tunnel, etc.).
Taux :
La vitesse de chauffage ne doit pas être trop rapide afin d'éviter les chocs thermiques susceptibles de fissurer les tubes à paroi mince ou d'introduire de nouveaux gradients de température.
Taux de chauffage typique : 5-10°C/minute.
2. Trempage
Objet :
Pour assurer une température uniforme dans tout le tube de quartz et permettre aux contraintes internes de se relâcher complètement à la température de recuit.
Température :
Généralement fixé à 1000±50°Cen fonction de la pureté, de l'épaisseur de la paroi et de la taille.
Le temps :
Le temps de trempage est crucial et doit être suffisamment long pour permettre un relâchement complet du stress.
Le temps dépend de l'épaisseur de la paroi et suit la "loi du carré" :
Formule empirique :
Temps de trempage (minutes) ≈ épaisseur de la paroi (mm)² × coefficient (généralement 1,5-2,5)
Exemple :
Pour un tube de quartz de 5 mm d'épaisseur :
(5² × 2) = 50 minutes minimum.
Plus le tube est épais, plus le temps de trempage augmente de façon quadratique.
3. Refroidissement lent
Objet :
C'est la phase la plus critique. Elle doit être refroidie suffisamment lentement pour ne pas générer de nouvelles contraintes thermiques permanentes.
Méthode :
Utilisez le contrôleur du four pour suivre strictement la courbe de refroidissement programmée.
Taux :
La vitesse de refroidissement est inversement proportionnelle au carré de l'épaisseur de la paroi.
- Dans la plage de température de recuit (environ 1200°C-1000°C), la vitesse de refroidissement doit être très lente : 1-5°C/minute.
- Une fois que la température descend en dessous du point de déformation (~1000°C), la structure du verre est essentiellement fixée, et le refroidissement peut s'accélérer de manière significative (par exemple, 10-20°C/minute) jusqu'à température ambiante.
Équipement de recuit
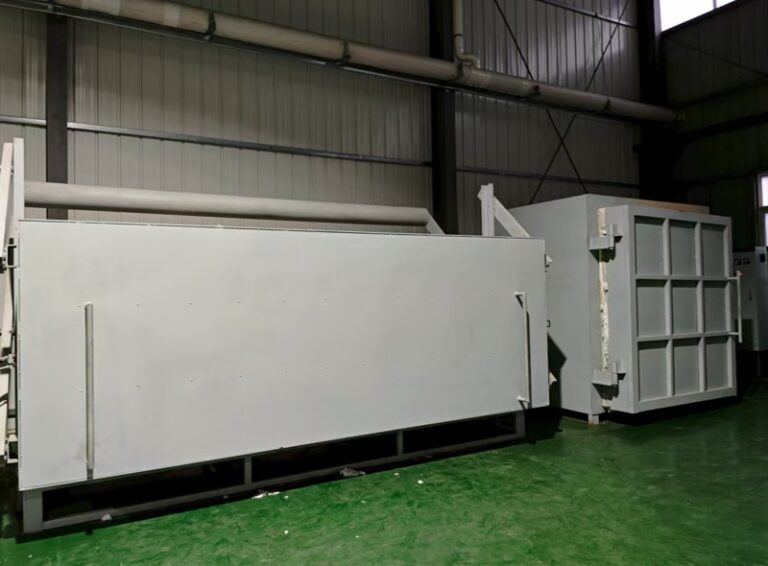
Four de recuit en boîte
Il s'agit de l'équipement le plus couramment utilisé, adapté aux petits lots et aux tubes de différentes spécifications.
Avantages :
Grande flexibilité ; contrôle programmable de la température.
Inconvénients :
Capacité limitée par cycle ; efficacité de production réduite.
Four de recuit à tunnel
Utilisé pour la production continue à grande échelle, comme dans les processus d'étirage de tubes en continu.
Des tubes de quartz se déplacent lentement à travers des zones de chauffage, de trempage et de refroidissement sur un tapis roulant à l'intérieur d'un long four tunnel.
Avantages :
Haute efficacité, rendement élevé, processus stable.
Inconvénients :
Équipement coûteux ; ne convient qu'aux spécifications fixes.
Inspection de la qualité : Comment évaluer les résultats du recuit ?
Après le recuit, il est essentiel de contrôler les contraintes. La méthode la plus courante et la plus simple consiste à utiliser un visionneuse de stress polarisée.
Principe :
Le verre soumis à des contraintes internes présente une biréfringence (double réfraction).
Méthode :
Placer le tube de quartz dans un champ de lumière polarisée.
- S'il n'y a pas de stress, la vue est uniforme.
- En cas de stress, des franges colorées (couleurs d'interférence) apparaissent.
Interprétation :
- Pas ou peu de stress : gris uniforme ou jaune clair.
- Stress élevé : bleu vif, vert, rouge, etc.
Plus les franges sont denses et vives, plus la contrainte résiduelle est élevée.
La répartition et la couleur de ces franges peuvent même indiquer s'il s'agit d'une contrainte de compression ou de traction.
Conclusion
Le recuit des tubes de quartz n'est pas un simple processus "chauffer et refroidir", mais une procédure scientifiquement contrôlée qui nécessite une gestion précise de la température et du temps.
Un recuit incorrect - comme un refroidissement trop rapide - peut être pire que l'absence de recuit, en introduisant potentiellement des contraintes plus importantes. Pour les applications à haute performance, le recuit est une étape essentielle pour garantir la durée de vie et la fiabilité des tubes de quartz.
Méthodes de nettoyage des tubes en quartz (Partie 8 de 11)
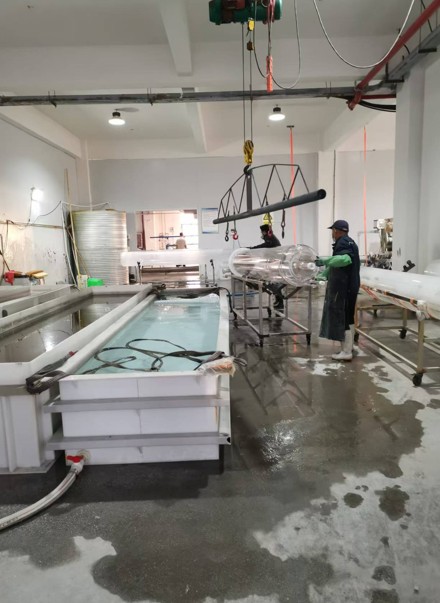
Nettoyage tubes de quartz est un processus critique et très exigeant, en particulier dans des domaines tels que les semi-conducteurs, la photovoltaïque et la fabrication de fibres optiques.
L'objectif du nettoyage est d'éliminer complètement tous les contaminants accumulés pendant le traitement, y compris les substances organiques (huile, graisse, poussière), les ions métalliques et les particules.
Le choix des méthodes de nettoyage dépend du niveau de contamination initial et de la pureté requise pour l'application finale.
Vous trouverez ci-dessous un flux de travail de nettoyage standard et efficace, généralement utilisé en combinaison.
Principes de base du nettoyage
Nettoyage gradué :
Commencez par un nettoyage grossier, puis passez au nettoyage fin : éliminez d'abord les grosses particules, puis les contaminants au niveau des ions et des molécules.
Compatibilité :
Tous les produits de nettoyage doivent être compatibles avec le quartz (SiO₂) et ne doivent pas le corroder ou l'endommager.
Haute pureté :
Tous les produits chimiques (acides, solvants) et l'eau ultrapure doivent être de qualité électronique ou supérieure afin d'éviter toute contamination secondaire.
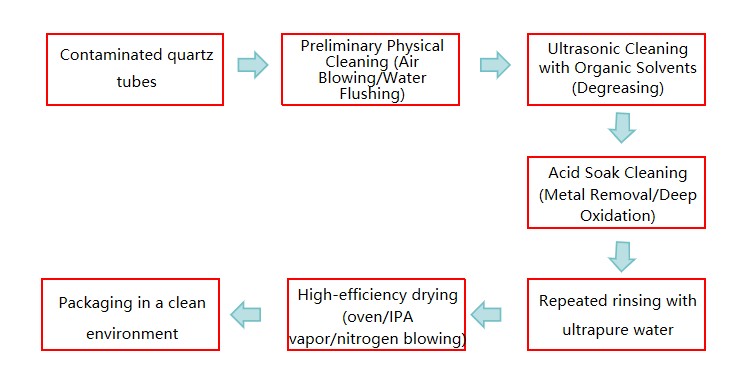
Processus de nettoyage standard (pour les applications de haute pureté)
Voici un processus de nettoyage typique en plusieurs étapes, conçu pour des applications haut de gamme et généralement exécuté de manière séquentielle.
1. Nettoyage physique préliminaire
Objet :
Enlever la poussière et les grosses particules collées.
Méthode :
Utilisez de l'azote de haute pureté ou de l'air sec pour souffler les contaminants détachés.
En cas de particules tenaces, rincer à l'eau ultrapure.
Remarque :
Évitez d'utiliser des outils métalliques pour gratter les surfaces, ce qui pourrait provoquer des rayures et introduire une contamination métallique.
2. Nettoyage aux solvants organiques (dégraissage)
Objet :
Dissout et élimine les contaminants organiques tels que la graisse, les empreintes digitales et les résidus de résine.
Solvants courants :
- Acétone
- Alcool isopropylique (IPA)
- Éthanol
Méthode :
Le nettoyage par ultrasons est couramment utilisé. La cavitation ultrasonique permet d'éliminer les contaminants des fissures de la surface.
Durée typique du nettoyage : 15-30 minutes.
Remarque :
Des solvants de haute pureté doivent être utilisés. Après le nettoyage, tous les résidus de solvants doivent être entièrement rincés.
3. Nettoyage au bain d'acide (étape principale)
Objet :
C'est l'étape la plus cruciale pour éliminer les ions métalliques, les métaux alcalins et les contaminants inorganiques.
Le quartz présente une excellente résistance aux acides (sauf à l'acide fluorhydrique), ce qui le rend particulièrement adapté au nettoyage à l'acide.
Acides courants et formulations (la "solution Piranha" est la méthode clé) :
Solution Piranha
Formule :
Acide sulfurique concentré (H₂SO₄) : peroxyde d'hydrogène concentré (H₂O₂) = 3:1 ou 4:1
Note de sécurité critique :
Le peroxyde d'hydrogène doit toujours être ajouté lentement à l'acide sulfurique - jamais en sens inverse - afin d'éviter des réactions violentes ou des explosions.
Fonction :
Pouvoir oxydant extrêmement puissant qui élimine presque tous les résidus organiques et certains contaminants métalliques.
Il est considéré comme l'étalon-or du nettoyage du quartz.
Solution d'acide fluorhydrique (HF) diluée
Concentration :
Typiquement <5%.
Fonction :
Grave légèrement et enlève une très fine couche superficielle de quartz (quelques microns), en éliminant les contaminants attachés à cette couche (gravure sacrificielle).
Avertissement :
Le HF est extrêmement toxique et corrosif.
Seuls des professionnels qualifiés peuvent l'utiliser à l'intérieur de hottes spécialisées.
Il s'attaque agressivement au verre et à la peau humaine.
Trempage dans l'acide chlorhydrique (HCl) ou l'acide nitrique (HNO₃) dilué
Utilisé principalement pour éliminer les ions métalliques, en particulier les ions de fer.
Méthode :
Les tubes en quartz sont trempés dans des cuves de nettoyage en PTFE ou en quartz de haute pureté.
Le chauffage peut être utilisé (une solution de piranha à 60-80°C améliore l'efficacité), et l'assistance par ultrasons est facultative.
La durée du trempage varie de quelques minutes à quelques dizaines de minutes.
4. Rinçage à l'eau ultra-pure
Objet :
Éliminer complètement tous les résidus de produits chimiques de nettoyage.
Méthode :
Rincer et tremper à plusieurs reprises dans de l'eau ultrapure (résistivité >18 MΩ-cm).
Le rinçage par débordement est généralement utilisé, permettant à l'eau courante d'éliminer continuellement les contaminants jusqu'à ce que l'eau de rinçage devienne neutre en pH et réponde aux exigences de résistivité.
Remarque :
Cette étape doit être réalisée dans une salle blanche de classe 100 ou supérieure afin d'éviter toute contamination par des particules en suspension dans l'air.
5. Séchage
Objet :
Élimine l'humidité et prévient les résidus de marques d'eau.
Méthodes :
- Séchage au four :
Placer dans un four propre à 100-150°C. - Séchage à la vapeur d'IPA :
Suspendre le tube de quartz au-dessus de la vapeur d'IPA.
L'IPA se condense sur la surface, emporte l'humidité, puis s'évapore, laissant une surface complètement sèche. - Azote de haute pureté Séchage au sèche-cheveux :
Souffler avec de l'azote filtré de haute pureté.
Remarques importantes
- La sécurité avant tout :
Lors de l'utilisation de la solution de piranha et de l'HF, les opérateurs doivent porter des combinaisons résistantes aux acides, des écrans faciaux et des gants doubles résistants aux acides, et effectuer toutes les opérations à l'intérieur de hottes appropriées. - Matériaux du conteneur :
Le nettoyage à l'acide doit être effectué dans des récipients en platine (Pt), en PTFE, en quartz ou en PVC de haute pureté afin d'éviter toute contamination.
Les récipients en métal et en verre ne doivent pas être utilisés. - Un environnement propre :
Les étapes finales de nettoyage et de séchage doivent avoir lieu dans une salle blanche afin d'éviter toute recontamination par des particules en suspension dans l'air. - Exigence en matière de qualité de l'eau :
Le rinçage final doit être effectué avec de l'eau ultrapure d'une résistivité de 18,2 MΩ-cm.
Pour les tubes de quartz de laboratoire, il n'est pas forcément nécessaire d'utiliser la chaîne de production de haute pureté.
Cependant, solution de piranha ou trempage à l'acide dilué + rinçage à l'eau ultrapure + séchage reste une méthode efficace pour garantir la propreté.
Méthodes d'emballage des tubes en quartz (Partie 9 de 11)
L'emballage des tubes de quartz est un processus extrêmement important qui détermine directement si le produit peut arriver à bon port pendant le transport. En raison de la grande dureté, de la fragilité et de la propension aux rayures du quartz fondu, les principes fondamentaux de l'emballage sont l'absorption des chocs, la protection contre les impacts, la prévention des rayures de surface et le contrôle de la contamination.
Vous trouverez ci-dessous les méthodes d'emballage standard conçues pour les tubes de quartz avec différentes exigences de qualité.
Principes fondamentaux de l'emballage
Isolation et amortissement
Veillez à ce que le tube de quartz n'entre pas directement en contact avec un emballage dur (boîte en bois ou carton). Tous les espaces doivent être remplis avec des matériaux de rembourrage souples.
Protection de la surface
La surface du tube de quartz - en particulier les surfaces très polies - doit être enveloppée de matériaux doux pour éviter les rayures.
Fixation et résistance aux chocs
À l'intérieur de l'emballage, le produit doit être solidement fixé, sans possibilité de mouvement ou de secousse. La boîte extérieure doit résister à la pression d'empilage et à d'éventuels impacts de chute.
Contrôle de la propreté
Pour les applications haut de gamme (telles que les semi-conducteurs et l'optique), l'emballage doit être réalisé dans un environnement propre en utilisant des matériaux à faible dégagement gazeux et sans poussière.
Procédure et matériaux d'emballage standard (de l'intérieur vers l'extérieur)
Étape 1 : Nettoyage et emballage initial (l'étape la plus critique)
Fonctionnement : Dans un environnement propre, souffler le tube de quartz avec de l'azote de haute pureté pour garantir une surface exempte de poussière.
Matériaux : Film plastique ou sacs antistatiques.
Méthode : Enveloppez immédiatement les tubes de quartz nettoyés et inspectés à l'aide d'un film plastique (tel que le film PE) ou de sacs antistatiques (pour les composants de qualité semi-conducteur). Cela permet d'éviter la contamination par la sueur, la poussière et l'humidité lors des manipulations ultérieures.
Étape 2 : Protection de la surface (couche centrale pour la prévention des rayures)
Fonctionnement : Envelopper le film d'une couche de matériau de rembourrage souple.
Matériaux préférés :
- Papier bulle : le plus courant et le plus économique. Veillez à ce que les bulles soient tournées vers l'intérieur pour éviter que la couche de plastique extérieure ne raye la surface du quartz.
- Mousse EPE : mousse à cellules fermées offrant un amortissement, une résistance aux chocs et une protection contre l'humidité supérieurs.
- Éponge ou mousse souple : utilisée pour les articles de grande valeur nécessitant une protection de premier ordre.
Méthode : Envelopper fermement au moins deux couches complètes pour assurer une couverture totale. Fixer avec du ruban adhésif, mais ne jamais appliquer le ruban directement sur le tube de quartz.
Étape 3 : Renforcement et fixation (couche centrale pour la protection contre les chocs)
Fonctionnement : Placez le tube de quartz emballé dans une boîte d'emballage intérieure et remplissez tous les espaces avec des matériaux de rembourrage.
Matériaux :
- Carton ondulé : fait de boîtes intérieures hexagonales ou cylindriques légèrement plus longues que le tube, fournissant un support structurel.
- Matériaux de remplissage : papier déchiqueté, particules de mousse, supports en mousse moulée.
Évitez absolument les matériaux tels que la paille ou les copeaux de bois qui laissent échapper des débris ou absorbent l'humidité.
Méthode : Placez le tube dans la boîte intérieure et remplissez tous les côtés de manière à ce qu'il n'y ait aucun mouvement à l'intérieur.
Étape 4 : Emballage extérieur et mise en boîte (couche centrale pour la protection contre les chocs)
Fonctionnement : Placez la boîte intérieure dans un carton extérieur solide ou une caisse en bois.
Matériaux :
- Cartons ondulés renforcés à double couche (ou à cinq couches) : conviennent pour les tailles courantes et les tubes de quartz plus courts.
- Boîtier en bois : Pour les tubes de quartz très longs (par exemple, >1,5 mètre), les objets lourds ou les produits de très grande valeur, une caisse en bois doit être utilisée. La structure en bois est solide et offre le meilleur soutien et la meilleure protection.
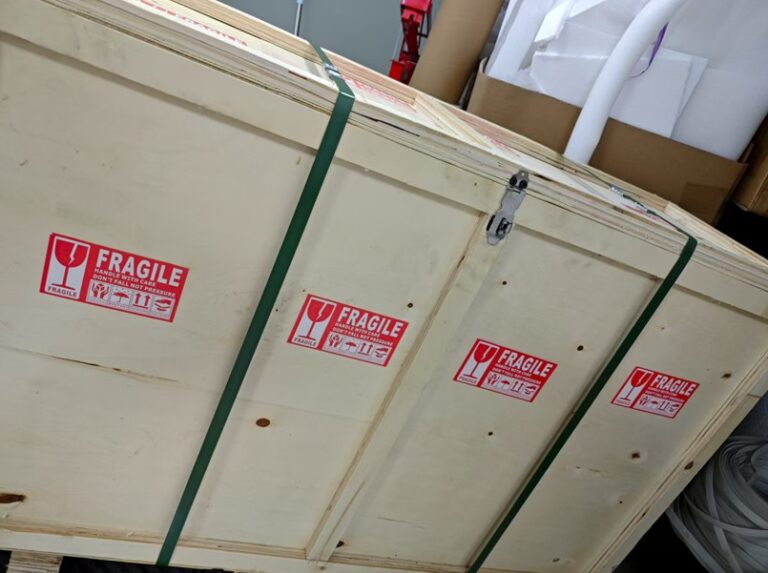
Méthode :
- Placez une couche épaisse de rembourrage (panneau EPE ou feuille de mousse) au fond.
- Insérer la boîte intérieure en veillant à laisser un espace entre elle et la caisse/carton.
- Remplir hermétiquement tous les espaces avec des blocs de mousse ou des bandes EPE.
La norme est la suivante : lorsqu'on secoue la boîte, on ne doit pas entendre de mouvement interne. - Ajoutez une couche de rembourrage supérieure et scellez la boîte.
Étape 5 : Protection extérieure et étiquetage
Fonctionnement : Sceller la boîte et apposer les étiquettes externes.
Matériaux : Bandes de cerclage (pour les caisses en bois ou les charges lourdes), étiquettes d'avertissement.
Méthode :
- Renforcez la boîte avec des sangles d'emballage.
- Apposez clairement les étiquettes externes suivantes :
- Fragile (symbole du verre)
- This Side Up (symbole de la flèche)
- Garder au sec (symbole du parapluie)
- Manipuler avec précaution
- Indiquez les détails de l'article, la quantité et le poids sur la surface de la boîte.
Cas particuliers et traitement
En résumé, le coût de l'emballage des tubes de quartz est une partie indispensable de leur coût total. Le coût d'un emballage adéquat est de loin inférieur aux pertes causées par les dommages subis pendant le transport en raison d'un mauvais emballage. Un fabricant professionnel de tubes de quartz suivra toujours des procédures d'emballage strictes et méticuleuses.
Méthodes de production des tubes en quartz de grand diamètre (partie 10 de 11)
Tubes de quartz de grand diamètre (dont le diamètre extérieur est généralement supérieur à 200 mm et peut même atteindre plus d'un mètre) sont produits au moyen de procédés très avancés et techniquement exigeants. Ces tubes ne peuvent pas être fabriqués à l'aide des méthodes conventionnelles d'étirage en continu. Au lieu de cela, leur production repose principalement sur les deux techniques de base suivantes :
Méthode de noyautage 1 : coulée centrifuge
Il s'agit actuellement de la méthode la plus courante et la plus avancée pour produire des tubes de quartz de grand diamètre et de grand format.
Étapes du processus
Préparation des matières premières
Du sable de quartz naturel de haute pureté ou des granulés de verre de quartz synthétique sont chargés dans un grand moule rotatif à haute température (généralement en graphite).
Chauffage et fusion
Sous vide ou sous atmosphère de gaz inerte (argon, par exemple), le moule est chauffé à plus de 1 800 °C par induction électromagnétique ou par chauffage résistif, ce qui permet au sable de quartz qu'il contient de commencer à fondre.
Rotation à grande vitesse
Le moule est mis en rotation rapide le long de son axe central. Sous l'effet d'une forte force centrifuge, le verre de quartz en fusion est projeté uniformément vers la paroi intérieure du moule et y adhère.
Vitrification et mise en forme
Le système maintient une température élevée et une rotation pendant une durée déterminée, assurant la fusion complète, l'élimination des bulles et l'homogénéisation du quartz. Il en résulte la formation d'une couche de verre dense et transparente avec une épaisseur de paroi uniforme.
Refroidissement et recuit
La température et la vitesse de rotation sont progressivement réduites grâce à un programme de refroidissement et de recuit contrôlé afin d'éliminer les tensions internes.
Démoulage
Après refroidissement à température ambiante, l'ébauche de tube de quartz de grand diamètre est démoulée.
Post-traitement
Des étapes supplémentaires telles que le découpage, le meulage de la face frontale, le polissage à la flamme et le nettoyage sont généralement nécessaires pour obtenir le produit fini.
Avantages
- Capable de produire des tailles extrêmement grandes : Théoriquement limitée uniquement par la taille du moule et la capacité de l'équipement, c'est la seule méthode pratique pour produire les tubes de quartz de plus grand diamètre à l'heure actuelle.
- Épaisseur de paroi uniforme : La force centrifuge permet d'obtenir une excellente régularité de l'épaisseur de la paroi dans toutes les directions.
- Utilisation élevée des matériaux : Par rapport à d'autres méthodes, les déchets de matériaux sont minimes.
- Grande pureté : Le processus peut être réalisé dans une atmosphère fermée et protectrice afin d'éviter toute contamination.
Inconvénients
- Coût d'équipement extrêmement élevé : Les centrifugeuses à grande échelle et les fours à haute température nécessitent des investissements importants.
- Cycle de production long : Du chargement au démoulage, en passant par le chauffage et le refroidissement, un seul cycle peut prendre des dizaines d'heures, ce qui se traduit par une baisse d'efficacité.
- Longueur limitée : La longueur du tube est relativement courte par rapport à son diamètre - il ressemble souvent à un "creuset de quartz" ou à un "anneau de quartz" - bien que les progrès techniques permettent des longueurs un peu plus importantes.
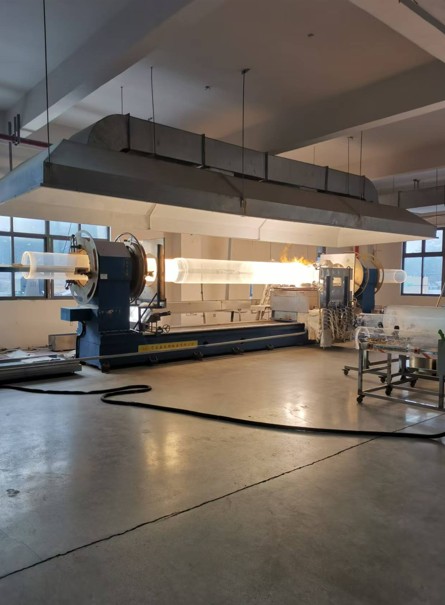
Méthode de base 2 : laminage / soudage de plaques
Cette méthode s'inspire de la métallurgie et convient à la production de très grands diamètres lorsque la longueur du tube n'est pas particulièrement importante.
Étapes du processus
Préparation de la plaque de quartz
Les plaques de verre de quartz de haute qualité sont d'abord produites par des méthodes de fusion, de coulée ou de dépôt en continu.
Chauffage et adoucissement
Les plaques coupées sont placées dans un four et chauffées au-dessus du point de ramollissement (environ 1650°C) jusqu'à ce qu'elles deviennent flexibles.
Laminage et formage
À haute température, la plaque de quartz ramollie est placée sur un grand moule cylindrique. Une pression externe est appliquée pour la plier en arc et finalement la rouler en forme de tube.
Soudure du joint
Les bords adjacents sont chauffés localement à la température de fusion, ce qui leur permet de fusionner et de former un cordon de soudure continu.
Recuit et traitement ultérieur
Un processus de recuit précis est nécessaire pour éliminer les tensions internes, suivi d'étapes supplémentaires telles que la finition de la face frontale.
Avantages
- Dimensions très flexibles : Le diamètre et la longueur du tube peuvent théoriquement être personnalisés en ajustant la taille de la plaque de quartz.
- Peut produire des formes spéciales : Les tubes ronds ne sont pas les seuls à être utilisés ; des tubes carrés ou d'autres sections transversales personnalisées sont possibles.
Inconvénients
- Présence d'un cordon de soudure : Le joint est un point faible structurel. Ses propriétés physiques (telles que la dilatation thermique et la résistance mécanique) et ses caractéristiques optiques peuvent différer légèrement du matériau de base, ce qui peut être inacceptable pour certaines applications haut de gamme.
- Traitement complexe : Plus d'étapes et de points de contrôle, d'où un rendement plus faible.
- Qualité de la surface : Généralement inférieurs aux tubes produits par coulée centrifuge en termes de douceur et d'uniformité.
Conclusion
Pour la production de tubes de quartz de grand diamètre :
- Coulée centrifuge est la technologie dominante et haut de gamme, idéale pour les industries des semi-conducteurs et du photovoltaïque qui exigent des tubes de quartz sans défaut, sans soudure et très uniformes.
- Roulage et soudage est une méthode complémentaire, adaptée aux applications moins sensibles aux cordons de soudure et qui met davantage l'accent sur des formes ou des dimensions spécifiques.
Quelle que soit la méthode utilisée, les obstacles techniques et les coûts d'équipement et d'énergie sont nettement plus élevés que ceux des tubes de quartz de taille standard produits par étirage continu. Par conséquent, les tubes de quartz de grand diamètre sont intrinsèquement beaucoup plus chers.
Quelle méthode convient à la production à petite échelle de tubes en quartz (partie 11 de 11) ?
Il s'agit d'une question très pratique. Pour la production à petite échelle de tubes de quartz, la méthode d'étirage en continu n'est manifestement pas rentable, car elle nécessite un investissement initial massif et une période de production longue et stable pour diluer le coût.
Les méthodes adaptées à la production de tubes de quartz à petite échelle sont principalement les deux suivantes. Leur principal avantage réside dans leur grande flexibilité et leur investissement initial relativement faible.
Fusion électrique - Méthode du mandrin / Méthode manuelle d'étirage des tubes
Il s'agit de la méthode la plus traditionnelle, mais aussi la plus souple, qui convient parfaitement à la production en laboratoire, à la production personnalisée et à la production en petites séries.
Déroulement du processus
Préparation du matériel :
Du sable de quartz de haute pureté ou des fragments de cristaux sont placés dans un creuset ou un four à haute température.
Fusion :
Sous vide ou sous protection de gaz inerte, la matière première est chauffée à environ 2 000 °C à l'aide d'un réchauffeur en graphite ou d'un arc électrique, ce qui la fait fondre en un verre visqueux.
Formation :
L'opérateur insère un mandrin résistant aux hautes températures (généralement en graphite ou en molybdène) dans le verre en fusion.
Le mandrin est tourné et soulevé pour permettre à une certaine quantité de verre d'adhérer.
Le mandrin est ensuite rapidement déplacé vers l'établi, où le soufflage, le laminage et l'étirement manuels sont utilisés pour le transformer en tube.
Le verre fondu peut également être coulé dans un moule préfabriqué et roulé à l'aide d'un mandrin pour former le tube.
Recuit :
Après le formage, le tube de quartz est immédiatement placé dans un four de recuit pour un refroidissement lent afin d'éliminer les tensions internes.
Avantages
- Très grande flexibilité : capacité à produire des spécifications non conventionnelles (diamètres et épaisseurs de paroi non standard, tubes scellés d'un seul tenant et pièces de forme spéciale), ce qui permet d'obtenir une véritable "personnalisation à la demande".
- Faible investissement initial : l'équipement est beaucoup plus simple et moins coûteux que les fours d'étirage continu, et se compose principalement d'un four à haute température et d'un four de recuit.
- Idéal pour la R&D et le prototypage : parfait pour le développement de nouvelles applications, permettant une conception rapide et l'itération des processus.
- Économique pour les petits lots : la différence de coût entre la production d'une pièce et celle de dizaines de pièces est faible, sans moules coûteux ni longs réglages de la machine.
Inconvénients
- Efficacité de production très faible : entièrement dépendante de l'opération manuelle ; seules de courtes sections peuvent être produites à chaque fois, sans production continue.
- Manque de cohérence : les dimensions (diamètre, épaisseur de paroi, concentricité) dépendent fortement de l'habileté de l'opérateur ; des variations peuvent se produire entre les lots, voire au sein d'un même lot.
- Exigences élevées en matière de compétences : nécessite des artisans expérimentés ; seuil technique élevé et formation des talents difficile.
- Coût élevé : le coût par tube est beaucoup plus élevé que celui des tubes produits par étirage continu.
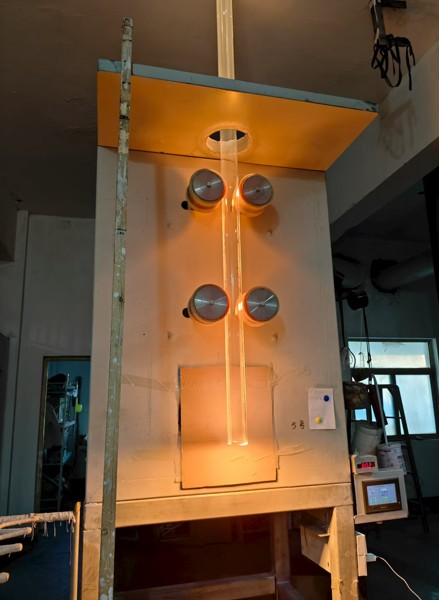
Découpe et traitement en profondeur (mode de traitement des matériaux entrants)
Il s'agit du modèle de "production à petite échelle" le plus courant et le plus pratique. L'entreprise ne fond pas elle-même le quartz, mais achète des tubes de quartz semi-finis standard et les transforme en profondeur pour répondre aux besoins spécifiques des clients.
Déroulement du processus
- Achat de tubes vierges : Achetez des tubes de quartz standard de haute qualité produits par la méthode de l'étirage continu auprès de grands fabricants.
- Découpage : Coupe précise selon les longueurs spécifiées par le client.
- Traitement thermique :
- Polissage au feu : Lisser les bords tranchants après la coupe.
- Pliage : Utiliser la flamme oxyhydrogène pour cintrer des tubes droits en forme de U, de L, etc.
- Soudage/étanchéité : Souder plusieurs sections de tubes ensemble ou sceller une extrémité.
- Soufflage de la bride : Chauffer l'extrémité du tube et souffler une bride surélevée pour le raccordement.
- Broyage : Les extrémités des tubes sont rectifiées avec précision pour obtenir des joints standard en verre dépoli ou des interfaces personnalisées.
- Nettoyage et inspection : Effectuer un nettoyage de haute pureté et des tests de qualité stricts.
Avantages
- Grande flexibilité : peut répondre rapidement à divers besoins de personnalisation non standard, tels que des formes et des interfaces spéciales.
- Qualité initiale élevée : les tubes vierges sont produits par de grands fabricants et présentent une qualité stable, une grande pureté et d'excellentes performances.
- Risque d'investissement minimal : évite le coût extrêmement élevé des équipements de fusion et de l'énergie ; l'investissement porte principalement sur les outils de travail à chaud et d'inspection (stations de torche oxyhydrogène, rectifieuses).
- Réponse rapide au marché : pas besoin de partir de matières premières ; cycle de production court.
Inconvénients
- Limité par les spécifications des tubes vierges : la taille du produit final ne peut pas dépasser le diamètre et l'épaisseur de paroi d'origine des tubes vierges achetés.
- Coût élevé du matériau : les ébauches de quartz de haute pureté sont coûteuses.
- Nécessité de stocker de nombreuses spécifications : en raison de la diversité des besoins des détaillants, de nombreuses tailles doivent être stockées, tandis que les usines d'emboutissage vendent souvent par boîte complète ou par four complet, ce qui nécessite l'achat préalable de plusieurs spécifications.
Résumé et recommandations
Si vous souhaitez créer une entreprise ou un atelier de production à petite échelle, le modèle de découpe et de transformation en profondeur est l'option la plus judicieuse et la moins risquée. Il correspond à la demande la plus importante du marché.
Si vous êtes un chercheur ou un artiste qui n'a besoin que d'un très petit nombre de composants spéciaux en quartz pour son usage personnel ou dans le cadre d'un projet, il est possible d'installer une simple station manuelle de fusion électrique.
Si vous avez besoin d'une spécification standard tubes de quartzIl est préférable d'acheter directement auprès de grands fabricants, l'autoproduction n'offrant aucun avantage.
Discutez des exigences de votre demande
Si votre application présente des exigences spécifiques en matière de structure, de dimensions ou de méthodes de traitement des tubes de quartz, les spécifications standard ne sont pas toujours suffisantes.
Vous pouvez décrire brièvement le cas d'utilisation et les conditions clés, et nous pourrons les examiner ensemble pour évaluer les choix de matériaux et les approches de traitement appropriés.
 French
 English
 German
 Russian
 Spanish
 Italian