
Leitfaden zur Herstellung von Quarzglasrohren: Prozesse und Methoden
Dieser Artikel gibt einen strukturierten Überblick über die wichtigsten Fertigungsverfahren bei der Herstellung von Quarzglasrohren, von der Vorbereitung des Rohmaterials bis zur Verarbeitung der fertigen Rohre. Er behandelt die wichtigsten Verfahren wie Rohrziehen, Schneiden, Schweißen, Polieren, Biegen, Glühen und die Verfahrensauswahl für verschiedene Größen und Anwendungsanforderungen.
Der Inhalt konzentriert sich auf Verfahrensprinzipien, Anwendbarkeit und technische Grenzen und dient als Referenz für Ingenieure, Forscher und diejenigen, die die Machbarkeit und die Spezifikationen der Quarzrohrherstellung bewerten.
Arbeitsablauf bei der Verarbeitung von Quarzröhren (Teil 1 von 11)
Der Bearbeitungsablauf von Quarzrohre ist ein komplexer Vorgang, der hohe Temperaturen, Präzisionsarbeiten und eine strenge Qualitätskontrolle erfordert. Die einzelnen Schritte sind in zwei Hauptphasen unterteilt: die Vorbereitung der Quarzglasrohre und die Tiefenbearbeitung der fertigen Quarzglasrohre.
Erster Schritt: Vorbereitung von Quarzglasröhren
Diese Stufe bildet das Ausgangsmaterial für die Herstellung von Quarzrohren. Je nach Reinheit des Rohmaterials werden im Wesentlichen zwei Produktionsverfahren angewandt.
Methode 1: Elektroschmelzen (für Quarzglasrohre mit Standardreinheit)
Bei diesem Verfahren werden natürliche Kristalle oder hochreiner Quarzsand als Rohmaterial verwendet.
Aufbereitung und Siebung von Rohstoffen
Natürlicher Kristall- oder Quarzsand wird ausgewählt und gereinigt, um Oberflächenverunreinigungen zu entfernen.
Schmelzen
Das Rohmaterial wird in einem Lichtbogen- oder Widerstandsofen unter Vakuum oder Schutzgas bei ca. 2000°C bis zum vollständigen Aufschmelzen in einen flüssigen Zustand gebracht.
Bildung von
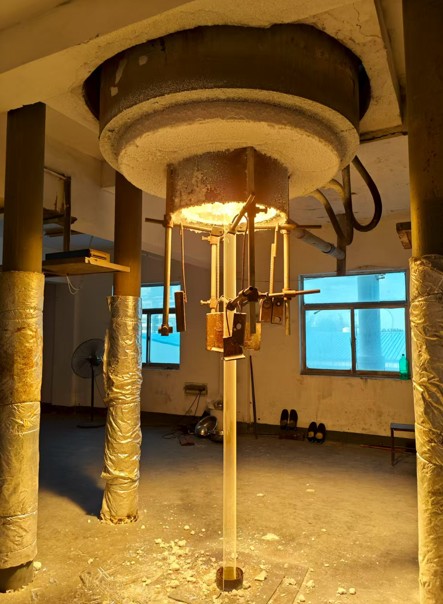
- Kontinuierliche Zeichnungsmethode:
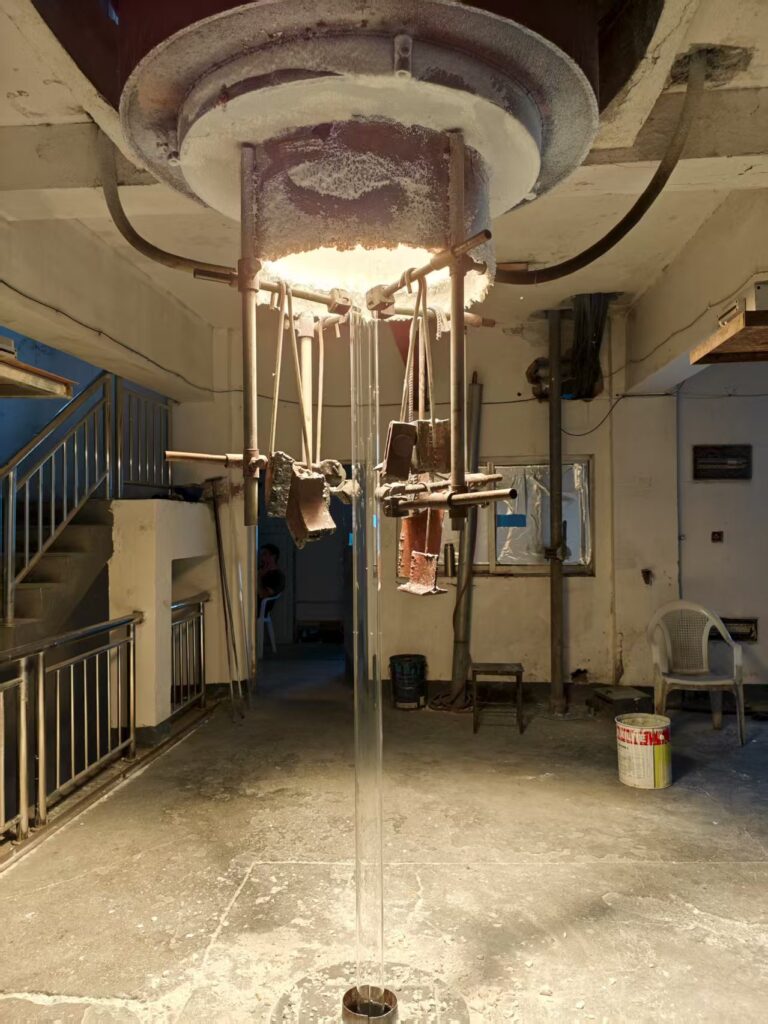
Die geschmolzene Quarzflüssigkeit wird mit Hilfe eines Zugsystems durch eine Hochtemperaturform (in der Regel Molybdän) gezogen, um Rohre mit dem gewünschten Durchmesser und der gewünschten Wandstärke zu formen. Die Abmessungen werden durch die Einstellung von Temperatur und Ziehgeschwindigkeit genau kontrolliert. - Zentrifugalumformung:
Der geschmolzene Quarz wird in eine mit hoher Geschwindigkeit rotierende Form gegossen, wo die Zentrifugalkraft Quarzrohre mit großem Durchmesser formt.
Glühen
Nach der Formgebung durchläuft das Quarzrohr einen Glühofen zur langsamen und kontrollierten Abkühlung, wodurch innere thermische Spannungen abgebaut und Sprödigkeit verhindert werden.
Methode 2: Aufdampfen (für hochreine, leistungsstarke Rohre wie Halbleiter-Quarz)
Mit dieser Methode wird synthetisches Quarzglas von extrem hoher Reinheit (SiO₂ > 99,99%) hergestellt.
Chemische Reaktion
Hochreine Siliziumvorläufer (wie SiCl₄) werden in einer Hochtemperatur-Wasserstoff-Sauerstoff-Flamme hydrolysiert.
Reaktion:
SiCl₄ + 2H₂O → SiO₂ + 4HCl
Abscheidung und Sinterung
Das erzeugte SiO₂-Mikropulver (Ruß) wird auf einen rotierenden Zielstab aufgebracht, um eine poröse Vorform zu bilden.
Verglasung
Die Vorform wird in einem Ofen bei 1500-1800 °C erhitzt, um sie zu einem völlig dichten, transparenten Quarzglaskörper zu sintern.
Bildung von
Der verglaste Körper wird dann bis zu seinem Erweichungspunkt erhitzt und in Quarzrohre gezogen. Dieses Verfahren gewährleistet eine außergewöhnliche Reinheit und optische Gleichmäßigkeit.
Zweite Stufe: Tiefenbearbeitung von Quarzglasröhren
Nach Erhalt der Basis QuarzrohreBei der Weiterverarbeitung werden die spezifischen Kundenanforderungen berücksichtigt.
1. Schneiden
Zweck:
Zum Schneiden langer Rohre in die gewünschte Länge.
Methode:
Für präzise Schnitte werden Diamanttrennscheiben oder Laserschneidmaschinen verwendet. Die Schnittenden bleiben scharf und müssen weiter bearbeitet werden.
2. Endbearbeitung (Schleifen / Feuerpolieren)
Dies ist ein entscheidender Schritt für die Qualität der Versiegelung und die allgemeine Sicherheit.
Flammpolieren
Eine Wasserstoff-Sauerstoff-Flamme schmilzt die Schnittkanten, glättet und verrundet sie, beseitigt Mikrorisse und verbessert die mechanische Festigkeit.
Schleifen
Bei Röhren, die an andere Glasgeräte angeschlossen werden müssen (z. B. Standardkonusverbindungen wie 19/22, 24/29), werden die Enden mit speziellen Schleifmaschinen und Diamantschleifmitteln geschliffen, um einen Standardkonus zu erzielen und die Luftdichtigkeit zu gewährleisten.
3. Heißbiegen und Formgebung
Zweck:
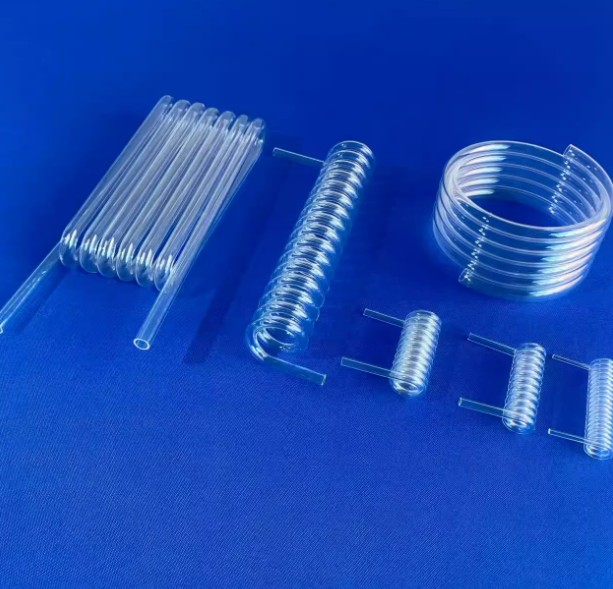
Zur Herstellung von U-förmigen, L-förmigen und anderen kundenspezifischen Strukturen.
Methode:
Die Zielbereiche des Quarzrohrs werden mit einer Wasserstoff-Sauerstoff-Flamme auf etwa 1800 °C erhitzt, bis sie erweicht sind, und dann mit Hilfe der Schwerkraft oder spezieller Werkzeuge gebogen. Um Verformungen, Falten oder ungleichmäßige Wandstärken zu vermeiden, ist großes Geschick erforderlich.
4. Schweißen und Versiegeln
Zweck:
Zum Verbinden mehrerer Quarzrohre oder von Quarzkomponenten wie Platten oder Flanschen.
Methode:
Die beiden zu verbindenden Enden werden gleichzeitig mit einer Wasserstoff-Sauerstoff-Flamme erhitzt, bis sie weich sind, und dann verschmolzen. Um gleichmäßige Schweißnähte ohne Blasen oder Spannungskonzentrationen zu gewährleisten, ist eine geschickte Arbeitsweise erforderlich.
5. Reinigung und Klärung
Zweck:
Zur Entfernung von Ölen, Metallpartikeln, Staub und anderen Verunreinigungen, die während der Verarbeitung eingebracht werden - besonders wichtig für Halbleiter- und optische Anwendungen.
Methode:
Die Röhrchen werden in hochreine Säuregemische (wie HF, HNO₃, HCl) getaucht, mit Ultraschall gereinigt, gründlich mit Reinstwasser gespült und in einer sauberen Umgebung getrocknet.
6Qualitätsinspektion
Die Qualitätskontrolle erfolgt während des gesamten Arbeitsablaufs.
Prüfung der Abmessungen
Mit Messschiebern, Mikrometern und Koordinatenmessgeräten wird überprüft, ob alle Maße mit den Zeichnungen übereinstimmen.
Inspektion des Aussehens
Unter kontrollierter Beleuchtung wird bei Sicht- oder Vergrößerungsprüfungen auf Blasen, Luftlinien, Verunreinigungen und Kratzer geprüft.
Leistungsprüfung
- Hochtemperatur-Dauertest
- Vakuum-Helium-Lecksuche für luftdichte Produkte
- Optische Prüfung über UV-IR-Transmissionsspektren
- Reinheitsanalyse mit ICP-MS oder ähnlichen Instrumenten
7.Verpackung und Lagerung
Qualifizierte Produkte werden mit Reinraumpapier und Schaumstoff verpackt, um Stöße und Kratzer zu vermeiden.
Sie werden in einer trockenen, sauberen Umgebung gelagert.
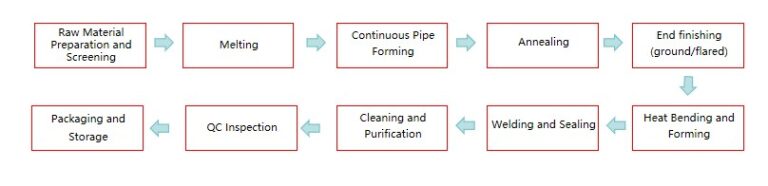
Der gesamte Arbeitsablauf erfordert fortschrittliche Geräte, eine strenge Kontrolle der Umgebungsbedingungen (Sauberkeit, Temperatur) und hochqualifiziertes Personal. Bei hochspezialisierten Quarzkomponenten kann die handwerkliche Verarbeitung tatsächlich als eine Form von "Glaskunst" betrachtet werden.
Vorteile und Nachteile des kontinuierlichen Ziehverfahrens für Quarzglasrohre (Teil 2 von 11)
Das kontinuierliche Ziehverfahren ist eine der gängigsten Techniken zur Herstellung von Quarzglasrohren und eignet sich besonders für die Produktion von Rohren mit großen Längen und gleichmäßigen Durchmessern.
Vorteile der Methode des kontinuierlichen Ziehens
Hohe Produktionseffizienz und Fähigkeit zur kontinuierlichen Fertigung
Dies ist der wichtigste Vorteil. Sobald die Prozessparameter (Temperatur, Ziehgeschwindigkeit und Vorschubgeschwindigkeit) stabil eingestellt sind, kann das System 24 Stunden lang kontinuierlich arbeiten und Dutzende oder sogar Hunderte von Metern kontinuierlicher Quarzrohre herstellen. Im Vergleich zum Zentrifugalverfahren oder zur einmaligen Formung, bei denen nur einzelne Rohre hergestellt werden können, ist die Effizienz um mehrere Größenordnungen besser, so dass sich das Verfahren sehr gut für Großaufträge eignet.
Ausgezeichnete Maßhaltigkeit
Durch die präzise Steuerung der Schmelztemperatur, der Formgröße und der Ziehgeschwindigkeit ist es möglich, Quarzrohre mit sehr stabilen und gleichmäßigen Außendurchmessern und Wandstärken herzustellen. Die Toleranz über die gesamte Länge kann sehr eng kontrolliert werden, was für viele industrielle Anwendungen, wie z. B. Halbleiterdiffusionsprozesse und Stützrohre für Vorformen von Glasfasern, von entscheidender Bedeutung ist.
Die Fähigkeit, ultralange Rohre zu produzieren
Das Verfahren hat im Grunde keine Längenbeschränkung. Solange die Ausrüstung es zulässt, können damit Quarzrohre hergestellt werden, die weit länger sind als die mit anderen Verfahren hergestellten. Die Anwender können die Rohre auf jede beliebige Länge zuschneiden, was den Bedarf an häufigen Werkzeugwechseln und Fügevorgängen verringert und auch die durch das Schweißen verursachten potenziellen Fehlerpunkte reduziert.
Gute Oberflächenqualität
Nachdem das geschmolzene Quarzglas die Form durchlaufen hat und abgekühlt ist, wird die Oberfläche sehr glatt und weist eine hohe innere Qualität auf. Defekte wie große Blasen und Verunreinigungen sind relativ selten.
Relativ hohe Kosteneffizienz
Aufgrund der kontinuierlichen Produktionseigenschaften sind die Kosten für jede Inbetriebnahme, Heizung und Wartung gering. Für Standard-Quarzrohr-Spezifikationen sind die Produktionskosten pro Meter des kontinuierlichen Ziehverfahrens eines der niedrigsten unter allen Verfahren.
Nachteile der Methode des kontinuierlichen Zeichnens
Hohe Anfangsinvestitionen und geringe Flexibilität
Die Ausrüstung für das kontinuierliche Ziehen (große Hochtemperaturöfen, Präzisionsziehgeräte und Kontrollsysteme) ist sehr teuer, was zu hohen Anfangsinvestitionen führt.
Wenn die Produktion einmal angelaufen ist, ist eine Änderung der Produktspezifikationen (z. B. von einem Außendurchmesser von 50 mm auf 100 mm) sehr schwierig und zeitaufwändig, da die Form ausgetauscht, alle Prozessparameter neu eingestellt und wieder ein stabiler Zustand erreicht werden muss. Daher ist dieses Verfahren für die Produktion von Kleinserien mit mehreren Spezifikationen nicht geeignet.
Beschränkungen im Größenbereich
Es können zwar sehr lange Rohre hergestellt werden, aber der Durchmesser und die Wandstärke sind durch die physikalischen Beschränkungen der Form und der Anlage begrenzt.
- Der Rohrdurchmesser sollte nicht zu groß sein: Es wird im Allgemeinen zur Herstellung von Rohren mit kleinem und mittlerem Durchmesser (von einigen Millimetern bis zu einigen hundert Millimetern) verwendet. Für die Herstellung sehr großer Durchmesser (z. B. über 500 mm) ist das Zentrifugalverfahren oder das Walzverfahren besser geeignet.
- Die Wanddicke ist nicht flexibel einstellbar: Die Wandstärke wird durch die Vorschubgeschwindigkeit und die Ziehgeschwindigkeit bestimmt. Der Einstellbereich ist begrenzt, so dass es schwierig ist, ultradicke oder ultradünne Spezialrohre herzustellen.
Vorhandensein von inhärenten geringfügigen Mängeln
- Probleme mit der Konzentrationsfähigkeit: Während des Ziehvorgangs ist es schwierig, ein absolut gleichmäßiges Fließen des geschmolzenen Glases in der Form zu gewährleisten, was zu leichten Abweichungen in der Wandkonzentrizität führen kann (eine Seite dicker, die gegenüberliegende Seite dünner). Dies ist für allgemeine Anwendungen akzeptabel, kann aber für hochpräzise optische Anwendungen ein Problem darstellen.
- Innerer Stress: Auch wenn online geglüht wird, können durch die schnelle Abkühlung und den Umformprozess noch leichte Eigenspannungen entstehen, die durch eine anschließende Wärmebehandlung vollständig beseitigt werden können.
Sehr hohe Anforderungen an Rohstoffe und Prozessstabilität
Der gesamte Prozess ist ein kontinuierlicher "Steady-State"-Prozess. Schwankungen in der Reinheit des Rohmaterials, kleine Temperaturänderungen im Ofen oder Schwankungen in der Ziehgeschwindigkeit schlagen sich sofort in den Abmessungen und der Qualität des fertigen Rohrs nieder. Daher sind eine äußerst stabile Rohstoffversorgung und hochpräzise Prozesssteuerungssysteme erforderlich.
Zusammenfassung
Das kontinuierliche Ziehverfahren ist ein "leistungsfähiges Werkzeug" für die Herstellung von Quarzglasrohren mittlerer Größe in Standardspezifikation. Mit seiner extrem hohen Effizienz und Konsistenz erfüllt es die Anforderungen der großen Industriemärkte. Seine Unflexibilität und Größenbeschränkungen bedeuten jedoch, dass andere Verfahren (wie Zentrifugalformung, Walzen oder Aufdampfen) erforderlich sind, um es in Bereichen wie kundenspezifische Kleinserien oder Produkte mit sehr großem Durchmesser zu ergänzen.
Für welches Verfahren man sich entscheidet, hängt letztlich von den umfassenden Anforderungen an Produktlänge, Durchmesser, Wandstärke, Reinheit, Produktionsvolumen und Kosten ab.
Schneidmethoden für Quarzglasrohre (Teil 3 von 11)
Es gibt verschiedene Schneidverfahren für Quarzrohre, und die Wahl hängt von der erforderlichen Schneidpräzision, der Effizienz, den Kosten und den Erfordernissen der Weiterverarbeitung ab. Nachstehend finden Sie die derzeit gängigsten Quarzrohrschneidverfahren und ihre ausführlichen Beschreibungen.
Thermische Schneidverfahren
Bei diesen Verfahren wird das Quarzrohr durch örtlich begrenzte thermische Belastung bei hohen Temperaturen gebrochen. Die Schnittfläche muss nicht oder nur minimal poliert werden.
Flammen-Thermoschock-Methode (die klassischste und am weitesten verbreitete Methode)
Das Prinzip:
Diese Methode nutzt den extrem niedrigen Wärmeausdehnungskoeffizienten von Quarzglas (5,5×10-⁷/°C). Eine Hochtemperaturflamme (Wasserstoff-Sauerstoff- oder Oxyacetylenflamme) wird verwendet, um die Schneidstelle lokal zu erhitzen. Anschließend wird der Bereich mit einem kalten Kontakt (z. B. einer in Wasser getauchten Metallspitze oder einem Glasmesserkratzer) oder einem kalten Luftstrom (Druckluft) schnell abgekühlt. Der steile Temperaturgradient erzeugt eine hohe lokale Spannung, so dass das Quarzrohr entlang der erhitzten Linie sauber gespalten wird.
Prozess:
- Mit einem Glasschneider oder einer Schleifscheibe eine flache Linie an der Schnittstelle einritzen (dient als Spannungsleitlinie).
- Verwenden Sie die Flammenspitze, um den Kratzer gleichmäßig zu erhitzen, während Sie das Quarzrohr langsam drehen.
- Wenn die Kratzstelle rotglühend wird, entfernen Sie die Flamme und führen Sie einen Kälteschock durch, oder lassen Sie die thermische Belastung einen Spontanbruch verursachen.
Vorteile:
- Einfacher Betrieb mit geringen Ausrüstungskosten (eine Taschenlampe genügt).
- Flacher und sauberer Schnitt, der kein oder nur minimales Polieren erfordert.
- Sehr gut geeignet für Rohre mit größerem Durchmesser (>20 mm).
Benachteiligungen:
- Für saubere Schnitte ist eine geschickte Handhabung erforderlich.
- Kann eine wärmebeeinflusste Zone erzeugen; hochpräzise Anwendungen erfordern ein anschließendes Glühen.
- Nicht geeignet für dünnwandige Rohre oder Rohre mit kleinem Durchmesser, die sich bei Hitze verformen oder reißen können.
Laserschneiden (hochpräzise, berührungslos)
Das Prinzip:
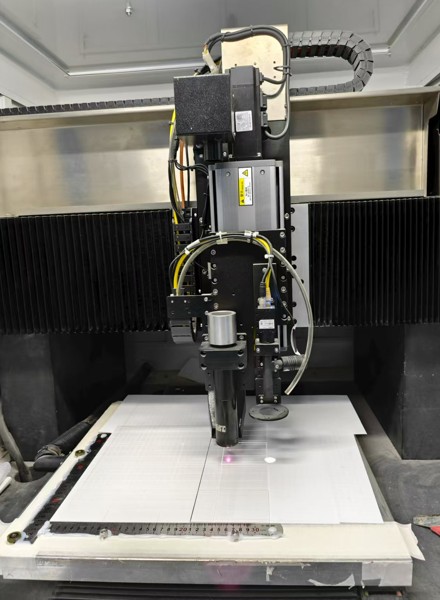
Hochenergetische CO₂-Laser (Wellenlänge 10,6 μm, die von Quarz stark absorbiert werden) bestrahlen den Schnittpunkt und schmelzen oder verdampfen das Material sofort. Hilfsgase (Druckluft oder Stickstoff) blasen die geschmolzenen Trümmer weg, so dass eine schmale Schnittfuge entsteht.
Vorteile:
- Sehr hohe Präzision; schmale und parallele Schnittfuge.
- Berührungsloses Verfahren ohne mechanische Belastung, das Verformungen oder Mikrorisse vermeidet.
- Hochgradig automatisiert und programmierbar für komplexe Schneidaufgaben.
- Glatte Schnittfläche mit minimalem Nachbearbeitungsbedarf.
Benachteiligungen:
- Die Ausrüstung ist sehr teuer.
- Langsamer beim Schneiden dickwandiger Rohre.
- Kann eine wärmebeeinflusste Zone erzeugen (kleiner als die Flammenerwärmung).
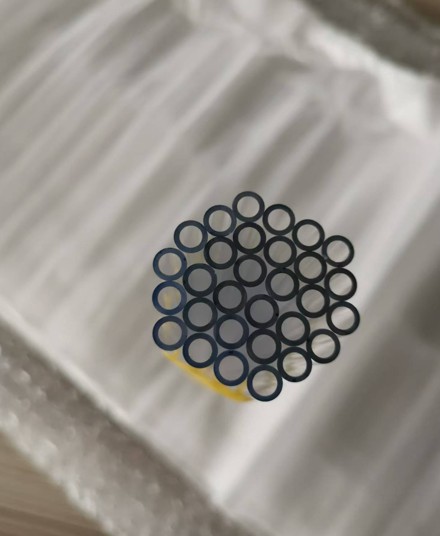
Lasergeschnittene Quarzrohre weisen häufig schwarze Kohlenstoffablagerungen auf der Schnittfläche auf.
Mechanische Kaltschneideverfahren
Diese Methoden beruhen auf mechanischer Kraft zum Schneiden von Quarz, wodurch thermische Einflüsse vermieden werden, aber möglicherweise Mikrorisse entstehen.
Schneiden mit Diamantschleifscheiben (häufigstes und effizientestes mechanisches Verfahren)
Das Prinzip:
Eine mit hoher Geschwindigkeit rotierende Diamantschleifscheibe (mit Diamantpartikeln am Rand) schleift durch das Quarzrohr, um den Schnitt zu vollenden.
Vorteile:
- Schnelle Schnittgeschwindigkeit mit sehr hoher Effizienz; ideal für die Massenproduktion.
- Starke Schneidfähigkeit, geeignet für Rohre mit verschiedenen Durchmessern und Wandstärken.
- Die Ausrüstungskosten sind niedriger als bei Lasersystemen.
Benachteiligungen:
- Bei hoher mechanischer Beanspruchung können Mikrorissschichten und Abplatzungen entlang der Kante entstehen, die anschließend poliert werden müssen.
- Erzeugt abrasiven Staub, der eine Staubabsaugung und Kühlsysteme (in der Regel mit Wasserkühlung) erfordert.
- Schleifscheiben nutzen sich ab und müssen ersetzt werden.
Diamantdrahtschneiden (für Sonderformen und hochwertige Werkstücke)
Das Prinzip:
Ein sich hin- und herbewegendes Stahlseil, in das Diamantpartikel eingebettet sind, arbeitet wie eine "Drahtsäge" und schleift sich durch das Quarzmaterial.
Vorteile:
- Sehr geringe Schnittbelastung; bessere Schnittqualität und weniger Ausbrüche im Vergleich zu Schleifscheiben.
- Kann unregelmäßige oder speziell geformte Werkstücke schneiden.
- Die schmale Schnittfuge reduziert den Materialverlust, ideal für teure Materialien.
Benachteiligungen:
- Höhere Ausrüstungs- und Betriebskosten.
- Langsamere Schnittgeschwindigkeit im Vergleich zu Diamantscheiben.
Wie wählt man die richtige Schnittmethode?
- Laborgebrauch, kleine Chargen, Rohre mit großem Durchmesser:
Die Flammen-Thermoschock-Methode wird bevorzugt - sie ist kostengünstig und flexibel. - Hochpräzisionsbereiche (Halbleiter, optische Fasern, usw.):
Laserschneiden oder Diamantdrahtschneiden für beste Schnittqualität bei minimaler Belastung. - Industrielle Massenproduktion:
Schneiden mit Diamantschleifscheiben - höchste Effizienz und beste Kostenleistung, gefolgt von Polieren. - Speziell geformte oder sehr teure Quarzkomponenten:
Ziehen Sie das Schneiden mit Diamantdraht in Betracht, um den Materialverlust zu minimieren.
Unabhängig von der verwendeten Schneidmethode sind die Kanten von Quarzrohren nach dem Schneiden extrem scharf und können Mikrorisse enthalten. Daher ist das Flammpolieren oder mechanische Schleifen ein wesentlicher Nachbearbeitungsschritt, um Sicherheit und Leistung zu gewährleisten.
Quarzrohre schweißen (Teil 4 von 11)
Das Schweißen von Quarzrohren ist eine hochtechnische Quarzverarbeitung, die in der Regel auf einer speziellen Quarzglasdrehbank oder manuell von einem erfahrenen Techniker an einer Werkbank durchgeführt wird. Das Grundprinzip besteht darin, das Quarzglas lokal zu erhitzen, bis es geschmolzen ist, und dann die Teile zusammenzuschmelzen.
Nachfolgend finden Sie die detaillierten Schritte, Methoden und wichtigsten Vorsichtsmaßnahmen für das Schweißen von Quarzrohren.
Grundprinzip
Quarzglas hat einen sehr hohen Erweichungspunkt (etwa 1660°C). Eine Wasserstoff-Sauerstoff-Flamme (Hydrogen-Oxygen Flame) oder eine Sauerstoff-Acetylen-Flamme (Oxyacetylene Flame) ist erforderlich, um ausreichend hohe Temperaturen (über 2000°C) zu erreichen, damit es lokal schmilzt.
Die Wasserstoff-Sauerstoff-Flamme ist sauberer und führt keine Kohlenstoffverunreinigungen ein, weshalb sie die bevorzugte Methode ist.
Hauptschweißverfahren
1. Manuelles Lampenschweißen (für kleine Teile, Reparaturen, einfache Verbindungen)
Ausrüstung:
Wasserstoff-Sauerstoff-Lampenwerkbank, Quarzglas-Handbrenner, Schutzbrille (eine hochtönende kobaltblaue Brille ist erforderlich, um zu verhindern, dass starkes Licht und hochintensive ultraviolette Strahlung Augen und Haut schädigen).
Prozess:
Der Techniker hält den Brenner und das Quarzrohr in der Hand und erhitzt die Schweißstelle durch Erfahrung und Beobachtung bis zur Schmelze, um sie dann zusammenzufügen und zu verschmelzen. Bei dieser Methode kommt es stark auf die Fähigkeiten des Technikers an.
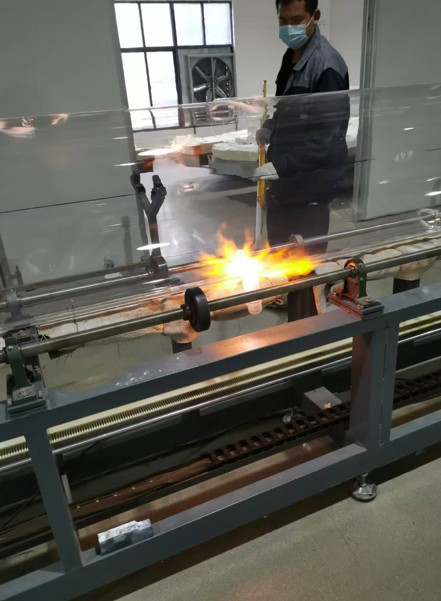
2. Schweißen auf der Glasdrehbank (für hohe Präzision, lange Verbindungen und komplexe Schweißarbeiten)
Ausrüstung:
Eine spezielle Quarzglas-Drehmaschine. Der Spindelstock und der Reitstock können sich synchron drehen, um die Quarzwerkstücke zu halten, während das Brennergestell den Werkzeugpfosten für die Bewegung ersetzt.
Prozess:
Die beiden Quarzrohrabschnitte werden getrennt im Spindelstock und im Reitstock eingespannt, auf konzentrische Ausrichtung eingestellt und gedreht. Eine Wasserstoff-Sauerstoff-Flamme erwärmt den Verbindungsbereich gleichmäßig. Sobald beide Kanten geschmolzen sind, drückt der Reitstock nach vorne, um sie miteinander zu verschmelzen.
Detaillierte Schweißschritte (am Beispiel einer Quarzglasdrehmaschine)
Vorbereitung und Sicherheitsschutz
Reinigung:
Gründliche Reinigung aller Quarzrohr Komponenten (z. B. Ultraschallreinigung mit Aceton oder Alkohol, dann Spülen mit Reinstwasser und Trocknen). Jegliche Verunreinigung verkohlt oder erzeugt bei hohen Temperaturen Blasen.
Ausrüstung prüfen:
Überprüfen Sie den Wasserstoff-Sauerstoff-Generator (oder die Gasflaschen), die Glasdrehbank und den Brenner, um die ordnungsgemäße Funktion sicherzustellen.
Persönlicher Schutz:
Tragen Sie eine hochwertige Schutzbrille (vorzugsweise mit kobaltblauen Gläsern, um natriumgelbes Licht und UV-Strahlung wirksam zu filtern), hitzebeständige Handschuhe und Schutzkleidung.
Einspannen und Ausrichten
Spannen Sie die beiden Quarzrohre getrennt in das Spindelstock- und das Reitstockfutter ein.
Wichtigster Punkt:
Drehen Sie die Drehmaschine langsam und verwenden Sie eine Messuhr oder eine Sichtprüfung, um die Ausrichtung sorgfältig einzustellen und sicherzustellen, dass die Achsen der beiden Rohre perfekt konzentrisch sind.
Dies ist der erste und kritischste Schritt; eine falsche Ausrichtung führt zu schrägen Verbindungen und Spannungskonzentration.
Vorheizen
Starten Sie die Drehung der Drehmaschine (normalerweise 20-60 U/min), um den Quarz gleichmäßig zu erhitzen.
Beginnen Sie mit einer größeren Flamme in größerem Abstand, um den Schweißbereich breit vorzuwärmen und so Wärmeschockrisse zu vermeiden, die durch eine plötzliche, lokal begrenzte hohe Temperatur verursacht werden.
Schmelzen und Fügen
Richten Sie die Flamme allmählich auf die Fugenkante und erhitzen Sie sie, bis sie einen leuchtend gelb-weißen, gelartigen Schmelzzustand erreicht (ca. 1900 °C).
Wenn beide Kanten vollständig geschmolzen sind, schieben Sie den Reitstock langsam vor, sodass sich die geschmolzenen Flächen treffen, und drücken Sie sie leicht zusammen. Der Druck muss sanft und gleichmäßig sein.
Formen und Glätten
Erhitzen Sie den geschweißten Bereich weiter. Die Oberflächenspannung hilft dem Glas, zu fließen und sich zu glätten. Bei Bedarf kann ein Graphit- oder Quarzstab für eine leichte Formgebung verwendet werden.
Achten Sie darauf, dass die Schweißnaht gleichmäßig dick ist und keine Vertiefungen oder Beulen aufweist.
Glühen (kritisch!)
Warum?
Große Temperaturunterschiede beim Schweißen führen unweigerlich zu inneren Spannungen. Spannungskonzentrierte Bereiche werden sehr empfindlich und können beim Abkühlen oder bei der späteren Verwendung spontan reißen.
Wie?
Aktives Glühen:
Nach dem Schweißen die Flamme sofort hochfahren und zurückziehen, um die Schweißnaht und die umliegenden Bereiche breit und gleichmäßig zu erhitzen. Dann die Flamme langsam zurückziehen und allmählich abkühlen lassen.
Alternativ kann eine kleinere Glühflamme (weichere, niedrigere Temperatur) eine Zeit lang auf die Schweißstelle gerichtet werden, bevor man sich langsam zurückzieht.
Glühen im Ofen:
Bei hochwertigen oder hochpräzisen Teilen legen Sie das geschweißte Werkstück unmittelbar nach dem Schweißen in einen programmierbaren Glühofen. Befolgen Sie einen strengen Heiz-Halte-Kühl-Zyklus, um Spannungen vollständig zu beseitigen.
Kühlung und Inspektion
In einer wind- und staubfreien Umgebung auf Raumtemperatur abkühlen.
Verwenden Sie einen Spannungsprüfer mit polarisiertem Licht, um die Schweißnaht und die umliegenden Bereiche zu untersuchen.
Treten farbige Streifen auf, verbleiben Eigenspannungen und eine erneute Glühung ist erforderlich.
Wichtige Vorsichtsmaßnahmen und häufige Probleme
Blasen:
Verursacht durch Verunreinigungen, Feuchtigkeit oder Überhitzung. Sorgen Sie für eine perfekte Reinigung und vermeiden Sie zu hohe Temperaturen.
Auskristallisierung (Entglasung):
Quarzglas kann beim Erhitzen bei hohen Temperaturen Cristobalitkristalle ausscheiden, die sich opak-weiß färben und spröde werden.
Lösung: Verwenden Sie eine ausreichend heiße, aber "härtere" (konzentriertere) Flamme, um das Schweißen schnell abzuschließen, und vermeiden Sie langes Erhitzen.
Der Betrieb unter Schutzgas trägt ebenfalls zur Verringerung der Entglasung bei.
Stress Cracking:
Verursacht durch zu schnelles oder ungleichmäßiges Abkühlen. Richtiges Glühen ist zwingend erforderlich.
Gasabschirmung:
Beim Schweißen mit extrem hoher Reinheit (z. B. bei Halbleiteranwendungen) werden hochreines Argon oder andere Inertgase um den Schweißbereich herum geblasen, um Verunreinigungen zu vermeiden und die Entglasung zu verringern.
Schlussfolgerung
Das Schweißen von Quarzrohren ist eine Technologie, die die Kunst (die Erfahrung und das Fingerspitzengefühl des Technikers) mit Wissenschaft (Verständnis von Materialeigenschaften, Thermodynamik und Glühprinzipien).
Laien wird dringend davon abgeraten, dieses Verfahren anzuwenden.
Hohe Temperaturen, unter hohem Druck stehende Gase, starke Flammen und mögliche Explosionsrisiken können extrem gefährlich sein. Derartige Arbeiten sollten von Quarzherstellern oder Glastechnikern durchgeführt werden, die über professionelle Werkzeuge und Erfahrung verfügen.
Poliermethoden für Quarzröhren (Teil 5 von 11)
Quarzrohr Polieren ist ein feiner Nachbearbeitungsschritt, mit dem eine spiegelglatte Oberfläche, hohe optische Transparenz und die vollständige Beseitigung von Mikrorissen auf der Oberfläche erreicht werden. Je nach Qualitätsanforderungen und Anwendungsszenarien wird das Polieren hauptsächlich in zwei Kategorien unterteilt: Feuerpolieren und mechanisches Polieren.
Im Folgenden werden die Poliermethoden für Quarzglasrohre detailliert beschrieben.
Feuerpolieren
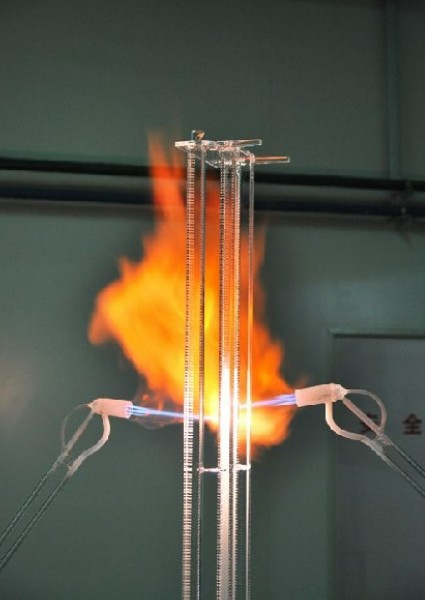
Dies ist die am häufigsten verwendete und effektivste Methode zum Polieren von Quarzrohrenden.
Grundsatz
Mit einer Hochtemperatur-Knallgasflamme wird sofort eine extrem dünne Schicht der Quarzoberfläche geschmolzen (ca. 1800°C). Durch die Oberflächenspannung wird das geschmolzene Quarzglas geglättet, so dass alle Schnittspuren und Mikrorisse beseitigt werden. Nach dem Abkühlen erhält man eine glatte Oberfläche.
Prozess
- Drehen Sie das geschnittene Quarzrohr langsam.
- Richten Sie die Spitze der Knallgasflamme (den heißesten und konzentriertesten Teil) auf die zu polierende Kante.
- Gleichmäßig erhitzen, bis das Tubenende durchscheinend und glatt wird und "geschmolzen" aussieht.
- Entfernen Sie die Flamme schnell und lassen Sie sie langsam abkühlen (oder führen Sie ein aktives Glühen durch), um neue thermische Spannungen zu vermeiden.
Vorteile
- Hervorragende Ergebnisse: erzeugt nahezu perfekte glatte Oberflächen in optischer Qualität.
- Hohe Effizienz: Das Verfahren ist sehr schnell und dauert in der Regel nur wenige Sekunden bis eine Minute.
- Verstärkte Kanten: Beseitigt Mikrorisse und erhöht die mechanische Festigkeit, wodurch das Absplittern verringert wird.
Benachteiligungen
- Mögliche Spannungseinleitung: Durch ungleichmäßige Erwärmung oder Abkühlung können thermische Spannungen entstehen, die eine sorgfältige Bearbeitung oder ein anschließendes Glühen erfordern.
- Mögliche Dimensionsänderung: Übermäßige Flammeneinwirkung kann zu einer leichten Schrumpfung oder Verformung führen.
- Erfordert teure Ausrüstung: Knallgasgeneratoren oder Hochdruckgasflaschen werden benötigt.
Wichtigste Anwendungen
Wird für fast alle Quarzrohrenden nach dem Schneiden verwendet; es handelt sich um einen Standardbearbeitungsschritt.
Mechanisches Polieren
Mechanisches Polieren wird verwendet, wenn die gesamte Außen- oder Innenfläche des Quarzrohrs poliert werden muss oder wenn eine extrem hohe Maßgenauigkeit erforderlich ist (da Feuerpolieren zu Verformungen führen kann).
Dabei handelt es sich um einen mehrstufigen Prozess, bei dem mit immer feineren Schleifmitteln nach und nach Oberflächenmaterial entfernt wird, bis keine Kratzer mehr sichtbar sind.
Polierverfahren (Schritt für Schritt)
1. Grobschleifen (Schleifen)
Zweck: Entfernen Sie große Schnittfehler und Unebenheiten und bringen Sie das Teil in Form.
Methode: Verwenden Sie Diamantschleifscheiben oder Siliziumkarbidscheiben mit grober Körnung (#200-#400).
Anmerkung: Erfordert reichlich Kühlwasser (in der Regel Reinstwasser), um die Wärme zu reduzieren und Verunreinigungen wegzuspülen.
2. Feinschleifen (Läppen)
Zweck: Entfernen Sie tiefe Kratzer, die durch grobes Schleifen entstanden sind, und bereiten Sie die Oberfläche für das abschließende Polieren vor.
Methode: Verwenden Sie feinere Diamantverbindungen (Körnung #800-#1500) oder Siliziumkarbidpulver für Läppplatten aus Gusseisen oder Zinn.
3. Polieren (Polieren)
Zweck: Erzielen Sie die endgültige optische Oberfläche und beseitigen Sie alle Mikrokratzer.
Methode:
- Polierpads: Verwenden Sie weiche Materialien wie Pitch-Pads, Polyurethan-Pads oder Filz-Pads.
- Poliermittel: Extrem feine Poliermittel oder -suspensionen, in der Regel Ceroxid (CeO₂) oder Zirkoniumoxid (ZrO₂). Für die höchsten Anforderungen werden Diamantsprays (0,5-1 µm) verwendet.
- Prozess: Poliermittel auf ein rotierendes Polierpad auftragen, leichten Druck ausüben und polieren. Es wird durchgehend Kühlflüssigkeit benötigt.
4. Reinigung
Zweck: Entfernen Sie alle Poliermittelrückstände und Partikel vollständig.
Methode: Eine strenge Ultraschallreinigung ist erforderlich, in der Regel mit hochreinen Lösungsmitteln (wie Isopropanol) und Reinstwasser, um eine perfekt saubere Oberfläche zu gewährleisten.
Besondere Methode: Chemisches Polieren
Grundsatz
Chemische Ätzmittel (in der Regel Flusssäure (HF) oder HF in Mischung mit anderen Säuren) lösen selektiv erhabene Oberflächenbereiche des Quarzglases auf, wodurch eine glattere Oberfläche entsteht.
Vorteile
- Keine mechanische Belastung
- Geeignet für komplexe Formen
- Gute allgemeine Einheitlichkeit
Benachteiligungen
- Äußerst gefährlich: HF ist hochgiftig und ätzend; es muss mit speziellen Abzugshauben und unter strengen Schutzmaßnahmen verwendet werden.
- Schwierige Kontaminationskontrolle: Säureabfälle müssen behandelt werden.
- Schwer zu steuernde Rate: Polierrate und Gleichmäßigkeit variieren mit Temperatur, Konzentration und Rührbewegung.
Anwendungen
Wird hauptsächlich in der Speziallaborforschung oder der Mikrofertigung eingesetzt und ist kein Standardpolierverfahren für Quarzrohre.
Wie soll man wählen?
- Für die meisten Anwendungen (Laborgefäße, photovoltaische Röhren, Lampenröhren):
Das Feuerpolieren nach dem Schneiden erfüllt alle Anforderungen. Es ist die wirtschaftlichste und am weitesten verbreitete Methode. - Für ultrahochpräzise Anwendungen (Halbleiterplättchenträger, optische Linsen, Laserresonatoren):
Mechanisches Polieren ist erforderlich, um genaue Abmessungen und eine perfekte Oberfläche zu erzielen. Manchmal wird anschließend noch eine leichte Feuerpolitur durchgeführt, um Beschädigungen des Untergrunds zu beseitigen. - Wenn sowohl die Innen- als auch die Außenwände vollständig poliert werden müssen:
Es kann nur mechanisches oder chemisches Polieren verwendet werden.
Schlussfolgerung
Feuerpolieren ist das "Standard"-Verfahren in der Quarzrohrherstellung, während mechanisches Polieren das "High-End Custom"-Verfahren für hochwertige Produkte ist. Sofern keine besonderen Anforderungen bestehen, ist das Feuerpolieren ausreichend. Unabhängig von der Methode sind eine gründliche Reinigung und eine Belastungsprüfung wesentliche Folgeschritte.
Methoden zum Biegen von Quarzröhren (Teil 6 von 11)
Das Biegen von Quarzglasrohren ist ein äußerst anspruchsvolles Glasverarbeitungsverfahren, das viel Erfahrung und eine präzise Steuerung erfordert. Das Kernprinzip besteht darin, das Quarzglas lokal zu erhitzen, bis es erweicht ist, und es dann unter der Schwerkraft oder mit leichter äußerer Kraft auf natürliche Weise zu biegen.
Nachfolgend finden Sie die detaillierten Methoden, Schritte und wichtigsten Punkte zum Biegen von Quarzrohren.
Grundprinzip
Quarzglas hat keinen festen Schmelzpunkt, aber wenn es über seinen Erweichungspunkt (~1660 °C) erhitzt wird, geht es allmählich von einem starren Feststoff in einen zähflüssigen, plastischen, sirupartigen Zustand über. In diesem Zustand kann das Rohr gebogen werden.
Der Schlüssel zum erfolgreichen Biegen liegt in der gleichmäßigen Erwärmung und dem Betrieb bei der richtigen Temperatur.
Erforderliche Ausrüstung und Materialien
Wärmequelle
Eine Flamme, die extrem hohe Temperaturen erreichen kann, ist zwingend erforderlich. Eine Wasserstoff-Sauerstoff-Flamme (H₂/O₂-Flamme) ist die einzige geeignete Option, da sie sauber (keine Kohlenstoffverunreinigung), extrem heiß (über 2000 °C) und konzentriert ist.
Werkbank oder Glasdrehbank für Lampen
Bietet eine stabile und drehbare Arbeitsplattform.
Klammern und Stützen
Graphitstäbe, Quarzstäbe oder andere Hochtemperaturwerkzeuge werden zur Unterstützung der Formgebung und Abstützung verwendet, um ein Kollabieren des Rohrs zu verhindern.
Schutzausrüstung
Kobaltblaue Schutzbrille mit starker Tönung zum Schutz vor intensivem Licht und schädlicher UV-Strahlung, sowie Hochtemperaturhandschuhe und Schutzkleidung.
Detaillierte Biegeschritte (manuelle Methode der Lampenbearbeitung)
Vorbereitung
Reinigung
Stellen Sie sicher, dass der Bereich der Quarzrohr absolut sauber und frei von Fett und Staub ist.
Kennzeichnung
Verwenden Sie einen hitzebeständigen Marker, um die Stelle zu markieren, an der das Biegen erforderlich ist.
Vorheizen
Schalten Sie die Wasserstoff-Sauerstoff-Flamme ein und verwenden Sie eine weichere, breitere Flamme zum Vorwärmen des Biegebereichs, um Rissbildung durch einen plötzlichen Temperaturanstieg während der lokalen Erwärmung zu vermeiden.
Heizung und Rotation
Legen Sie den zu biegenden Teil des Quarzrohrs über die Flamme.
Wichtigster Punkt: Eine kontinuierliche und gleichmäßige Drehung des Rohrs ist unerlässlich.
Dies ist der kritischste Schritt. Durch die Drehung wird eine vollkommen gleichmäßige Erwärmung um die Rohrwand gewährleistet. Wenn nur eine Seite erwärmt wird, entsteht auf der gegenüberliegenden Seite eine enorme Spannung, die beim Biegen zu Rissen oder Faltenbildung führt.
Stellen Sie die Flamme auf eine scharfe Hochtemperaturflamme" ein und konzentrieren Sie die Erhitzung auf die markierte Stelle.
Beobachtung und Beurteilung der Wärmeregulierung
Fahren Sie mit dem Erhitzen und Drehen fort, bis der erhitzte Teil weich wird.
Beurteilungskriterien:
Das Glas wird leicht "klebrig", erscheint gelblich-weiß und hell in der Flamme und kann unter seinem eigenen Gewicht leicht durchhängen.
Zu diesem Zeitpunkt liegt die Temperatur bei etwa 1800-1900°C.
Biegen und Umformen
Wenn das Quarzrohr den richtigen Erweichungszustand erreicht hat, nehmen Sie es aus der Flamme.
Natürliches Biegen unter der Schwerkraft
Dies ist die beste Methode. Hören Sie einfach auf, sich zu drehen, und lassen Sie zu, dass sich das freitragende Ende aufgrund seines Eigengewichts natürlich biegt. Dies gewährleistet eine möglichst gleichmäßige Krümmung.
Leichte äußere Krafteinwirkung
Wenn eine schärfere Biegung oder ein bestimmter Winkel erforderlich ist, verwenden Sie Ihre Hand (mit Hochtemperaturhandschuhen) oder Graphitwerkzeuge, um die Biegung mit extrem sanfter und langsamer Kraft zu führen.
Anmerkung:
Der gesamte Biegevorgang muss entschlossen, gleichmäßig und in einer einzigen Bewegung ausgeführt werden. Zögern oder wiederholte Anpassungen sind zu vermeiden.
Glühen (Unbedingt erforderlich!)
Warum?
Große Temperaturgradienten beim Biegen führen zu immensen inneren Spannungen.
Ohne Spannungsentlastung wird der gebogene Abschnitt extrem brüchig und kann beim Abkühlen oder bei der Verwendung sofort brechen.
Wie ist das zu machen?
Aktives Glühen
Verwenden Sie nach dem Biegen sofort eine breitere, weichere (etwas niedrigere Temperatur) Flamme, um den gebogenen Bereich und seine Umgebung gründlich und gleichmäßig zu erwärmen ("Flammendurchtränkung").
Dann entfernen Sie die Flamme ganz langsam und lassen das Teil in einer windstillen Umgebung natürlich abkühlen. Manchmal ist ein kleiner Glühofen (isolierter Ofen) erforderlich, um eine extrem langsame Abkühlung zu gewährleisten.
Beste Methode:
Für hochpräzise Bauteile legen Sie das Rohr zum präzisen Glühen in einen programmgesteuerten Glühofen.
Kühlung und Inspektion
Nach dem vollständigen Abkühlen auf Raumtemperatur wird der gebogene Bereich mit einem Spannungsprüfer mit polarisiertem Licht untersucht.
Treten farbige Streifen auf, sind noch Eigenspannungen vorhanden und eine erneute Glühung ist erforderlich.
Zentrale Herausforderungen und häufige Probleme
Faltenbildung/Zusammenbruch
Übermäßiges Erhitzen, ungleichmäßiges Erhitzen oder zu schnelles Biegen kann dazu führen, dass sich die Innenwand faltet oder das gesamte Rohr zusammenbricht.
Lösungen:
- Verwenden Sie einen Dorn: Setzen Sie einen massiven Quarzstab oder einen Graphitstab als innere Stütze ein.
- Schutzgas einführen: Füllen Sie das Rohr mit einer kleinen Menge Druckluft oder Inertgas, um den Innendruck aufrechtzuerhalten.
Entglasung (Kristallisation)
Bei zu langer Erhitzung oder zu hohen Temperaturen bilden sich Cristobalitkristalle auf der Quarzoberfläche, die den Quarz undurchsichtig, weiß und spröde machen.
Lösungen:
- Verwenden Sie eine konzentrierte Flamme mit hoher Temperatur, um die Erhitzungszeit zu verkürzen.
- Das Einmischen einer kleinen Menge Inertgas (z. B. Argon) in die Flamme hilft, die Entglasung zu verhindern.
Ungenaue Winkel
Anfänger versagen oft bei der Beurteilung von Weichheitsgrad und Biegeamplitude.
Lösung:
Üben Sie ausgiebig, um ein "Handgefühl" zu entwickeln. Üben Sie anfangs mit preiswerten Glasröhren.
Zusammenfassung
Das Biegen von Quarzrohren ist eine der anspruchsvollsten Techniken der Glasbearbeitung. Sie kombiniert:
- Wissenschaft: Verständnis der thermischen Dynamik und der Phasenübergänge
- Art: Praktische Erfahrung, Intuition und präzises Wärmeurteil
- Strenge: Strenge Glühverfahren und Qualitätskontrolle
Für Nicht-Profis, Es wird dringend davor gewarnt, diesen Prozess zu versuchen..
Die Risiken durch extrem hohe Temperaturen, unter Druck stehende Gase, helle Flammen, sprödes Glas und mögliche Explosionen sind extrem hoch.
Diese Arbeiten müssen von professionellen Quarzherstellern oder erfahrenen Glastechnikern durchgeführt werden, die über die entsprechenden Werkzeuge verfügen.
Glühverfahren für Quarzglasrohre (Teil 7 von 11)
Glühen Quarzrohre ist ein kritischer Wärmebehandlungsprozess. Sein Hauptzweck besteht darin, innere Wärmespannungen zu beseitigen und so zu verhindern, dass das Rohr bei der anschließenden Verarbeitung oder Verwendung reißt, sich verformt oder in seiner Leistung beeinträchtigt wird.
Nachstehend finden Sie eine ausführliche Erläuterung der Glühmethoden, Grundsätze und Verfahren für Quarzrohre.
Grundprinzip des Glühens
Wenn Quarzglas aus einer Hochtemperaturschmelze in seine endgültige Form abkühlt, unterscheiden sich die inneren und äußeren Abkühlungsgeschwindigkeiten, was zu inneren thermischen Spannungen führt. Diese Spannungen werden im Glasnetzwerk "eingefroren".
Beim Glühen wird das Quarzrohr auf eine bestimmte Temperatur oberhalb der Dehnungsgrenze erwärmt und eine Zeit lang gehalten, damit sich das Glasnetzwerk leicht entspannen und innere Spannungen abbauen kann. Anschließend wird es langsam und kontrolliert durch den Glühbereich abgekühlt, um neue Spannungen zu vermeiden.
Glühtemperaturbereich von Quarzglas: etwa 1000°C-1200°C.
Diese Temperatur liegt oberhalb des Dehnungspunkts (~1010°C), aber weit unterhalb des Erweichungspunkts (~1660°C).
Ablauf des Glühprozesses
Ein vollständiger Glühvorgang umfasst drei Stufen: Erhitzen, Wässern und langsames Abkühlen.
1. Heizung
Zweck:
Das Quarzrohr wird gleichmäßig auf die Glühtemperatur erhitzt.
Methode:
Verwendung eines programmierten Glühofens (Muffelofen, Tunnelofen usw.).
Bewerten:
Die Aufheizgeschwindigkeit sollte nicht zu hoch sein, um einen Wärmeschock zu vermeiden, der zu Rissen in dünnwandigen Rohren führen oder neue Temperaturgradienten erzeugen könnte.
Typische Heizrate: 5-10°C/Minute.
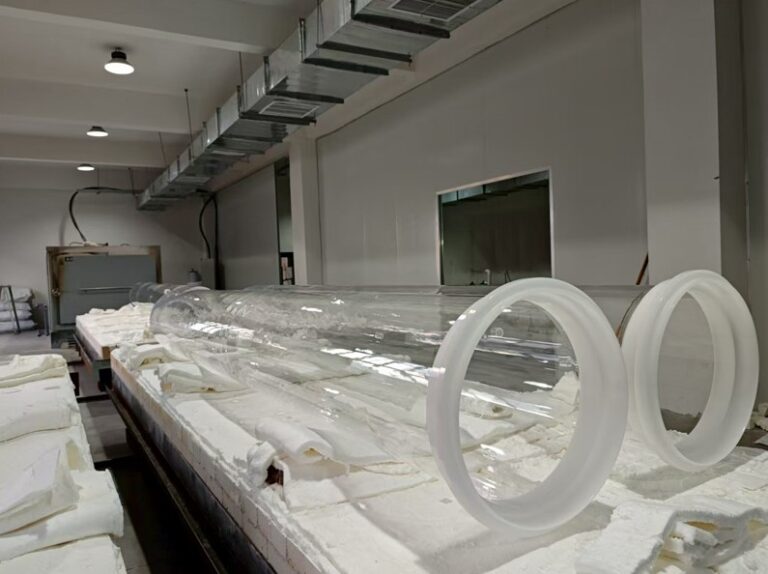
2. Einweichen
Zweck:
Um eine gleichmäßige Temperatur im gesamten Quarzrohr zu gewährleisten und eine vollständige Entspannung der inneren Spannungen bei der Glühtemperatur zu ermöglichen.
Temperatur:
Normalerweise eingestellt auf 1000±50°Cje nach Reinheit, Wandstärke und Größe.
Zeit:
Die Einweichzeit ist entscheidend und muss lang genug sein, um den Stress vollständig abzubauen.
Die Zeit hängt von der Wandstärke ab und folgt dem "Quadratischen Gesetz":
Empirische Formel:
Einweichzeit (Minuten) ≈ Wandstärke (mm)² × Koeffizient (normalerweise 1,5-2,5)
Beispiel:
Für ein Quarzrohr mit 5 mm Wandstärke:
(5² × 2) = 50 Minuten Minimum.
Je dicker das Rohr ist, desto länger ist die Einweichzeit, die quadratisch ist.
3. Langsame Abkühlung
Zweck:
Dies ist die kritischste Phase. Sie muss langsam genug abgekühlt werden, damit keine neuen dauerhaften thermischen Spannungen entstehen.
Methode:
Verwenden Sie die Ofensteuerung, um die programmierte Abkühlkurve strikt einzuhalten.
Bewerten:
Die Abkühlgeschwindigkeit ist umgekehrt proportional zum Quadrat der Wanddicke.
- Innerhalb des Glühtemperaturbereichs (etwa 1200°C-1000°C), muss die Abkühlungsgeschwindigkeit sehr langsam sein: 1-5°C/Minute.
- Sobald die Temperatur unter den Dehnungspunkt (~1000°C) fällt, ist die Glasstruktur im Wesentlichen fixiert, und die Abkühlung kann sich erheblich beschleunigen (z. B., 10-20°C/Minute) auf Zimmertemperatur bringen.
Ausrüstung zum Glühen
Kastenglühofen
Das am häufigsten verwendete Gerät, geeignet für kleine Chargen und Rohre mit unterschiedlichen Spezifikationen.
Vorteile:
Hohe Flexibilität; programmierbare Temperaturregelung.
Benachteiligungen:
Begrenzte Kapazität pro Zyklus; geringere Produktionseffizienz.
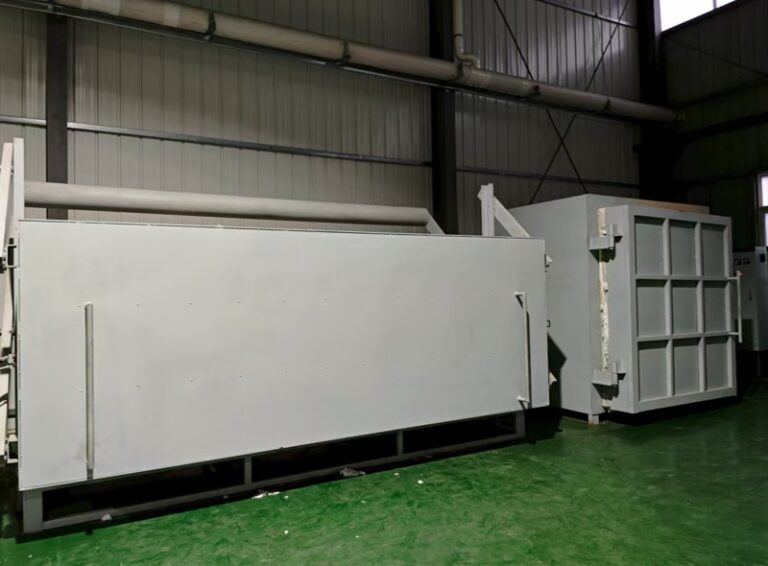
Tunnelglühofen
Für die kontinuierliche Großproduktion, z. B. beim kontinuierlichen Ziehen von Rohren.
Auf einem Förderband in einem langen Tunnelofen bewegen sich Quarzröhren langsam durch die Zonen des Erhitzens, Durchwärmens und Abkühlens.
Vorteile:
Hohe Effizienz, hohe Leistung, stabiler Prozess.
Benachteiligungen:
Teure Ausrüstung; nur für feste Spezifikationen geeignet.
Qualitätsprüfung: Wie bewertet man Glühergebnisse?
Nach dem Glühen ist eine Spannungsprüfung unerlässlich. Die gängigste und einfachste Methode ist die Verwendung eines polarisierter Stressbetrachter.
Das Prinzip:
Glas mit inneren Spannungen weist eine Doppelbrechung auf (Doppelbrechung).
Methode:
Legen Sie das Quarzrohr in ein polarisiertes Lichtfeld.
- Wenn sie spannungsfrei sind, ist das Bild einheitlich.
- Wenn sie gestresst sind, erscheinen farbige Streifenmuster (Interferenzfarben).
Auslegung:
- Kein oder wenig Stress: einheitlich grau oder hellgelb.
- Hoher Stress: hellblau, grün, rot usw.
Je dichter und deutlicher die Fransen sind, desto höher ist die Eigenspannung.
Die Verteilung und Farbe dieser Streifen kann sogar anzeigen, ob es sich um eine Druck- oder Zugspannung handelt.
Schlussfolgerung
Das Glühen von Quarzrohren ist kein einfaches Erhitzen und Abkühlen", sondern ein wissenschaftlich kontrolliertes Verfahren, das ein präzises Temperatur- und Zeitmanagement erfordert.
Falsches Glühen - z. B. zu schnelles Abkühlen - kann schlimmer sein als gar kein Glühen, da es zu größeren Spannungen führen kann. Für Hochleistungsanwendungen ist das Glühen ein wesentlicher Schritt, um die Lebensdauer und Zuverlässigkeit von Quarzrohren zu gewährleisten.
Reinigungsmethoden für Quarzröhren (Teil 8 von 11)
Reinigung Quarzrohre ist ein kritischer und äußerst anspruchsvoller Prozess, insbesondere in Bereichen wie Halbleiter, Photovoltaik und Glasfaserherstellung.
Das Ziel der Reinigung ist die gründliche Entfernung aller Verunreinigungen, die sich während der Verarbeitung angesammelt haben, einschließlich organischer Substanzen (Öl, Fett, Staub), Metallionen und Partikel.
Die Auswahl der Reinigungsmethoden hängt vom Grad der anfänglichen Verschmutzung und der erforderlichen Reinheit für die endgültige Anwendung ab.
Nachfolgend finden Sie einen standardisierten und effizienten Reinigungsablauf, der in der Regel in Kombination verwendet wird.
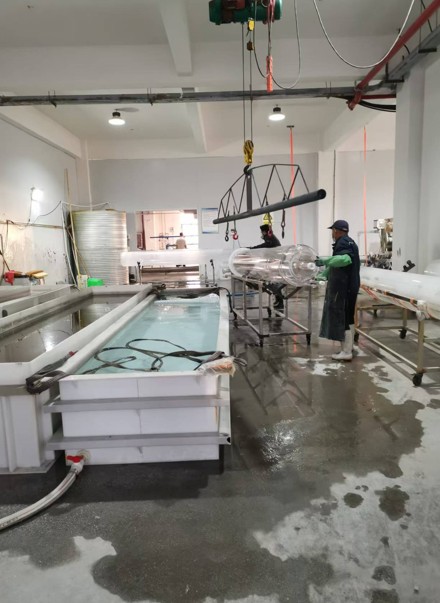
Grundlegende Reinigungsprinzipien
Gradierte Reinigung:
Beginnen Sie mit der Grobreinigung und gehen Sie zur Feinreinigung über - entfernen Sie zuerst große Partikel, und kümmern Sie sich dann um Verunreinigungen auf Ionen- und Molekülebene.
Kompatibilität:
Alle Reinigungsmittel müssen mit Quarz (SiO₂) verträglich sein und dürfen ihn nicht angreifen oder beschädigen.
Hohe Reinheit:
Alle Chemikalien (Säuren, Lösungsmittel) und Reinstwasser müssen mindestens für die Elektronik geeignet sein, um eine Sekundärkontamination zu vermeiden.
Standard-Reinigungsverfahren (für hochreine Anwendungen)
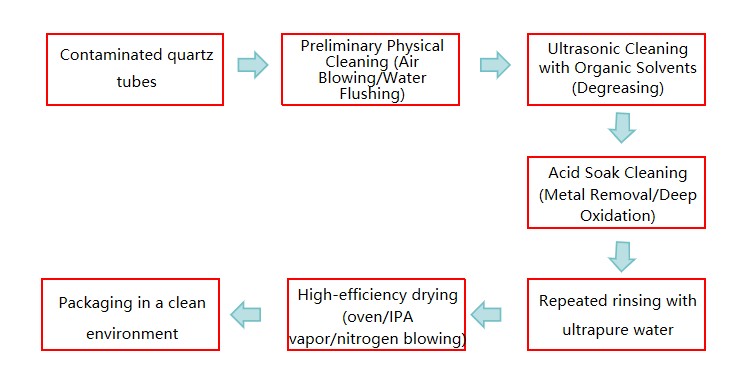
Das folgende Verfahren ist ein typischer mehrstufiger Reinigungsprozess, der für hochwertige Anwendungen entwickelt wurde und normalerweise nacheinander durchgeführt wird.
1. Physikalische Vorreinigung
Zweck:
Entfernen Sie Staub und große anhaftende Partikel.
Methode:
Verwenden Sie hochreinen Stickstoff oder trockene Luft, um lose Verunreinigungen abzublasen.
Bei hartnäckigen Partikeln mit Reinstwasser abspülen.
Anmerkung:
Vermeiden Sie die Verwendung von Metallwerkzeugen zum Abkratzen von Oberflächen, da dies zu Kratzern und Metallverunreinigungen führen kann.
2. Reinigung mit organischen Lösungsmitteln (Entfettung)
Zweck:
Löst und entfernt organische Verunreinigungen wie Fett, Fingerabdrücke und Harzrückstände.
Gängige Lösungsmittel:
- Aceton
- Isopropylalkohol (IPA)
- Ethanol
Methode:
Die Reinigung mit Ultraschall wird häufig eingesetzt. Die Ultraschallkavitation hilft, Verunreinigungen aus den Ritzen der Oberfläche zu entfernen.
Typische Reinigungsdauer: 15-30 Minuten.
Anmerkung:
Es müssen hochreine Lösungsmittel verwendet werden. Nach der Reinigung müssen alle Lösungsmittelrückstände vollständig weggespült werden.
3. Reinigung im Säurebad (Kernschritt)
Zweck:
Dies ist der wichtigste Schritt zur Entfernung von Metallionen, Alkalimetallen und anorganischen Verunreinigungen.
Quarz hat eine ausgezeichnete Säurebeständigkeit (außer gegenüber Flusssäure) und eignet sich daher sehr gut für die Säurereinigung.
Gängige Säuren und Formulierungen ("Piranha-Lösung" ist die wichtigste Methode):
Piranha-Lösung
Formel:
Konzentrierte Schwefelsäure (H₂SO₄) : konzentriertes Wasserstoffperoxid (H₂O₂) = 3:1 oder 4:1
Kritischer Sicherheitshinweis:
Wasserstoffperoxid muss immer langsam in die Schwefelsäure gegeben werden - niemals in umgekehrter Reihenfolge - um heftige Reaktionen oder Explosionen zu vermeiden.
Funktion:
Extrem starke Oxidationskraft, die fast alle organischen Rückstände und einige metallische Verunreinigungen entfernt.
Sie gilt als der "Goldstandard" für die Quarzreinigung.
Verdünnte Fluorwasserstoffsäure (HF)-Lösung
Konzentration:
Typischerweise <5%.
Funktion:
Ätzt und entfernt eine sehr dünne Oberflächenschicht aus Quarz (einige Mikrometer) und beseitigt dabei Verunreinigungen, die an dieser Schicht haften (Opferätzung).
Warnung:
HF ist extrem giftig und ätzend.
Nur geschultes Fachpersonal sollte das Gerät in speziellen Abzugshauben betreiben.
Er greift aggressiv Glas und menschliche Haut an.
Verdünnte Salzsäure (HCl) oder Salpetersäure (HNO₃) Einweichen
Wird hauptsächlich zur Entfernung von Metallionen, insbesondere Eisenionen, verwendet.
Methode:
Quarzrohre werden in PTFE- oder hochreinen Quarzreinigungsbehältern getränkt.
Eine Erwärmung ist möglich (Piranha-Lösung bei 60-80 °C verbessert die Wirksamkeit), und die Unterstützung durch Ultraschall ist optional.
Die Dauer des Einweichens variiert von einigen Minuten bis zu mehreren Dutzend Minuten.
4. Spülung mit Reinstwasser
Zweck:
Entfernen Sie alle Reste chemischer Reinigungsmittel vollständig.
Methode:
Wiederholtes Spülen und Einweichen in Reinstwasser (Widerstand >18 MΩ-cm).
Üblicherweise wird eine Überlaufspülung verwendet, bei der das fließende Wasser kontinuierlich Verunreinigungen entfernt, bis das Spülwasser einen neutralen pH-Wert hat und den Anforderungen an den spezifischen Widerstand entspricht.
Anmerkung:
Dieser Schritt muss in einem Reinraum der Klasse 100 oder höher durchgeführt werden, um eine Kontamination durch Partikel in der Luft zu vermeiden.
5. Trocknen
Zweck:
Entfernt Feuchtigkeit und verhindert Wasserrückstände.
Methoden:
- Trocknen im Ofen:
In einem sauberen Ofen bei 100-150°C backen. - IPA-Dampftrocknung:
Hängen Sie das Quarzrohr über IPA-Dampf auf.
IPA kondensiert auf der Oberfläche, transportiert die Feuchtigkeit ab und verdunstet dann, so dass eine völlig trockene Oberfläche zurückbleibt. - Hochreiner Stickstoff zum Föhnen:
Mit gefiltertem hochreinem Stickstoff durchblasen.
Wichtige Hinweise
- Sicherheit geht vor:
Bei der Verwendung von Piranha-Lösung und HF muss das Personal säurebeständige Anzüge, Gesichtsschutz und doppelte säurebeständige Handschuhe tragen und alle Arbeiten in geeigneten Abzügen durchführen. - Container-Materialien:
Die Säurereinigung muss in Behältern aus Platin (Pt), PTFE, Quarz oder hochreinem PVC durchgeführt werden, um Verunreinigungen zu vermeiden.
Metall- und Glasbehälter dürfen nicht verwendet werden. - Saubere Umwelt:
Die abschließenden Reinigungs- und Trocknungsschritte müssen in einem Reinraum erfolgen, um eine erneute Kontamination durch luftgetragene Partikel zu vermeiden. - Anforderung an die Wasserqualität:
Für die Endspülung ist Reinstwasser mit einem Widerstand von 18,2 MΩ-cm zu verwenden.
Für allgemeine Laborquarzrohre ist der vollständige hochreine Arbeitsablauf möglicherweise nicht erforderlich.
Allerdings, Einweichen mit Piranha-Lösung oder verdünnter Säure + Spülen mit Reinstwasser + Trocknen ist nach wie vor eine wirksame Methode zur Gewährleistung der Sauberkeit.
Verpackungsmethoden für Quarzröhren (Teil 9 von 11)
Die Verpackung von Quarzglasrohren ist ein äußerst wichtiger Prozess, der direkt darüber entscheidet, ob das Produkt während des Transports sicher ankommen kann. Aufgrund der hohen Härte, Sprödigkeit und Kratzempfindlichkeit von Quarzglas sind die wichtigsten Grundsätze der Verpackung die Stoßdämpfung, der Schutz vor Stößen, die Vermeidung von Kratzern auf der Oberfläche und die Kontrolle von Verunreinigungen.
Nachstehend sind die Standardverpackungsmethoden für Quarzglasrohre mit unterschiedlichen Qualitätsanforderungen aufgeführt.
Grundlegende Verpackungsprinzipien
Isolierung und Dämpfung
Achten Sie darauf, dass das Quarzrohr keinen direkten Kontakt zu einem harten Verpackungsbehälter (Holzkiste oder Karton) hat. Alle Lücken müssen mit weichem Polstermaterial ausgefüllt werden.
Oberflächenschutz
Die Oberfläche des Quarzrohrs - insbesondere hochglanzpolierte Oberflächen - muss mit weichen Materialien umwickelt werden, um Kratzer zu vermeiden.
Befestigung und Schockresistenz
In der Verpackung muss das Produkt fest verankert sein und darf sich nicht bewegen oder wackeln. Der äußere Karton muss dem Stapeldruck und möglichen Fallstößen standhalten.
Kontrolle der Sauberkeit
Für High-End-Anwendungen (z. B. Halbleiter und Optik) muss die Verpackung in einer sauberen Umgebung unter Verwendung von ausgasungsarmen, staubfreien Materialien erfolgen.
Standardverpackungsverfahren und -materialien (von innen nach außen)
Schritt 1: Reinigung und Erstverpackung (der kritischste Schritt)
Betrieb: Blasen Sie das Quarzrohr in einer sauberen Umgebung mit hochreinem Stickstoff aus, um eine staubfreie Oberfläche zu gewährleisten.
Materialien: Plastikfolie oder antistatische Beutel.
Methode: Wickeln Sie die gereinigten und geprüften Quarzrohre sofort in Kunststofffolie (z. B. PE-Folie) oder antistatische Beutel (für Halbleiterkomponenten) ein. Dies verhindert die Verunreinigung durch Schweiß, Staub und Feuchtigkeit bei der späteren Handhabung.
Schritt 2: Oberflächenschutz (Kernschicht zur Vermeidung von Kratzern)
Betrieb: Wickeln Sie eine Schicht aus weichem Polstermaterial außerhalb der Folie ein.
Bevorzugte Materialien:
- Luftpolsterfolie: am gebräuchlichsten und kostengünstigsten. Achten Sie darauf, dass die Luftblasen nach innen zeigen, damit die äußere Kunststoffschicht die Quarzoberfläche nicht zerkratzt.
- EPE-Schaum: Geschlossenzelliger Schaumstoff mit hervorragender Dämpfung, Stoßfestigkeit und Feuchtigkeitsschutz.
- Schwamm oder weicher Schaumstoff: für hochwertige Gegenstände, die besonders geschützt werden müssen.
Methode: Wickeln Sie mindestens zwei volle Lagen fest ein, um eine vollständige Abdeckung zu gewährleisten. Mit Klebeband sichern, aber niemals direkt auf das Quarzrohr kleben.
Schritt 3: Verstärkung und Befestigung (Kernschicht zum Schutz vor Stößen)
Betrieb: Legen Sie das eingewickelte Quarzrohr in einen inneren Verpackungskarton und füllen Sie alle Zwischenräume mit Polstermaterial aus.
Materialien:
- Wellpappe: aus sechseckigen oder zylindrischen Innenkästen, die etwas länger als das Rohr sind und die Struktur unterstützen.
- Füllmaterialien: geschreddertes Papier, Schaumstoffpartikel, Formschaumträger.
Vermeiden Sie auf jeden Fall Materialien wie Stroh oder Holzspäne, die Schmutz absondern oder Feuchtigkeit aufnehmen.
Methode: Legen Sie das Rohr in den Innenkarton und füllen Sie es von allen Seiten dicht auf, um sicherzustellen, dass sich nichts im Inneren bewegt.
Schritt 4: Äußere Verpackung und Boxen (Kernschicht für Aufprallschutz)
Betrieb: Stellen Sie den Innenkarton in einen stabilen Umkarton oder eine Holzkiste.
Materialien:
- Zweilagige (oder fünflagige) verstärkte Wellpappkartons: geeignet für gängige Größen und kürzere Quarzrohre.
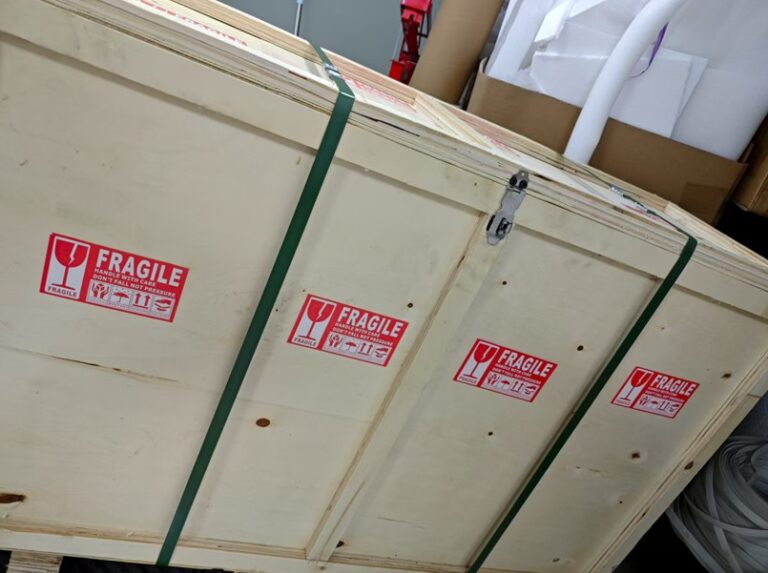
- Holzkiste: Für besonders lange Quarzrohre (z. B. >1,5 Meter), schwere Gegenstände oder Produkte von sehr hohem Wert muss eine Holzkiste verwendet werden. Die Holzstruktur ist stabil und bietet den besten Halt und Schutz.
Methode:
- Legen Sie eine dicke Polsterschicht (EPE-Platte oder Schaumstoffplatte) auf den Boden.
- Legen Sie den Innenkarton ein und achten Sie darauf, dass ein Spalt zwischen ihm und der Kiste/dem Karton bleibt.
- Füllen Sie alle Lücken dicht mit Schaumstoffblöcken oder EPE-Streifen.
Die Norm lautet: Beim Schütteln der Schachtel darf keine innere Bewegung zu hören sein. - Fügen Sie eine obere Polsterschicht hinzu und verschließen Sie den Karton.
Schritt 5: Äußerer Schutz und Kennzeichnung
Betrieb: Verschließen Sie den Karton und bringen Sie äußere Etiketten an.
Materialien: Umreifungsbänder (für Holzkisten oder schwere Lasten), Warnschilder.
Methode:
- Verstärken Sie den Karton mit Packgurten.
- Bringen Sie die folgenden externen Etiketten gut sichtbar an:
- Zerbrechlich (Glas-Symbol)
- Diese Seite nach oben (Pfeilsymbol)
- Trocken halten (Regenschirm-Symbol)
- Vorsicht bei der Handhabung
- Geben Sie auf der Oberfläche des Kartons Angaben zum Artikel, zur Menge und zum Gewicht an.
Sonderfälle und Handhabung
Zusammenfassend lässt sich sagen, dass die Verpackungskosten für Quarzglasrohre einen unverzichtbaren Teil der Gesamtkosten ausmachen. Die Kosten für eine ordnungsgemäße Verpackung sind weitaus geringer als die Verluste, die durch Transportschäden aufgrund einer schlechten Verpackung entstehen. Ein professioneller Hersteller von Quarzglasrohren wird stets strenge und sorgfältige Verpackungsverfahren anwenden.
Produktionsmethoden für Quarzglasröhren mit großem Durchmesser (Teil 10 von 11)
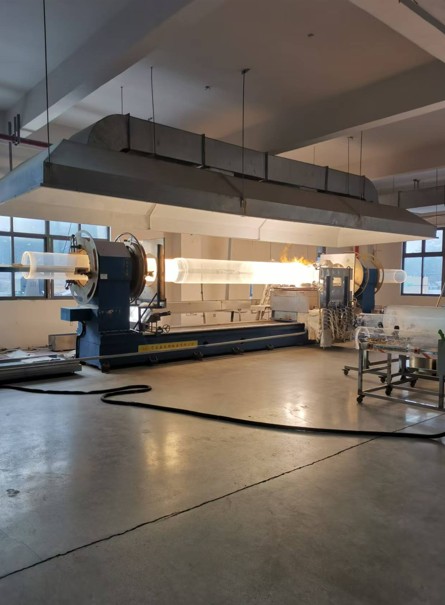
Quarzrohre mit großem Durchmesser (in der Regel mit einem Außendurchmesser von über 200 mm und sogar über 1 Meter) werden in hochentwickelten und technisch anspruchsvollen Verfahren hergestellt. Diese Rohre können nicht mit herkömmlichen kontinuierlichen Ziehverfahren hergestellt werden. Stattdessen stützt sich ihre Herstellung hauptsächlich auf die beiden folgenden Kerntechniken:
Kernmethode 1: Schleuderguss
Dies ist derzeit die gängigste und fortschrittlichste Methode zur Herstellung von Quarzrohren mit großem Durchmesser und großem Format.
Prozess-Schritte
Vorbereitung des Rohmaterials
Hochreiner natürlicher Quarzsand oder synthetisches Quarzglasgranulat wird in eine große, drehbare Hochtemperaturform (in der Regel aus Graphit) gefüllt.
Erhitzen und Schmelzen
Unter einer Vakuum- oder Inertgasatmosphäre (z. B. Argon) wird die Form mittels elektromagnetischer Induktion oder Widerstandserwärmung auf über 1800 °C erhitzt, wodurch der Quarzsand im Inneren zu schmelzen beginnt.
Hochgeschwindigkeitsrotation
Die Form wird schnell um ihre Mittelachse gedreht. Durch die starke Zentrifugalkraft wird das geschmolzene Quarzglas gleichmäßig an die Innenwand der Form geschleudert und haftet dort an.
Verglasung und Formgebung
Das System hält die hohe Temperatur und die Rotation für eine bestimmte Dauer aufrecht, wodurch das vollständige Schmelzen, die Entfernung von Blasen und die Homogenisierung des Quarzes gewährleistet werden. Dies führt zur Bildung einer dichten, transparenten Glasschicht mit gleichmäßiger Wandstärke.
Kühlen und Glühen
Temperatur und Drehzahl werden durch ein kontrolliertes Abkühl- und Glühprogramm schrittweise reduziert, um innere Spannungen zu beseitigen.
Entformen
Nach dem Abkühlen auf Raumtemperatur wird der geformte Quarzrohrrohling mit großem Durchmesser aus der Form genommen.
Nachbearbeitung
Um das fertige Produkt zu erhalten, sind in der Regel weitere Schritte wie Schneiden, Stirnflächenschleifen, Flammenpolieren und Reinigen erforderlich.
Vorteile
- Kann extrem große Formate produzieren: Theoretisch nur durch die Größe der Form und die Kapazität der Ausrüstung begrenzt; die einzige praktische Methode zur Herstellung von Quarzrohren mit dem größten Durchmesser.
- Gleichmäßige Wandstärke: Die Zentrifugalkraft führt zu einer hervorragenden Konsistenz der Wandstärke in allen Richtungen.
- Hohe Materialausnutzung: Im Vergleich zu anderen Methoden ist der Materialabfall minimal.
- Hohe Reinheit: Das Verfahren kann in einer geschlossenen, schützenden Atmosphäre durchgeführt werden, um Kontaminationen zu vermeiden.
Benachteiligungen
- Extrem hohe Ausrüstungskosten: Großzentrifugen und Hochtemperaturöfen erfordern erhebliche Investitionen.
- Langer Produktionszyklus: Von der Beladung über die Erwärmung und Abkühlung bis hin zur Entformung kann ein einziger Zyklus Dutzende von Stunden dauern, was zu einer geringeren Effizienz führt.
- Begrenzte Länge: Die Länge des Rohrs ist im Vergleich zu seinem Durchmesser relativ kurz - oft ähnelt es einem "Quarz-Tiegel" oder "Quarz-Ring" -, obwohl technische Fortschritte etwas größere Längen ermöglichen.
Kernmethode 2: Walz-/Plattenschweißverfahren
Diese Methode ist von der Metallverarbeitung inspiriert und eignet sich für die Herstellung besonders großer Durchmesser, wenn die Rohrlänge nicht besonders groß ist.
Prozess-Schritte
Vorbereitung der Quarzplatte
Hochwertige Quarzglasplatten werden zunächst durch kontinuierliche Schmelz-, Guss- oder Abscheidungsverfahren hergestellt.
Heizung und Enthärtung
Die zugeschnittenen Platten werden in einen Ofen gelegt und über den Erweichungspunkt (ca. 1650 °C) erhitzt, bis sie biegsam werden.
Walzen und Umformen
Bei hoher Temperatur wird die erweichte Quarzplatte in eine große zylindrische Form gelegt. Durch äußeren Druck wird sie zu einem Bogen gebogen und schließlich in eine röhrenförmige Form gewalzt.
Schweißen der Naht
Die angrenzenden Kanten werden lokal auf Schmelztemperatur erhitzt, so dass sie verschmelzen und eine durchgehende Schweißnaht bilden.
Glühen und Weiterverarbeitung
Ein präzises Glühverfahren ist erforderlich, um innere Spannungen zu beseitigen, gefolgt von weiteren Schritten wie der Endbearbeitung der Stirnflächen.
Vorteile
- Äußerst flexible Abmessungen: Rohrdurchmesser und -länge können theoretisch durch Anpassung der Größe der Quarzplatte angepasst werden.
- Kann spezielle Formen herstellen: Nicht auf runde Rohre beschränkt; Vierkantrohre oder andere kundenspezifische Querschnitte sind möglich.
Benachteiligungen
- Vorhandensein einer Schweißnaht: Die Naht ist ein struktureller Schwachpunkt. Ihre physikalischen Eigenschaften (z. B. Wärmeausdehnung und mechanische Festigkeit) und optischen Merkmale können sich geringfügig vom Basismaterial unterscheiden - dies kann für bestimmte hochwertige Anwendungen inakzeptabel sein.
- Komplexe Verarbeitung: Mehr Schritte und Kontrollpunkte, was zu einem geringeren Ertrag führt.
- Qualität der Oberfläche: In der Regel sind sie den im Schleudergussverfahren hergestellten Rohren in Bezug auf Glätte und Gleichmäßigkeit unterlegen.
Schlussfolgerung
Für die Herstellung von Quarzrohren mit großem Durchmesser:
- Schleuderguss ist die vorherrschende Spitzentechnologie, ideal für die Halbleiter- und Photovoltaikindustrie, die fehlerfreie, schweißfreie und äußerst gleichmäßige Quarzrohre benötigt.
- Walzen und Schweißen dient als ergänzende Methode, die sich für Anwendungen eignet, die weniger empfindlich auf Schweißnähte reagieren und mehr Wert auf bestimmte Formen oder Abmessungen legen.
Unabhängig vom verwendeten Verfahren sind sowohl die technischen Hürden als auch die Anlagen- und Energiekosten deutlich höher als bei Quarzrohren in Standardgröße, die durch kontinuierliches Ziehen hergestellt werden. Infolgedessen sind Quarzrohre mit großem Durchmesser von Natur aus viel teurer.
Welche Methode eignet sich für die Kleinserienproduktion von Quarzglasröhren (Teil 11 von 11)?
Dies ist eine sehr praktische Frage. Für die Produktion von Quarzrohren in kleinem Maßstab ist die Methode des kontinuierlichen Ziehens eindeutig unwirtschaftlich, da sie eine hohe Anfangsinvestition und eine lange, stabile Produktionsdauer erfordert, um die Kosten zu verdünnen.
Für die Produktion von Quarzrohren in kleinem Maßstab eignen sich vor allem die beiden folgenden Verfahren. Ihr Hauptvorteil liegt in der hohen Flexibilität und den relativ geringen Anfangsinvestitionen.
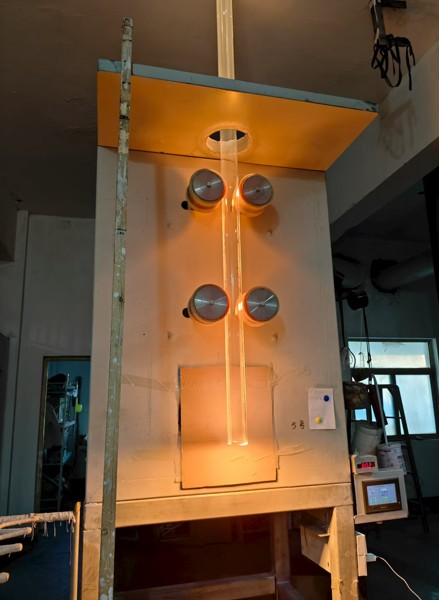
Elektrisches Schmelzen - Dornverfahren / Manuelles Rohrziehverfahren
Dies ist die traditionellste und zugleich flexibelste Methode, die sich sehr gut für die Produktion im Labor, nach Kundenwunsch und in kleinen Mengen eignet.
Prozessablauf
Vorbereitung des Materials:
Hochreiner Quarzsand oder Kristallfragmente werden in einen Hochtemperaturtiegel oder -ofen gefüllt.
Schmelzen:
Unter Vakuum oder Schutzgas wird das Rohmaterial mit Hilfe eines Graphitheizers oder eines Lichtbogens auf ca. 2000 °C erhitzt, wodurch es zu zähflüssigem Glas schmilzt.
Formgebung:
Der Bediener führt einen hochtemperaturbeständigen Dorn (normalerweise Graphit oder Molybdän) in die Glasschmelze ein.
Der Dorn wird gedreht und angehoben, damit eine bestimmte Menge Glas anhaften kann.
Der Dorn wird dann schnell zur Werkbank gebracht, wo er durch manuelles Blasen, Rollen und Strecken zu einem Rohr geformt wird.
Alternativ kann das geschmolzene Glas auch in eine vorgefertigte Form gegossen und mit einem Dorn zu einem Rohr gerollt werden.
Glühen:
Nach dem Formen wird das Quarzrohr sofort in einen Glühofen gelegt, wo es langsam abkühlt, um innere Spannungen zu beseitigen.
Vorteile
- Sehr hohe Flexibilität: Möglichkeit der Herstellung unkonventioneller Spezifikationen (nicht standardisierte Durchmesser, Wandstärken, Rohre mit einer Endabdichtung und Sonderformen), was eine echte "On-Demand-Anpassung" ermöglicht.
- Geringe Anfangsinvestitionen: Die Ausrüstung ist viel einfacher und billiger als bei Durchlauföfen, die hauptsächlich aus einem Hochtemperaturofen und einem Glühofen bestehen.
- Ideal für F&E und Prototyping: Perfekt für die Entwicklung neuer Anwendungen, die eine schnelle Design- und Prozessiteration ermöglichen.
- Wirtschaftlich bei kleinen Chargen: Der Kostenunterschied zwischen der Herstellung eines Stücks und der Produktion von Dutzenden ist gering, da keine teuren Formen oder langwierige Maschineneinstellungen erforderlich sind.
Benachteiligungen
- Sehr geringe Produktionseffizienz: völlig abhängig von der manuellen Bedienung; es können jeweils nur kurze Abschnitte produziert werden, keine kontinuierliche Leistung.
- Geringe Konsistenz: Die Abmessungen (Durchmesser, Wandstärke, Konzentrizität) hängen stark von der Geschicklichkeit des Bedieners ab; es kann zu Abweichungen zwischen den Chargen oder sogar innerhalb einer Charge kommen.
- Hohe Qualifikationsanforderungen: erfordert erfahrene Handwerker; hohe technische Schwelle und schwierige Talentausbildung.
- Hohe Kosten: Die Kosten pro Rohr sind weitaus höher als bei Rohren, die durch kontinuierliches Ziehen hergestellt werden.
Schneiden und Tiefenbearbeitung (Bearbeitungsmodus für eingehendes Material)
Dies ist das gebräuchlichste und praktischste Modell der "Produktion in kleinem Maßstab". Das Unternehmen schmilzt den Quarz nicht selbst, sondern kauft standardisierte halbfertige Quarzrohre und führt eine tiefgreifende Verarbeitung durch, um die spezifischen Kundenanforderungen zu erfüllen.
Prozessablauf
- Kauf von Leerrohren: Kaufen Sie hochwertige Standard-Quarzrohre, die im kontinuierlichen Ziehverfahren von großen Herstellern produziert werden.
- Schneiden: Präzise auf die vom Kunden gewünschte Länge zugeschnitten.
- Thermische Verarbeitung:
- Feuerpolieren: Glätten Sie die scharfen Kanten nach dem Schneiden.
- Biegen: Verwenden Sie die Knallgasflamme, um gerade Rohre in U-Form, L-Form usw. zu biegen.
- Schweißen/Versiegeln: Schweißen Sie mehrere Rohrabschnitte zusammen oder dichten Sie ein Ende ab.
- Flanschblasen: Erhitzen Sie das Rohrende und blasen Sie einen erhöhten Flansch für den Anschluss.
- Schleifen: Präzises Schleifen von Rohrenden für Standard-Glasschliffe oder kundenspezifische Schnittstellen.
- Reinigung und Inspektion: Führen Sie eine hochreine Reinigung und strenge Qualitätsprüfungen durch.
Vorteile
- Hohe Flexibilität: kann schnell auf verschiedene nicht standardmäßige Anpassungsanforderungen reagieren, wie z. B. Sonderformen und spezielle Schnittstellen.
- Hohe Ausgangsqualität: Die Rohre werden von großen Herstellern mit stabiler Qualität, hoher Reinheit und ausgezeichneter Leistung produziert.
- Minimales Investitionsrisiko: Vermeidung der extrem hohen Kosten für Schmelzgeräte und Energie; die Investitionen beziehen sich hauptsächlich auf Heißbearbeitungs- und Prüfwerkzeuge (Knallgasbrenner, Schleifmaschinen).
- Schnelle Reaktion des Marktes: keine Notwendigkeit, mit Rohstoffen zu beginnen; kurzer Produktionszyklus.
Benachteiligungen
- Begrenzt durch die Spezifikationen der Rohre: Die Größe des Endprodukts darf den ursprünglichen Durchmesser und die Wandstärke der gekauften Rohre nicht überschreiten.
- Hohe Materialkosten: Hochreine Quarzrohlinge sind teuer.
- Notwendigkeit, viele Spezifikationen auf Lager zu haben: Aufgrund der unterschiedlichen Bedürfnisse der Einzelhandelskunden müssen viele Größen auf Lager gehalten werden, während Ziehereien oft ganze Kisten oder Öfen verkaufen, was den Vorabkauf mehrerer Spezifikationen erfordert.
Zusammenfassung und Empfehlungen
Wenn Sie ein Unternehmen gründen oder eine kleine Produktionsstätte einrichten wollen, ist das Modell der Zerspanung und Tiefenbearbeitung die sinnvollste und risikoärmste Option. Es entspricht der größten Marktnachfrage.
Wenn Sie ein Forscher oder Künstler sind, der nur eine sehr geringe Anzahl spezieller Quarzkomponenten für den persönlichen Gebrauch oder für ein Projekt benötigt, ist die Einrichtung einer einfachen manuellen Station für das elektrische Schmelzen machbar.
Wenn Sie eine Standard-Spezifikation benötigen QuarzrohreAm besten ist es, direkt von großen Herstellern zu kaufen - die Eigenproduktion bietet keinen Vorteil.
Besprechen Sie Ihre Bewerbungsanforderungen
Wenn Ihre Anwendung spezielle Anforderungen an die Struktur, die Abmessungen oder die Verarbeitungsmethoden von Quarzrohren stellt, sind Standardspezifikationen nicht immer ausreichend.
Sie können den Anwendungsfall und die wichtigsten Bedingungen kurz beschreiben, und wir können sie gemeinsam prüfen, um die Auswahl geeigneter Materialien und Verarbeitungsmethoden zu beurteilen.
 German
 English
 Russian
 French
 Spanish
 Italian