
Guía de fabricación de tubos de cuarzo: Procesos y métodos
Este artículo ofrece una visión estructurada de los principales procesos de fabricación que intervienen en la producción de tubos de cuarzo, desde la preparación de la materia prima hasta el procesamiento del tubo acabado. Abarca métodos clave como el trefilado de tubos, el corte, la soldadura, el pulido, el curvado, el recocido y la selección de procesos para distintos tamaños y requisitos de aplicación.
El contenido se centra en los principios del proceso, la aplicabilidad y las limitaciones técnicas, y sirve de referencia para ingenieros, investigadores y quienes evalúan la viabilidad y las especificaciones de la fabricación de tubos de cuarzo.
Flujo de trabajo de procesamiento de tubos de cuarzo (Parte 1 de 11)
El flujo de trabajo de procesamiento de tubos de cuarzo es una secuencia compleja que implica altas temperaturas, operaciones de precisión y un estricto control de calidad. Los pasos detallados se dividen en dos grandes etapas: la preparación de los tubos de vidrio de cuarzo fundido y el tratamiento en profundidad de los tubos de cuarzo acabados.
Primera etapa: Preparación de los tubos de vidrio de cuarzo fundido
Esta etapa constituye el material de base utilizado para fabricar tubos de cuarzo. En función de la pureza de las materias primas, se utilizan dos métodos de producción principales.
Método 1: Fusión eléctrica (para tubos de cuarzo de pureza estándar)
Este método utiliza cristal natural o arena de sílice de gran pureza como materia prima.
Preparación y cribado de materias primas
Se selecciona cristal natural o arena de sílice y se limpia para eliminar las impurezas de la superficie.
Fundición
La materia prima se introduce en un horno de arco eléctrico o en un horno de resistencia al vacío o con protección de gas inerte a aproximadamente 2000°C hasta que se funde completamente en estado líquido.
Formando
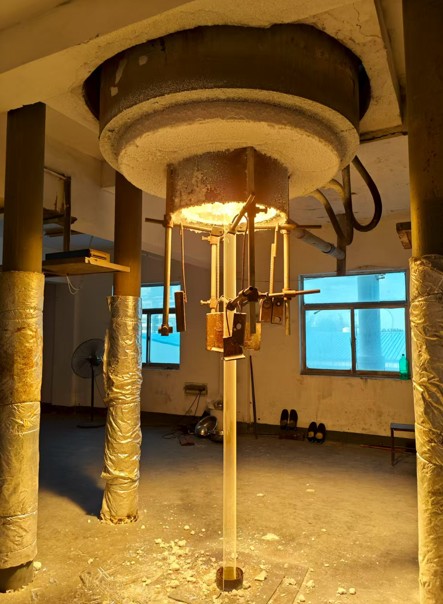
- Método de dibujo continuo:
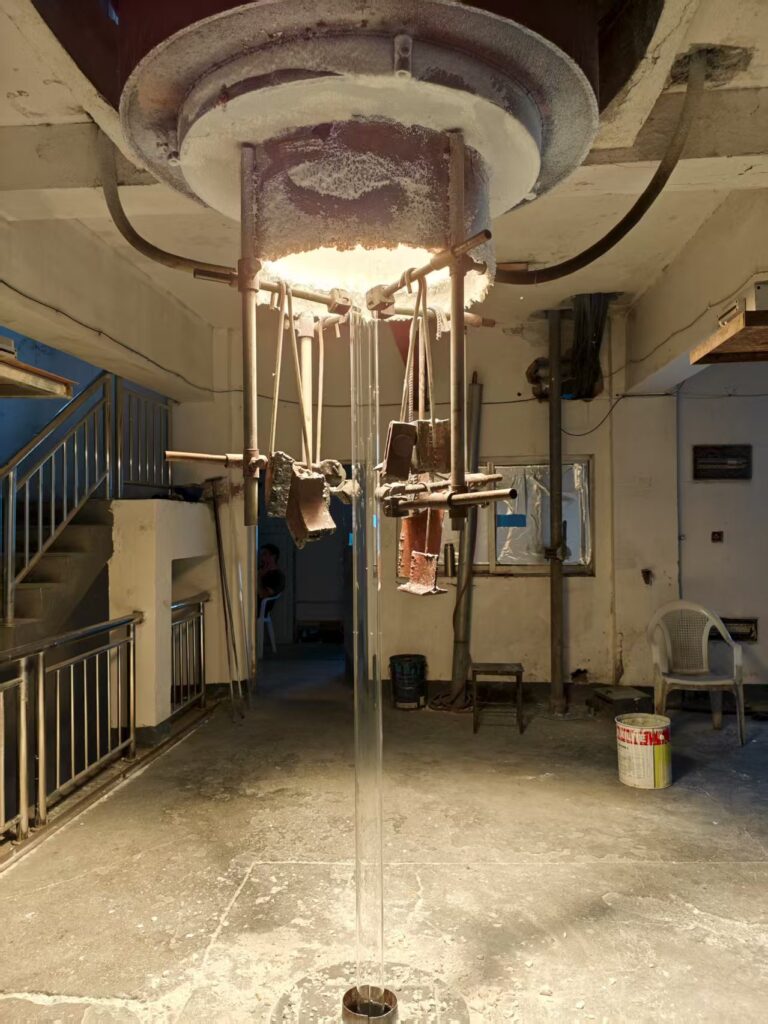
El líquido de cuarzo fundido se extrae a través de un molde de alta temperatura (normalmente de molibdeno) mediante un sistema de tracción para formar tubos con el diámetro y el grosor de pared requeridos. Las dimensiones se controlan con precisión ajustando la temperatura y la velocidad de trefilado. - Conformado centrífugo:
El cuarzo fundido se vierte en un molde giratorio de alta velocidad, donde la fuerza centrífuga forma tubos de cuarzo de gran diámetro.
Recocido
Tras el conformado, el tubo de cuarzo pasa por un horno de recocido para enfriarse de forma lenta y controlada, aliviando la tensión térmica interna y evitando la fragilidad.
Método 2: Deposición de vapores (para tubos de gran pureza y alto rendimiento, como el cuarzo semiconductor)
Este método permite obtener vidrio de cuarzo sintético de una pureza extremadamente elevada (SiO₂ > 99,99%).
Reacción química
Los precursores de silicio de alta pureza (como el SiCl₄) se someten a hidrólisis en una llama de hidrógeno-oxígeno a alta temperatura.
Reacción:
SiCl₄ + 2H₂O → SiO₂ + 4HCl.
Deposición y sinterización
El micropolvo de SiO₂ generado (hollín) se deposita en una varilla de objetivo giratoria para formar una preforma porosa.
Vitrificación
La preforma se calienta en un horno a 1500-1800°C para sinterizarla en un cuerpo de vidrio de cuarzo totalmente denso y transparente.
Formando
A continuación, el cuerpo vitrificado se calienta hasta su punto de reblandecimiento y se introduce en tubos de cuarzo. Este método garantiza una pureza y una uniformidad óptica excepcionales.
Segunda etapa: tratamiento en profundidad de los tubos de vidrio de cuarzo
Tras obtener la base tubos de cuarzose lleva a cabo un tratamiento posterior para satisfacer los requisitos específicos del cliente.
1. Corte
Propósito:
Para cortar tubos largos en las longitudes necesarias.
Método:
Para un corte preciso se utilizan discos de corte de diamante o máquinas de corte por láser. Los extremos cortados permanecen afilados y requieren un tratamiento posterior.
2. Tratamiento de los extremos (esmerilado / pulido a fuego)
Se trata de un paso fundamental que afecta a la calidad del sellado y a la seguridad general.
Pulido a la llama
Una llama de hidrógeno-oxígeno funde los bordes cortados, alisándolos y redondeándolos, al tiempo que elimina las microfisuras y mejora la resistencia mecánica.
Rectificado
Para los tubos que deben conectarse a otro material de vidrio (por ejemplo, uniones cónicas estándar como 19/22, 24/29), los extremos se rectifican utilizando amoladoras especializadas y abrasivos de diamante para conseguir una conicidad estándar y garantizar la estanqueidad.
3. Plegado y conformado en caliente
Propósito:
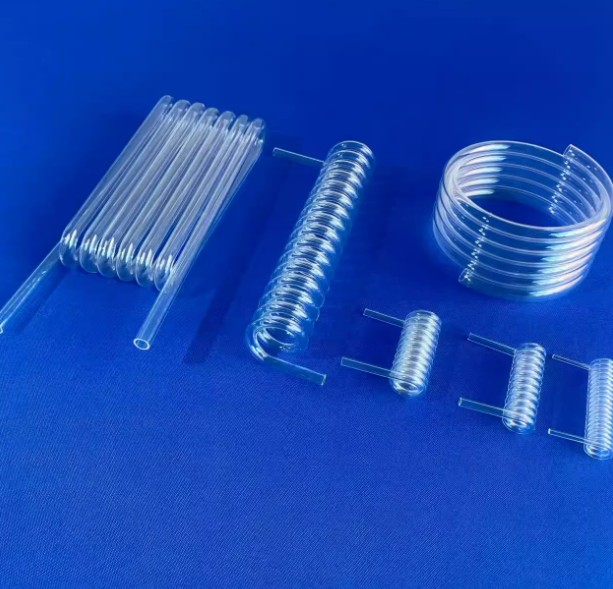
Para fabricar estructuras en forma de U, en forma de L y otras estructuras personalizadas.
Método:
Las zonas objetivo del tubo de cuarzo se calientan con una llama de hidrógeno-oxígeno a aproximadamente 1.800 °C hasta que se ablandan y, a continuación, se doblan utilizando la gravedad o herramientas especializadas. Se requiere una gran habilidad para evitar deformaciones, arrugas o grosores de pared desiguales.
4. Soldadura y sellado
Propósito:
Para unir varios tubos de cuarzo o conectar componentes de cuarzo como placas o bridas.
Método:
Los dos extremos a unir se calientan simultáneamente con una llama de hidrógeno-oxígeno hasta que se reblandecen y, a continuación, se fusionan. Para garantizar soldaduras uniformes, sin burbujas ni concentraciones de tensiones, es esencial contar con personal cualificado.
5. Limpieza y depuración
Propósito:
Para eliminar aceites, partículas metálicas, polvo y otros contaminantes introducidos durante el procesado, especialmente esencial para aplicaciones ópticas y de semiconductores.
Método:
Los tubos se sumergen en mezclas de ácidos de gran pureza (como HF, HNO₃, HCl), se limpian con ultrasonidos, se enjuagan a fondo con agua ultrapura y se secan en un entorno limpio.
6Inspección de calidad
El control de calidad se realiza a lo largo de todo el flujo de trabajo.
Inspección dimensional
Calibradores, micrómetros y máquinas de medición de coordenadas verifican que todas las dimensiones se ajustan a los planos.
Inspección de Aspecto
Bajo iluminación controlada, las inspecciones visuales o con lupa comprueban si hay burbujas, líneas de aire, impurezas y arañazos.
Pruebas de rendimiento
- Pruebas de resistencia a altas temperaturas
- Detección de fugas de helio al vacío en productos herméticos
- Pruebas ópticas en los espectros de transmisión UV-IR
- Análisis de pureza mediante ICP-MS o herramientas similares
7.Embalaje y almacenamiento
Los productos cualificados se envasan con papel de sala blanca y materiales de espuma para evitar golpes y arañazos.
Se almacenan en un entorno seco y limpio.
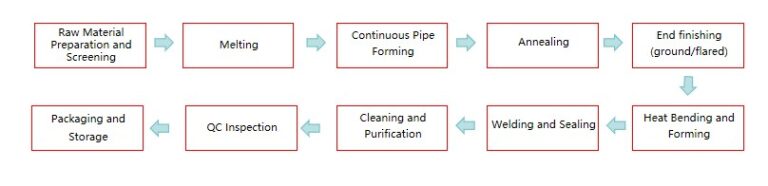
Todo el flujo de trabajo requiere equipos avanzados, un control estricto de las condiciones ambientales (limpieza, temperatura) y operarios altamente cualificados. En el caso de los componentes de cuarzo de alta especificación, el trabajo artesanal puede considerarse, de hecho, una forma de "arte en vidrio."
Ventajas e inconvenientes del método de estirado continuo para tubos de cuarzo (2 de 11)
El método de estirado continuo es una de las técnicas más extendidas para fabricar tubos de vidrio de cuarzo, y es especialmente adecuado para producir tubos de gran longitud y diámetro uniforme.
Ventajas del método de dibujo continuo
Alta eficiencia de producción y capacidad de fabricación continua
Esta es la ventaja más esencial. Una vez que los parámetros del proceso (temperatura, velocidad de embutición y velocidad de alimentación) se ajustan de forma estable, el sistema puede funcionar de forma continua durante 24 horas para producir decenas o incluso cientos de metros de tubos de cuarzo continuos. En comparación con el método centrífugo o el método de conformado único, que sólo pueden producir tubos individuales, la eficacia mejora en varios órdenes de magnitud, lo que lo hace muy adecuado para pedidos a gran escala.
Excelente uniformidad dimensional
Controlando con precisión la temperatura de fusión, el tamaño del molde y la velocidad de trefilado, es posible producir tubos de cuarzo con diámetros exteriores y espesores de pared muy estables y constantes. La tolerancia a lo largo de toda la longitud puede controlarse muy estrictamente, lo que es crucial para muchas aplicaciones industriales, como los procesos de difusión de semiconductores y los tubos de soporte para preformas de fibra óptica.
Capacidad para producir tubos ultralargos
Este método no tiene límite de longitud. Siempre que el equipo lo permita, puede producir tubos de cuarzo mucho más largos que los fabricados con otros métodos. Los usuarios pueden cortarlos a la longitud que deseen, lo que reduce la necesidad de cambiar con frecuencia las herramientas y las operaciones de unión, además de disminuir los posibles puntos defectuosos causados por la soldadura.
Buena calidad superficial
Después de que el vidrio de cuarzo fundido pase por el molde y se enfríe para formarse, la superficie se vuelve muy lisa, con una gran calidad interna. Los defectos, como burbujas grandes e impurezas, son relativamente escasos.
Coste relativamente elevado Eficiencia
Debido a sus características de producción continua, el coste de cada puesta en marcha, calentamiento y mantenimiento se diluye. Para las especificaciones de tubos de cuarzo estándar, el coste de producción unitario-métrico del método de trefilado continuo es uno de los más bajos entre todos los procesos.
Desventajas del método de dibujo continuo
Elevada inversión inicial y escasa flexibilidad
Los equipos de estirado continuo (grandes hornos de alta temperatura, dispositivos de estirado de precisión y sistemas de control) son muy caros, lo que se traduce en elevados costes de inversión inicial.
Una vez iniciada la producción, cambiar las especificaciones del producto (por ejemplo, de un diámetro exterior de 50 mm a 100 mm) es muy difícil y lleva mucho tiempo, ya que requiere sustituir el molde, reajustar todos los parámetros del proceso y volver a alcanzar un estado estable. Por lo tanto, no es adecuado para los modos de producción de lotes pequeños con múltiples especificaciones.
Limitaciones de tamaño
Aunque puede producir tubos muy largos, la gama de diámetros y espesores de pared está limitada por las restricciones físicas del molde y el equipo.
- El diámetro del tubo no debe ser demasiado grande: Generalmente se utiliza para producir tubos de diámetro pequeño y medio (de unos pocos milímetros a unos cientos de milímetros). Para producir diámetros muy grandes (como más de 500 mm), es más adecuado el método centrífugo o el de laminación.
- El ajuste del grosor de la pared no es flexible: El grosor de la pared viene determinado por la velocidad de alimentación y de estirado. El rango de ajuste es limitado, lo que dificulta la producción de tubos especiales ultragruesos o ultrafinos.
Presencia de defectos menores inherentes
- Problemas de concentración: Durante el proceso de embutición, es difícil garantizar un flujo absolutamente uniforme del vidrio fundido en el molde, lo que puede dar lugar a ligeras desviaciones en la concentricidad de la pared (un lado más grueso, el lado opuesto más fino). Esto es aceptable para aplicaciones generales, pero puede ser un problema para usos ópticos de alta precisión.
- Tensión interna: Aunque se realice el recocido en línea, el rápido enfriamiento y el proceso de conformado pueden seguir introduciendo ligeras tensiones residuales, que requieren un tratamiento térmico posterior para eliminarlas por completo.
Exigencias muy altas de materias primas y estabilidad del proceso
Todo el proceso es un "estado estacionario" continuo. Las fluctuaciones en la pureza de la materia prima, los pequeños cambios de temperatura en el horno o las oscilaciones en la velocidad de estirado se reflejarán inmediatamente en las dimensiones y la calidad del tubo acabado. Por lo tanto, se requiere un suministro de materia prima extremadamente estable y sistemas de control del proceso muy precisos.
Resumen
El método de trefilado continuo es una "poderosa herramienta" para producir tubos de cuarzo de tamaño medio y especificaciones estándar. Con una eficacia y una consistencia extremadamente altas, satisface las necesidades de los grandes mercados industriales. Sin embargo, su inflexibilidad y sus limitaciones de tamaño hacen que sean necesarios otros métodos (como el conformado centrífugo, el laminado o la deposición de vapor) para complementarlo en campos como la personalización de lotes pequeños o los productos de diámetro ultra grande.
La elección del proceso depende en última instancia de los requisitos generales de longitud, diámetro, grosor de pared, pureza, volumen de producción y coste del producto.
Métodos de corte para tubos de cuarzo(Parte 3 de 11)
Los métodos de corte de tubos de cuarzo son diversos, y la elección depende de la precisión de corte requerida, la eficacia, el coste y las necesidades del tratamiento posterior. A continuación se presentan los principales métodos de corte de tubos de cuarzo y sus descripciones detalladas.
Métodos de corte térmico
Estos métodos utilizan una tensión térmica localizada a alta temperatura para romper el tubo de cuarzo. La superficie cortada no requiere pulido o requiere un pulido mínimo.
Método de choque térmico por llama (el más clásico y utilizado)
Principio:
Este método utiliza el coeficiente de dilatación térmica extremadamente bajo del vidrio de cuarzo (5,5×10-⁷/°C). Se utiliza una llama de alta temperatura (de hidrógeno-oxígeno u oxiacetileno) para calentar localmente el punto de corte. A continuación, la zona se enfría rápidamente con un contacto frío (como una punta metálica sumergida en agua o un arañazo de un cuchillo de vidrio) o un flujo de aire frío (aire comprimido). El pronunciado gradiente de temperatura genera una gran tensión localizada, lo que hace que el tubo de cuarzo se parta limpiamente a lo largo de la línea calentada.
Proceso:
- Marque una línea poco profunda en el punto de corte utilizando un cortavidrios o una muela abrasiva (sirve como línea de guía de tensión).
- Utilice la punta de la llama para calentar uniformemente la raya mientras gira lentamente el tubo de cuarzo.
- Cuando la zona rayada se ponga al rojo vivo, retire la llama y aplique un choque frío, o deje que la tensión térmica provoque una fractura espontánea.
Ventajas:
- Funcionamiento sencillo con bajo coste de equipamiento (basta con un soplete).
- Corte plano y limpio, que no requiere pulido o éste es mínimo.
- Muy adecuado para tubos de mayor diámetro (>20 mm).
Desventajas:
- Requiere un manejo experto para conseguir cortes limpios.
- Puede producir una zona afectada por el calor; las aplicaciones de alta precisión requieren un recocido posterior.
- No apto para tubos de pared fina o diámetro pequeño que puedan deformarse o agrietarse con el calor.
Corte por láser (alta precisión, sin contacto)
Principio:
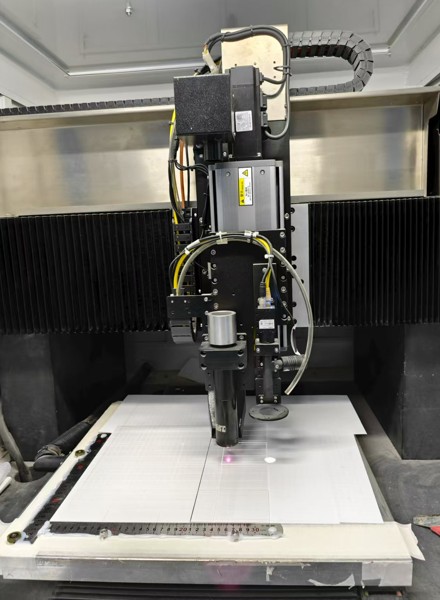
Los láseres de CO₂ de alta energía (longitud de onda de 10,6 μm, muy absorbida por el cuarzo) irradian el punto de corte, fundiendo o vaporizando el material al instante. Los gases auxiliares (aire comprimido o nitrógeno) soplan los restos fundidos para formar un corte estrecho.
Ventajas:
- Muy alta precisión; corte estrecho y paralelo.
- Método sin contacto y sin tensión mecánica, que evita deformaciones o microfisuras.
- Altamente automatizada y programable para tareas de corte complejas.
- Superficie de corte lisa con mínima necesidad de tratamiento posterior.
Desventajas:
- El equipamiento es muy caro.
- Más lenta al cortar tubos de pared gruesa.
- Puede producir una zona afectada por el calor (menor que el calentamiento por llama).
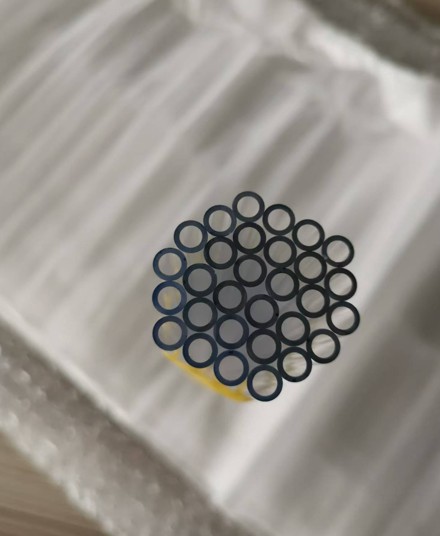
Los tubos de cuarzo cortados con láser suelen presentar depósitos de carbono negro en la superficie cortada.
Métodos mecánicos de corte en frío
Estos métodos se basan en la fuerza mecánica para cortar el cuarzo, evitando la influencia térmica pero introduciendo posiblemente microfisuras.
Corte con muela de diamante (método mecánico más común y eficaz)
Principio:
Una muela de diamante giratoria de alta velocidad (con partículas de diamante en el borde) muele a través del tubo de cuarzo para completar el corte.
Ventajas:
- Velocidad de corte rápida con un rendimiento muy alto; ideal para la producción en serie.
- Gran capacidad de corte adecuada para tubos de diversos diámetros y grosores de pared.
- El coste del equipo es inferior al de los sistemas láser.
Desventajas:
- Una tensión mecánica elevada puede provocar capas de microfisuras y astillado a lo largo del borde; después es necesario pulir.
- Genera polvo abrasivo, que requiere sistemas de captación de polvo y refrigeración (normalmente por agua).
- Las muelas se desgastan y hay que sustituirlas.
Corte con hilo de diamante (para formas especiales y piezas de gran valor)
Principio:
Un hilo de acero recíproco incrustado con partículas de diamante funciona como una "sierra de hilo" para triturar el material de cuarzo.
Ventajas:
- Tensión de corte muy baja; mejor calidad de corte y menor astillado en comparación con las muelas abrasivas.
- Puede cortar piezas irregulares o de formas especiales.
- El corte estrecho reduce la pérdida de material, ideal para materiales costosos.
Desventajas:
- Mayores costes de equipamiento y funcionamiento.
- Menor velocidad de corte en comparación con los discos de diamante.
¿Cómo elegir el método de corte adecuado?
- Uso en laboratorio, lotes pequeños, tubos de gran diámetro:
Se prefiere el método de choque térmico por llama, de bajo coste y flexible. - Campos de alta precisión (semiconductores, fibra óptica, etc.):
Corte por láser o corte con hilo de diamante para garantizar la mejor calidad de corte con el mínimo esfuerzo. - Producción industrial en serie:
Corte con muela de diamante: mayor eficacia y mejor rentabilidad, seguido del pulido. - Componentes de cuarzo de forma especial o muy caros:
Considere el corte con hilo de diamante para minimizar la pérdida de material.
Independientemente del método de corte utilizado, los bordes de los tubos de cuarzo después del corte son extremadamente afilados y pueden contener microfisuras. Por ello, el pulido a la llama o el esmerilado mecánico es un paso esencial del postprocesado para garantizar la seguridad y el rendimiento.
Cómo soldar tubos de cuarzo (Parte 4 de 11)
La soldadura de tubos de cuarzo es un proceso muy técnico que suele realizarse en un torno especializado en vidrio de cuarzo o manualmente por un técnico experimentado en un banco de lampworking. Su principio básico consiste en calentar el cuarzo localmente hasta fundirlo y, a continuación, fusionar las piezas.
A continuación se detallan los pasos, métodos y precauciones fundamentales para soldar tubos de cuarzo.
Principio básico
El vidrio de cuarzo tiene un punto de reblandecimiento muy elevado (alrededor de 1660°C). Se necesita una llama de hidrógeno-oxígeno (Hydrogen-Oxygen Flame) o de oxiacetileno (Oxyacetylene Flame) para alcanzar temperaturas suficientemente altas (superiores a 2000°C) para fundirlo localmente.
La llama de hidrógeno-oxígeno es más limpia y no introduce contaminación por carbono, por lo que es el método preferido.
Principales métodos de soldadura
1. Soldadura manual (para piezas pequeñas, reparaciones, uniones sencillas)
Equipamiento:
Banco de trabajo con lámpara de hidrógeno-oxígeno, soplete de mano específico para vidrio de cuarzo, gafas protectoras (deben llevarse gafas azul cobalto de alta graduación para evitar que la luz intensa y la radiación ultravioleta de alta intensidad dañen los ojos y la piel).
Proceso:
El técnico sujeta el soplete y el tubo de cuarzo y, basándose en la experiencia y la observación, calienta la zona de soldadura hasta que se funde y, a continuación, los une y fusiona. Este método depende en gran medida de la habilidad del técnico.
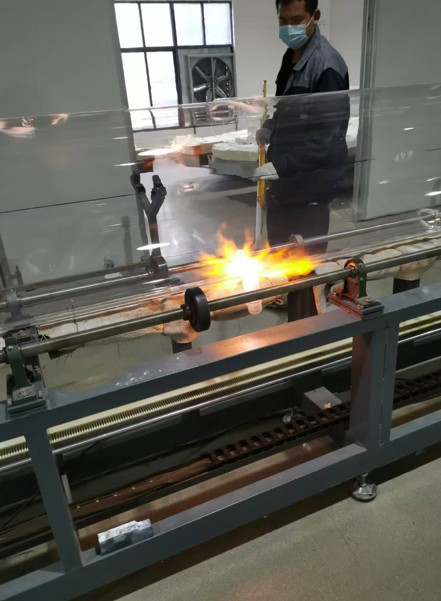
2. Soldadura con torno de vidrio (para alta precisión, uniones largas y soldaduras complejas)
Equipamiento:
Un torno especializado en vidrio de cuarzo. El cabezal y el contrapunto pueden girar de forma sincronizada para sujetar las piezas de cuarzo, mientras que el bastidor del quemador sustituye al portaherramientas para el movimiento.
Proceso:
Las dos secciones de tubo de cuarzo se sujetan por separado en el cabezal y el contrapunto, se ajustan a la alineación concéntrica y se giran. Una llama de hidrógeno-oxígeno calienta uniformemente la zona de unión. Una vez fundidos ambos bordes, el contrapunto aplica presión hacia delante para fusionarlos.
Pasos detallados de la soldadura (utilizando como ejemplo un torno de vidrio de cuarzo)
Preparación y protección
Limpieza:
Limpiar a fondo todas tubo de cuarzo componentes (por ejemplo, limpieza ultrasónica con acetona o alcohol, luego enjuagar con agua ultrapura y secar). Cualquier contaminación se carbonizará o producirá burbujas a alta temperatura.
Comprobación del equipo:
Inspeccione el generador de hidrógeno-oxígeno (o las bombonas de gas), el torno de vidrio y el quemador para asegurarse de que funcionan correctamente.
Protección personal:
Utilice gafas de protección de alta calidad (preferiblemente lentes azul cobalto para filtrar eficazmente la luz amarilla del sodio y la radiación UV), guantes resistentes al calor y ropa de protección.
Sujeción y alineación
Sujete los dos tubos de cuarzo por separado en los mandriles del cabezal y del contrapunto.
Punto clave:
Gire el torno lentamente y utilice un reloj comparador o una inspección visual para ajustar cuidadosamente la alineación, asegurándose de que los ejes de los dos tubos estén perfectamente concéntricos.
Este es el primer paso y el más crítico; una mala alineación provocará juntas inclinadas y concentración de tensiones.
Precalentamiento
Inicie la rotación del torno (normalmente 20-60 RPM) para calentar el cuarzo uniformemente.
Comenzar con una llama más grande a mayor distancia para precalentar ampliamente la región de soldadura, evitando el agrietamiento por choque térmico causado por una alta temperatura localizada repentina.
Fusión y unión
Enfoque la llama gradualmente en el borde de la junta y caliéntelo hasta que alcance un estado fundido gelatinoso de color blanco amarillento brillante (alrededor de 1900°C).
Cuando ambos bordes estén completamente fundidos, haga avanzar lentamente el contrapunto para que las caras fundidas se encuentren y presione ligeramente para unirlas. La presión debe ser suave y uniforme.
Dar forma y alisar
Continúe calentando la zona soldada. La tensión superficial ayudará a que el vidrio fluya y se alise. En caso necesario, puede utilizarse una varilla de grafito o de cuarzo para dar una ligera forma.
Asegúrese de que el espesor de la soldadura es uniforme, sin depresiones ni protuberancias.
Recocido (¡Crítico!)
¿Por qué?
Los grandes gradientes de temperatura durante la soldadura introducen inevitablemente tensiones internas. Las zonas con tensiones concentradas se vuelven muy frágiles y pueden agrietarse espontáneamente durante el enfriamiento o el uso futuro.
¿Cómo?
Recocido activo:
Después de soldar, aumentar y retirar inmediatamente la llama para calentar amplia y uniformemente la soldadura y la región circundante. A continuación, retire lentamente la llama, permitiendo un enfriamiento gradual.
Como alternativa, utilice una llama de recocido más pequeña (más suave y a menor temperatura) en la zona de soldadura durante un tiempo antes de retirarla lentamente.
Recocido en horno:
Para piezas de gran valor o de alta precisión, coloque la pieza soldada en un horno de recocido programable inmediatamente después de soldar. Siga un ciclo estricto de calentamiento-mantenimiento-enfriamiento para eliminar completamente las tensiones.
Refrigeración e inspección
Enfriar a temperatura ambiente en un entorno sin viento ni polvo.
Utilice un visor de tensiones de luz polarizada para inspeccionar la soldadura y las zonas circundantes.
Si aparecen franjas coloreadas, la tensión residual persiste y es necesario volver a recocido.
Principales precauciones y problemas comunes
Burbujas:
Causado por impurezas, humedad o sobrecalentamiento. Asegúrese de una limpieza perfecta y evite las temperaturas excesivas.
Cristalización (desvitrificación):
El vidrio de cuarzo puede precipitar cristales de cristobalita durante el calentamiento a alta temperatura, volviéndose blanco opaco y quebradizo.
Solución: Utilizar una llama suficientemente caliente pero "más dura" (más concentrada) para completar la soldadura rápidamente, evitando un calentamiento prolongado.
Operar bajo protección de gas inerte también ayuda a reducir la desvitrificación.
Agrietamiento por estrés:
Causado por un enfriamiento rápido o desigual. Es obligatorio un recocido adecuado.
Blindaje de gas:
Para soldaduras de pureza extremadamente alta (por ejemplo, aplicaciones de semiconductores), se sopla argón de alta pureza u otros gases inertes alrededor de la zona de soldadura para evitar la contaminación y reducir la desvitrificación.
Conclusión
La soldadura de tubos de cuarzo es una tecnología que combina arte (la experiencia y el tacto del técnico) con ciencia (comprensión de las propiedades de los materiales, termodinámica y principios de recocido).
Se recomienda encarecidamente a los no profesionales que no intenten este proceso.
Las altas temperaturas, los gases a alta presión, las llamas intensas y los posibles riesgos de explosión pueden ser extremadamente peligrosos. Estos trabajos deben ser realizados por fabricantes de cuarzo o técnicos del vidrio equipados con herramientas profesionales y experiencia.
Métodos de pulido para tubos de cuarzo (5 de 11)
Tubo de cuarzo El pulido es un delicado paso de postprocesado diseñado para conseguir una superficie similar a un espejo, una gran transparencia óptica y la eliminación completa de las microfisuras superficiales. En función de los requisitos de calidad y los escenarios de aplicación, el pulido se divide principalmente en dos categorías: pulido al fuego y pulido mecánico.
A continuación se detallan los métodos de pulido de los tubos de cuarzo.
Pulido a fuego
Este es el método más utilizado y eficaz para pulir los extremos de los tubos de cuarzo.
Principio
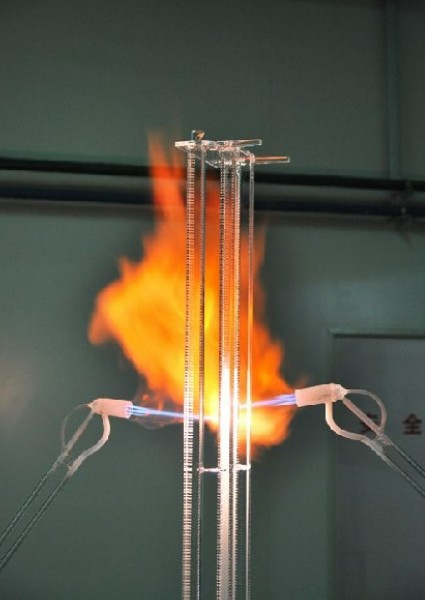
Utilizando una llama de oxihidrógeno a alta temperatura para fundir instantáneamente una capa extremadamente fina de la superficie de cuarzo (alrededor de 1800°C). La tensión superficial alisa el vidrio de cuarzo fundido, eliminando todas las marcas de corte y microfisuras. Tras el enfriamiento, se obtiene una superficie lisa.
Proceso
- Gire lentamente el tubo de cuarzo cortado.
- Apunte la punta de la llama de oxihidrógeno (la parte más caliente y concentrada) hacia el borde que requiere pulido.
- Calentar uniformemente hasta que el extremo del tubo se vuelva translúcido, liso y muestre un aspecto "derretido".
- Retire rápidamente la llama y permita un enfriamiento lento natural (o realice un recocido activo) para evitar nuevas tensiones térmicas.
Ventajas
- Excelentes resultados: produce superficies lisas casi perfectas con calidad óptica.
- Alta eficacia: el proceso es muy rápido y suele durar entre unos segundos y un minuto.
- Bordes reforzados: elimina las microfisuras y aumenta la resistencia mecánica, reduciendo el astillado.
Desventajas
- Posible introducción de tensiones: un calentamiento o enfriamiento desigual puede crear tensiones térmicas, lo que requiere una operación cuidadosa o un recocido posterior.
- Posible cambio dimensional: una exposición excesiva a la llama puede provocar una ligera contracción o deformación.
- Requiere equipos caros: se necesitan generadores de oxihidrógeno o bombonas de gas a alta presión.
Principales aplicaciones
Se utiliza para casi todos los extremos de tubos de cuarzo después del corte; es un paso de procesamiento estándar.
Pulido mecánico
El pulido mecánico se utiliza cuando es necesario pulir toda la superficie exterior o interior del tubo de cuarzo o cuando se requiere una precisión dimensional extremadamente alta (ya que el pulido a fuego puede provocar deformaciones).
Se trata de un proceso gradual de varios pasos en el que se utilizan abrasivos cada vez más finos para eliminar progresivamente el material de la superficie hasta que no queden arañazos visibles.
Proceso de pulido (paso a paso)
1. Desbaste (rectificado)
Propósito: Eliminar grandes defectos de corte y zonas irregulares; dar forma a la pieza.
Método: Utilizar discos diamantados o muelas de carburo de silicio de grano grueso (#200-#400).
Nota: Requiere abundante agua de refrigeración (normalmente agua ultrapura) para reducir el calor y eliminar los residuos.
2. Rectificado fino (lapeado)
Propósito: Elimina los arañazos profundos dejados por el amolado basto y prepara la superficie para el pulido final.
Método: Utilizar compuestos de diamante más finos (grano #800-#1500) o polvos de carburo de silicio en platos de lapeado de hierro fundido o estaño.
3. Pulido (abrillantado)
Propósito: Conseguir la superficie óptica final y eliminar todas las microrrayaduras.
Método:
- Almohadillas de pulido: Utilice materiales blandos como almohadillas de brea, almohadillas de poliuretano o almohadillas de fieltro.
- Agentes pulidores: Compuestos o suspensiones de pulido extremadamente finos, normalmente óxido de cerio (CeO₂) u óxido de circonio (ZrO₂). Los sprays de diamante (0,5-1 µm) se utilizan para los requisitos más exigentes.
- Proceso: Aplicar agente pulidor sobre una almohadilla pulidora giratoria, ejercer una ligera presión y pulir. Se requiere líquido refrigerante durante todo el proceso.
4. Limpieza
Propósito: Eliminar completamente todos los residuos y partículas de compuesto de pulido.
Método: Se requiere una limpieza ultrasónica estricta, normalmente con disolventes de gran pureza (como isopropanol) y agua ultrapura para garantizar una superficie perfectamente limpia.
Método especial: Pulido químico
Principio
Los grabadores químicos (normalmente ácido fluorhídrico (HF) o HF mezclado con otros ácidos) disuelven selectivamente las zonas elevadas de la superficie del vidrio de cuarzo, lo que da como resultado una superficie más lisa.
Ventajas
- Sin tensión mecánica
- Adecuado para formas complejas
- Buena uniformidad general
Desventajas
- Extremadamente peligroso: el HF es altamente tóxico y corrosivo; debe utilizarse con campanas extractoras especiales y protección estricta.
- Difícil control de la contaminación: el ácido residual debe tratarse.
- Velocidad difícil de controlar: la velocidad de pulido y la uniformidad varían con la temperatura, la concentración y la agitación.
Aplicaciones
Se utiliza principalmente en investigaciones especiales de laboratorio o microfabricación, no es un método de pulido estándar para tubos de cuarzo.
¿Cómo elegir?
- Para la mayoría de las aplicaciones (recipientes de laboratorio, tubos fotovoltaicos, tubos de lámparas):
El pulido a fuego después del corte cumple plenamente los requisitos. Es el método más económico y el más utilizado. - Para aplicaciones de ultraprecisión (soportes de obleas semiconductoras, lentes ópticas, cavidades láser):
El pulido mecánico es necesario para conseguir unas dimensiones precisas y una superficie perfecta. A veces se añade después un ligero pulido al fuego para eliminar los daños subsuperficiales. - Cuando tanto las paredes interiores como las exteriores requieren un pulido completo:
Sólo puede utilizarse el pulido mecánico o el pulido químico.
Conclusión
El pulido al fuego es el proceso "estándar" en la fabricación de tubos de cuarzo, mientras que el pulido mecánico es el proceso "personalizado de alta gama" para productos de primera calidad. A menos que existan requisitos especiales, el pulido al fuego es suficiente. Sea cual sea el método, la limpieza a fondo y la inspección de tensión son pasos de seguimiento esenciales.
Métodos para curvar tubos de cuarzo (6 de 11)
El curvado de tubos de cuarzo es una técnica de tratamiento del vidrio extremadamente compleja que requiere una gran experiencia y un control preciso. El principio básico consiste en calentar localmente el vidrio de cuarzo hasta ablandarlo y dejar que se doble de forma natural por gravedad o con una ligera fuerza externa.
A continuación se detallan los métodos, pasos y puntos clave para curvar tubos de cuarzo.
Principio básico
El vidrio de cuarzo no tiene un punto de fusión fijo, pero cuando se calienta por encima de su punto de reblandecimiento (~1660°C), pasa gradualmente de un sólido rígido a un estado viscoso, plástico, similar al jarabe. En este estado, el tubo puede doblarse.
La clave del éxito del curvado reside en un calentamiento uniforme y un funcionamiento a la temperatura correcta.
Equipo y materiales necesarios
Fuente de calor
Es obligatorio disponer de una llama capaz de alcanzar temperaturas extremadamente altas. Una llama de hidrógeno-oxígeno (llama H₂/O₂) es la única opción adecuada porque es limpia (sin contaminación por carbono), extremadamente caliente (más de 2000 °C) y concentrada.
Banco para trabajar la lámpara o torno para vidrio
Proporciona una plataforma de trabajo estable y giratoria.
Abrazaderas y soportes
Se utilizan barras de grafito, barras de cuarzo u otras herramientas de alta temperatura para ayudar a dar forma y soporte, evitando el colapso del tubo.
Equipos de protección
Gafas de protección azul cobalto con gran capacidad de sombreado para proteger de la luz intensa y la radiación UV nociva, así como guantes para altas temperaturas y ropa de protección.
Pasos detallados del plegado (método manual de Lampworking)
Preparación
Limpieza
Asegúrese de que el área del tubo de cuarzo a doblar esté absolutamente limpio y libre de grasa o polvo.
Marcado
Utilice un rotulador resistente al calor para marcar el lugar donde es necesario doblar.
Precalentamiento
Encienda la llama de hidrógeno-oxígeno y utilice una llama más suave y ancha para precalentar la zona de curvado, a fin de evitar el agrietamiento causado por un repentino pico de temperatura durante el calentamiento localizado.
Calentamiento y rotación
Coloque la sección del tubo de cuarzo que debe doblarse por encima de la llama.
Punto clave: La rotación continua y uniforme del tubo es esencial.
Este es el paso más crítico. La rotación garantiza un calentamiento perfectamente uniforme alrededor de la pared del tubo. Si sólo se calienta un lado, se creará una enorme tensión en el lado opuesto, lo que provocará grietas o arrugas durante el doblado.
Ajuste la llama a una "llama dura" aguda y de alta temperatura y concentre el calentamiento en la posición marcada.
Observación y juicio sobre el control térmico
Seguir calentando y girando hasta que la sección calentada se ablande.
Criterios de evaluación:
El vidrio se volverá ligeramente "pegajoso", aparecerá de color blanco amarillento y brillante en la llama, y puede mostrar un ligero hundimiento por su propio peso.
En este momento, la temperatura es de aproximadamente 1800-1900°C.
Plegado y conformado
Cuando el tubo de cuarzo alcance el estado de reblandecimiento adecuado, retírelo de la llama.
Flexión natural por gravedad
Este es el mejor método. Basta con dejar de girar y permitir que el extremo no apoyado se doble de forma natural debido a su propio peso. Esto garantiza la curvatura más uniforme.
Aplicar una ligera fuerza externa
Si se requiere una curvatura más pronunciada o un ángulo específico, utilice la mano (con guantes de alta temperatura) o herramientas de grafito para aplicar una fuerza extremadamente suave y lenta para guiar la curvatura.
Nota:
Toda la acción de doblado debe ser decisiva, suave y completada en un solo movimiento. Evite vacilaciones o ajustes repetidos.
Recocido (¡absolutamente necesario!)
¿Por qué?
Los grandes gradientes de temperatura durante la flexión introducen una inmensa tensión interna.
Sin el alivio de la tensión, la sección doblada se vuelve extremadamente frágil y puede agrietarse instantáneamente durante el enfriamiento o el uso.
¿Cómo hacerlo?
Recocido activo
Tras el doblado, utilice inmediatamente una llama más ancha y suave (a una temperatura ligeramente inferior) para calentar a fondo y uniformemente la zona doblada y sus alrededores ("empapado de llama").
A continuación, aleje la llama muy lentamente y deje que la pieza se enfríe de forma natural en un entorno sin viento. A veces es necesario un pequeño horno de recocido (horno aislado) para garantizar un enfriamiento ultralento.
El mejor método:
Para componentes de alta precisión, coloque el tubo en un horno de recocido controlado por programa para obtener un recocido preciso.
Refrigeración e inspección
Tras enfriarse completamente a temperatura ambiente, inspeccione la zona doblada utilizando un visor de tensiones de luz polarizada.
Si aparecen franjas coloreadas, la tensión residual sigue presente y es necesario volver a recocido.
Principales retos y problemas comunes
Arrugas/colapso
Un calentamiento excesivo, desigual o demasiado rápido puede hacer que la pared interior se arrugue o que todo el tubo se hunda.
Soluciones:
- Utiliza un mandril: Inserte una varilla de cuarzo macizo o una varilla de grafito como soporte interno.
- Introducir gas protector: Llene el tubo con una pequeña cantidad de aire comprimido o gas inerte para mantener la presión interna.
Desvitrificación (cristalización)
Un tiempo o una temperatura de calentamiento excesivos hacen que se formen cristales de cristobalita en la superficie del cuarzo, volviéndolo opaco, blanco y quebradizo.
Soluciones:
- Utilice una llama concentrada a alta temperatura para acortar el tiempo de calentamiento.
- Mezclar una pequeña cantidad de gas inerte (como argón) en la llama ayuda a evitar la desvitrificación.
Ángulos imprecisos
Los principiantes suelen fallar a la hora de juzgar los niveles de suavizado y la amplitud de flexión.
Solución:
Practique mucho para adquirir "tacto manual". Practica inicialmente con tubos de vidrio baratos.
Resumen
El curvado de tubos de cuarzo es una de las técnicas de más alto nivel en el trabajo del vidrio. Combina:
- La ciencia: Comprender la dinámica térmica y las transiciones de fase
- Art: Experiencia práctica, intuición y juicio térmico preciso
- Rigor: Estrictos procedimientos de recocido y control de calidad
Para no profesionales, se recomienda encarecidamente no intentar este proceso.
Los riesgos derivados de las temperaturas extremadamente altas, los gases a presión, las llamas brillantes, el cristal quebradizo y las posibles explosiones son extremadamente elevados.
Este trabajo debe ser realizado por fabricantes de cuarzo profesionales o técnicos del vidrio experimentados equipados con las herramientas adecuadas.
Métodos de recocido de tubos de cuarzo (Parte 7 de 11)
Recocido tubos de cuarzo es un proceso de tratamiento térmico crítico. Su objetivo principal es eliminar la tensión térmica interna, evitando que el tubo se agriete, deforme o experimente una degradación del rendimiento durante su posterior procesamiento o uso.
A continuación se explican detalladamente los métodos, principios y procedimientos de recocido de los tubos de cuarzo.
Principio básico del recocido
Cuando el vidrio de cuarzo se enfría desde un estado fundido a alta temperatura hasta su forma final, las velocidades de enfriamiento interna y externa difieren, lo que provoca tensiones térmicas internas. Estas tensiones se "congelan" en la red de vidrio.
El recocido consiste en recalentar el tubo de cuarzo a una temperatura específica por encima de su punto de deformación y mantenerlo así durante un tiempo, lo que permite que la red de vidrio se relaje ligeramente y libere tensiones internas. A continuación, se enfría lenta y controladamente a través del intervalo de recocido para evitar que se generen nuevas tensiones.
Gama de temperaturas de recocido del vidrio de cuarzo: aproximadamente 1000°C-1200°C.
Esta temperatura está por encima de su punto de deformación (~1010°C) pero muy por debajo de su punto de reblandecimiento (~1660°C).
Flujo del proceso de recocido
Un proceso de recocido completo incluye tres etapas: calentamiento, remojo y enfriamiento lento.
1. Calefacción
Propósito:
Calentar el tubo de cuarzo uniformemente a la temperatura de recocido.
Método:
Utilizar un horno de recocido programado (horno de mufla, horno túnel, etc.).
Tarifa:
La velocidad de calentamiento no debe ser demasiado rápida para evitar choques térmicos que puedan agrietar los tubos de pared delgada o introducir nuevos gradientes de temperatura.
Velocidad de calentamiento típica: 5-10°C/minuto.
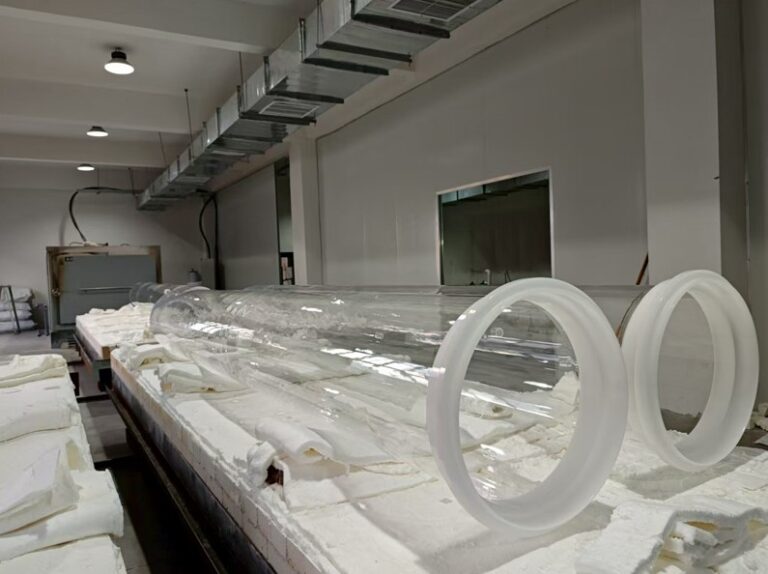
2. En remojo
Propósito:
Para garantizar una temperatura uniforme en todo el tubo de cuarzo y permitir que la tensión interna se relaje completamente a la temperatura de recocido.
Temperatura:
Normalmente se fija en 1000±50°Cdependiendo de la pureza, el grosor de la pared y el tamaño.
Hora:
El tiempo de remojo es crucial y debe ser lo suficientemente largo para una liberación completa del estrés.
El tiempo depende del grosor de la pared y sigue la "ley del cuadrado":
Fórmula empírica:
Tiempo de remojo (minutos) ≈ grosor de la pared (mm)² × coeficiente (normalmente 1,5-2,5)
Ejemplo:
Para un tubo de cuarzo de 5 mm de espesor de pared:
(5² × 2) = 50 minutos mínimo.
Cuanto más grueso es el tubo, el tiempo de remojo aumenta cuadráticamente.
3. Enfriamiento lento
Propósito:
Esta es la fase más crítica. Debe enfriarse lo suficientemente despacio para no generar nuevas tensiones térmicas permanentes.
Método:
Utilice el controlador del horno para seguir estrictamente la curva de enfriamiento programada.
Tarifa:
La velocidad de enfriamiento es inversamente proporcional al cuadrado del espesor de la pared.
- Dentro del intervalo de temperatura de recocido (alrededor de 1200°C-1000°C), la velocidad de enfriamiento debe ser muy lenta: 1-5°C/minuto.
- Una vez que la temperatura desciende por debajo del punto de deformación (~1000°C), la estructura vítrea queda esencialmente fijada, y el enfriamiento puede acelerarse significativamente (por ejemplo, 10-20°C/minuto) hasta que esté a temperatura ambiente.
Equipo de recocido
Horno de recocido de cajas
El equipo más utilizado, adecuado para lotes pequeños y tubos de distintas especificaciones.
Ventajas:
Gran flexibilidad; control de temperatura programable.
Desventajas:
Capacidad limitada por ciclo; menor eficiencia de producción.
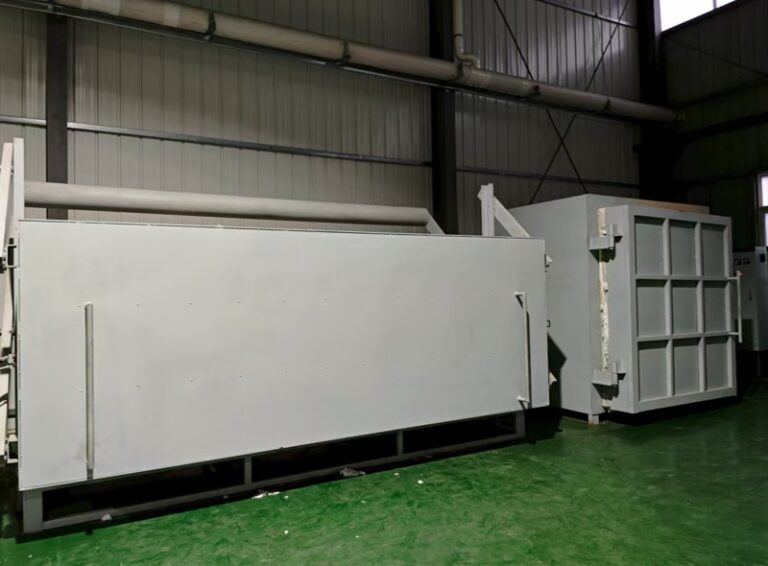
Horno túnel de recocido
Se utiliza para la producción continua a gran escala, como en los procesos continuos de trefilado de tubos.
Los tubos de cuarzo se desplazan lentamente por zonas de calentamiento, inmersión y enfriamiento sobre una cinta transportadora dentro de un largo horno de túnel.
Ventajas:
Alta eficiencia, alto rendimiento, proceso estable.
Desventajas:
Equipo caro; adecuado sólo para especificaciones fijas.
Inspección de calidad: ¿Cómo evaluar los resultados del recocido?
Tras el recocido, es esencial inspeccionar las tensiones. El método más común y sencillo es utilizar un visor de tensión polarizada.
Principio:
El vidrio con tensiones internas presenta birrefringencia (doble refracción).
Método:
Coloque el tubo de cuarzo en un campo de luz polarizada.
- Si no hay estrés, la vista es uniforme.
- Si se estresa, aparecen franjas de color (colores de interferencia).
Interpretación:
- Sin estrés o con poco estrés: gris uniforme o amarillo claro.
- Alto estrés: azul brillante, verde, rojo, etc.
Cuanto más densas y vivas sean las franjas, mayor será la tensión residual.
La distribución y el color de estas franjas pueden incluso indicar si la tensión es de compresión o de tracción.
Conclusión
El recocido de tubos de cuarzo no es un simple proceso de "calentar y enfriar", sino un procedimiento científicamente controlado que requiere una gestión precisa de la temperatura y el tiempo.
Un recocido incorrecto, como un enfriamiento demasiado rápido, puede ser peor que la ausencia total de recocido, ya que puede introducir mayores tensiones. En las aplicaciones de alto rendimiento, el recocido es un paso esencial para garantizar la vida útil y la fiabilidad de los tubos de cuarzo.
Métodos de limpieza de los tubos de cuarzo (8 de 11)
Limpieza tubos de cuarzo es un proceso crítico y muy exigente, especialmente en campos como los semiconductores, la energía fotovoltaica y la fabricación de fibra óptica.
El objetivo de la limpieza es eliminar completamente todos los contaminantes acumulados durante el proceso, incluidas las sustancias orgánicas (aceite, grasa, polvo), los iones metálicos y las partículas.
La selección de los métodos de limpieza depende del nivel de contaminación inicial y de la pureza requerida para la aplicación final.
A continuación se muestra un flujo de trabajo de limpieza estándar y eficaz, que suele utilizarse de forma combinada.
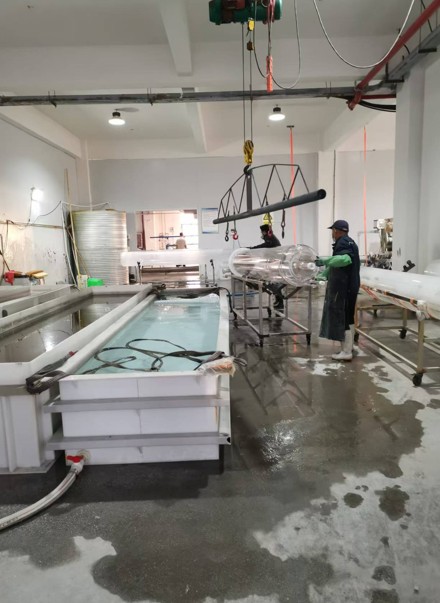
Principios básicos de limpieza
Limpieza graduada:
Empiece por la limpieza gruesa y pase a la fina: elimine primero las partículas grandes y, a continuación, los contaminantes iónicos y moleculares.
Compatibilidad:
Todos los productos de limpieza deben ser compatibles con el cuarzo (SiO₂) y no deben corroerlo ni dañarlo.
Alta pureza:
Todos los productos químicos (ácidos, disolventes) y el agua ultrapura deben ser de grado electrónico o superior para evitar contaminaciones secundarias.
Proceso de limpieza estándar (para aplicaciones de alta pureza)
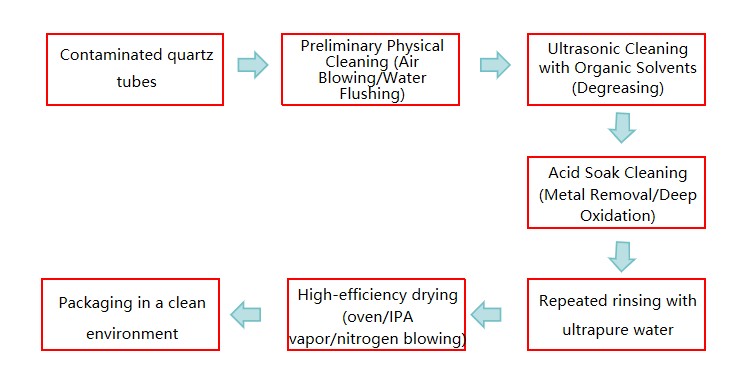
El siguiente es un proceso típico de limpieza en varios pasos diseñado para aplicaciones de gama alta y que suele realizarse secuencialmente.
1. Limpieza física preliminar
Propósito:
Eliminar el polvo y las partículas adheridas de gran tamaño.
Método:
Utilice nitrógeno de alta pureza o aire seco para eliminar los contaminantes sueltos.
En caso de partículas persistentes, aclarar con agua ultrapura.
Nota:
Evite utilizar cualquier herramienta metálica para raspar las superficies, ya que podría causar arañazos e introducir contaminación metálica.
2. Limpieza con disolventes orgánicos (desengrasado)
Propósito:
Disuelve y elimina contaminantes orgánicos como grasa, huellas dactilares y restos de resina.
Disolventes comunes:
- Acetona
- Alcohol isopropílico (IPA)
- Etanol
Método:
Se suele utilizar la limpieza por ultrasonidos. La cavitación ultrasónica ayuda a eliminar los contaminantes de las grietas de la superficie.
Duración típica de la limpieza: 15-30 minutos.
Nota:
Deben utilizarse disolventes de gran pureza. Tras la limpieza, todos los residuos de disolvente deben enjuagarse a fondo.
3. Limpieza en baño ácido (paso central)
Propósito:
Este es el paso más crucial para eliminar iones metálicos, metales alcalinos y contaminantes inorgánicos.
El cuarzo tiene una excelente resistencia a los ácidos (excepto al ácido fluorhídrico), por lo que es muy adecuado para la limpieza con ácidos.
Ácidos comunes y formulaciones ("Solución Piraña" es el método clave):
Solución Piraña
Fórmula:
Ácido sulfúrico concentrado (H₂SO₄) : peróxido de hidrógeno concentrado (H₂O₂) = 3:1 o 4:1
Nota Crítica de Seguridad:
El peróxido de hidrógeno debe añadirse siempre lentamente al ácido sulfúrico, nunca a la inversa, para evitar reacciones violentas o explosiones.
Función:
Poder oxidante extremadamente fuerte que elimina casi todos los residuos orgánicos y algunos contaminantes metálicos.
Se considera el "patrón oro" para la limpieza del cuarzo.
Solución diluida de ácido fluorhídrico (HF)
Concentración:
Normalmente <5%.
Función:
Graba ligeramente y elimina una capa superficial muy fina de cuarzo (unas pocas micras), eliminando los contaminantes adheridos a esa capa (grabado de sacrificio).
Advertencia:
El HF es extremadamente tóxico y corrosivo.
Sólo profesionales formados deben utilizarlo dentro de campanas de extracción especializadas.
Ataca agresivamente el vidrio y la piel humana.
Remojo en ácido clorhídrico (HCl) diluido o ácido nítrico (HNO₃)
Se utiliza principalmente para eliminar iones metálicos, especialmente iones de hierro.
Método:
Los tubos de cuarzo se sumergen en tanques de limpieza de PTFE o cuarzo de gran pureza.
Puede utilizarse calefacción (la solución de piraña a 60-80°C mejora la eficacia), y la asistencia ultrasónica es opcional.
La duración del remojo varía entre varios minutos y decenas de minutos.
4. Enjuague con agua ultrapura
Propósito:
Elimine completamente todos los residuos de productos químicos de limpieza.
Método:
Enjuague y remoje repetidamente en agua ultrapura (resistividad >18 MΩ-cm).
Normalmente se utiliza el aclarado por rebosamiento, que permite que el agua que fluye elimine continuamente los contaminantes hasta que el agua de aclarado adquiere un pH neutro y cumple los requisitos de resistividad.
Nota:
Este paso debe realizarse en una sala blanca de clase 100 o superior para evitar la contaminación por partículas en suspensión en el aire.
5. Secado
Propósito:
Elimina la humedad y evita los residuos de marcas de agua.
Métodos:
- Secado al horno:
Introducir en un horno limpio a 100-150°C. - Secado por vapor de IPA:
Suspender el tubo de cuarzo por encima del vapor de IPA.
El IPA se condensa en la superficie, arrastra la humedad y luego se evapora, dejando una superficie completamente seca. - Secado con nitrógeno de alta pureza:
Soplar con nitrógeno filtrado de alta pureza.
Notas importantes
- La seguridad ante todo:
Al utilizar solución piraña y HF, los operarios deben llevar trajes resistentes a los ácidos, pantallas faciales y guantes dobles resistentes a los ácidos, y realizar todas las operaciones dentro de campanas de extracción adecuadas. - Materiales del contenedor:
La limpieza con ácido debe realizarse en recipientes de platino (Pt), PTFE, cuarzo o PVC de gran pureza para evitar la contaminación.
No deben utilizarse recipientes de metal ni de vidrio. - Medio ambiente limpio:
Los pasos finales de limpieza y secado deben realizarse en una sala limpia para evitar la recontaminación por partículas en suspensión en el aire. - Requisito de calidad del agua:
En el aclarado final debe utilizarse agua ultrapura con una resistividad de 18,2 MΩ-cm.
Para los tubos de cuarzo de laboratorio en general, puede no ser necesario el flujo de trabajo completo de alta pureza.
Sin embargo, solución de piraña o remojo en ácido diluido + aclarado con agua ultrapura + secado sigue siendo un método eficaz para garantizar la limpieza.
Métodos de envasado para tubos de cuarzo (9 de 11)
El embalaje de los tubos de cuarzo es un proceso extremadamente importante que determina directamente si el producto puede llegar sano y salvo durante el transporte. Debido a la gran dureza, fragilidad y propensión al rayado del cuarzo fundido, los principios básicos del embalaje son la absorción de golpes, la protección contra impactos, la prevención de arañazos en la superficie y el control de la contaminación.
A continuación se presentan los métodos de envasado estándar diseñados para tubos de cuarzo con distintos requisitos de calidad.
Principios básicos de envasado
Aislamiento y amortiguación
Asegúrese de que el tubo de cuarzo no entre en contacto directo con ningún recipiente de embalaje duro (caja de madera o cartón). Todos los huecos deben rellenarse con materiales de amortiguación blandos.
Protección de superficies
La superficie del tubo de cuarzo -especialmente las superficies muy pulidas- debe envolverse con materiales suaves para evitar arañazos.
Fijación y resistencia a los golpes
En el interior del embalaje, el producto debe estar firmemente fijado sin posibilidad de movimiento o sacudida. La caja exterior debe soportar la presión del apilamiento y los posibles impactos de caídas.
Control de la limpieza
Para aplicaciones de gama alta (como semiconductores y óptica), el envasado debe realizarse en un entorno limpio utilizando materiales con baja emisión de gases y libres de polvo.
Procedimiento y materiales de embalaje estándar (de dentro a fuera)
Paso 1: Limpieza y envoltura inicial (el paso más crítico)
Operación: En un entorno limpio, sople el tubo de cuarzo con nitrógeno de gran pureza para garantizar una superficie libre de polvo.
Materiales: Película de plástico o bolsas antiestáticas.
Método: Envuelva inmediatamente los tubos de cuarzo limpios e inspeccionados con una película de plástico (como la película de PE) o bolsas antiestáticas (para componentes de grado semiconductor). Esto evita la contaminación por sudor, polvo y humedad durante la manipulación posterior.
Paso 2: Protección de la superficie (capa central para evitar arañazos)
Operación: Envuelva una capa de material amortiguador suave fuera de la película.
Materiales preferidos:
- Plástico de burbujas: el más común y rentable. Asegúrate de que las burbujas queden hacia dentro para evitar que la capa exterior de plástico raye la superficie de cuarzo.
- Espuma EPE: espuma de célula cerrada con amortiguación superior, resistencia a los golpes y protección contra la humedad.
- Esponja o espuma blanda: se utiliza para artículos de gran valor que requieren una protección superior.
Método: Envuelva firmemente durante al menos dos capas completas para asegurar una cobertura completa. Fíjela con cinta adhesiva, pero nunca la aplique directamente sobre el tubo de cuarzo.
Paso 3: Refuerzo y fijación (capa central de protección contra golpes)
Operación: Coloque el tubo de cuarzo envuelto en una caja de embalaje interior y rellene todos los huecos con materiales de amortiguación.
Materiales:
- Cartón ondulado: fabricado en cajas interiores hexagonales o cilíndricas ligeramente más largas que el tubo, que proporcionan un soporte estructural.
- Materiales de relleno: papel triturado, partículas de espuma, soportes de espuma moldeada.
Evite absolutamente materiales como la paja o las virutas de madera que desprenden residuos o absorben humedad.
Método: Coloque el tubo en la caja interior y llene bien todos los lados para que no se mueva en el interior.
Paso 4: Embalaje exterior y encajado (capa central para protección contra impactos)
Operación: Coloque la caja interior en una caja exterior resistente o en un cajón de madera.
Materiales:
- Cajas de cartón ondulado reforzado de doble capa (o cinco capas): adecuadas para tamaños comunes y tubos de cuarzo más cortos.
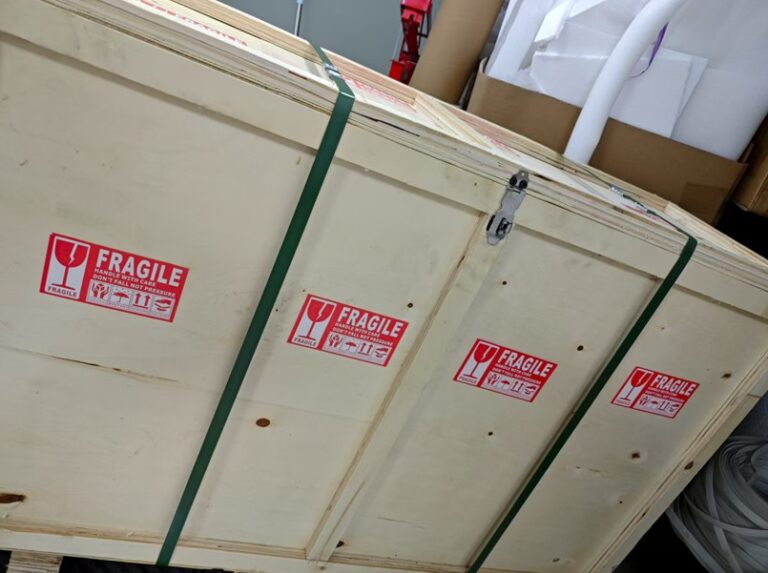
- Caja de madera: Para tubos de cuarzo extralargos (por ejemplo, >1,5 metros), artículos pesados o productos de muy alto valor, debe utilizarse una caja de madera. La estructura de madera es resistente y ofrece el mejor soporte y protección.
Método:
- Coloque una capa de amortiguación gruesa (tablero de EPE o lámina de espuma) en la parte inferior.
- Introduzca la caja interior asegurándose de que queda un espacio entre ella y la caja.
- Rellene bien todos los huecos con bloques de espuma o tiras de EPE.
La norma es: al sacudir la caja, no debe oírse ningún movimiento interno. - Añade una capa de acolchado superior y sella la caja.
Etapa 5: Protección exterior y etiquetado
Operación: Selle la caja y coloque etiquetas externas.
Materiales: Flejes (para cajas de madera o cargas pesadas), etiquetas de advertencia.
Método:
- Refuerce la caja con correas de embalaje.
- Coloque claramente las siguientes etiquetas externas:
- Frágil (símbolo de cristal)
- Este lado hacia arriba (símbolo de flecha)
- Manténgase seco (símbolo del paraguas)
- Manipular con cuidado
- Incluya los detalles del artículo, la cantidad y el peso en la superficie de la caja.
Casos especiales y tramitación
En resumen, el coste de embalaje de los tubos de cuarzo es una parte indispensable de su coste total. El gasto de un embalaje adecuado es muy inferior a las pérdidas causadas por daños durante el transporte debidos a un embalaje deficiente. Un fabricante profesional de tubos de cuarzo seguirá siempre unos procedimientos de embalaje estrictos y meticulosos.
Métodos de producción de tubos de cuarzo de gran diámetro (10 de 11)
Tubos de cuarzo de gran diámetro (normalmente con un diámetro exterior superior a 200 mm e incluso superior a 1 metro) se fabrican mediante procesos muy avanzados y técnicamente exigentes. Estos tubos no pueden fabricarse con los métodos convencionales de estirado continuo. En su lugar, su producción se basa principalmente en las dos técnicas básicas siguientes:
Método de machos 1: Colada centrífuga
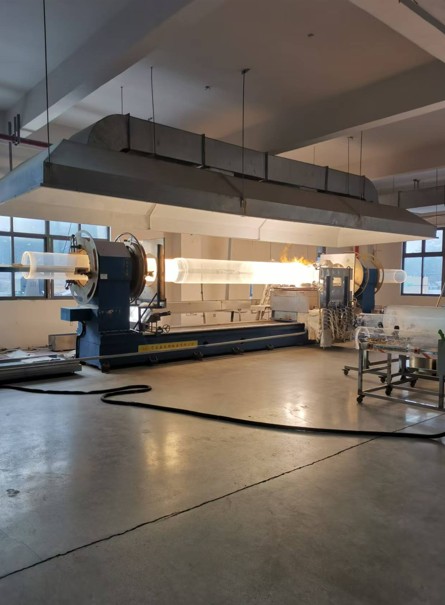
Éste es actualmente el método más corriente y avanzado para producir tubos de cuarzo de gran diámetro y gran formato.
Etapas del proceso
Preparación de la materia prima
La arena de cuarzo natural de gran pureza o los gránulos de vidrio de cuarzo sintético se cargan en un gran molde giratorio de alta temperatura (normalmente de grafito).
Calentamiento y fusión
Bajo una atmósfera de vacío o de gas inerte (como el argón), el molde se calienta por encima de 1800°C mediante inducción electromagnética o calentamiento resistivo, lo que permite que la arena de cuarzo del interior comience a fundirse.
Rotación a alta velocidad
El molde gira rápidamente a lo largo de su eje central. Bajo una fuerte fuerza centrífuga, el vidrio de cuarzo fundido es lanzado uniformemente hacia la pared interior del molde y se adhiere a ella.
Vitrificación y conformación
El sistema mantiene la alta temperatura y la rotación durante un tiempo determinado, lo que garantiza la fusión completa, la eliminación de burbujas y la homogeneización del cuarzo. El resultado es la formación de una capa de vidrio densa y transparente con paredes de grosor uniforme.
Enfriamiento y recocido
La temperatura y la velocidad de rotación se reducen gradualmente mediante un programa controlado de enfriamiento y recocido para eliminar las tensiones internas.
Desmoldeo
Una vez enfriado a temperatura ambiente, se extrae del molde el tubo de cuarzo de gran diámetro.
Tratamiento posterior
Para obtener el producto acabado final, suelen ser necesarios otros pasos, como el corte, el rectificado de los extremos, el pulido a la llama y la limpieza.
Ventajas
- Capaz de producir tamaños extremadamente grandes: Teóricamente limitado sólo por el tamaño del molde y la capacidad del equipo; el único método práctico para producir los tubos de cuarzo de mayor diámetro en la actualidad.
- Espesor de pared uniforme: La fuerza centrífuga da como resultado una excelente consistencia en el grosor de las paredes en todas las direcciones.
- Alto aprovechamiento del material: En comparación con otros métodos, el desperdicio de material es mínimo.
- Alta pureza: El proceso puede llevarse a cabo en una atmósfera cerrada y protectora para evitar la contaminación.
Desventajas
- Coste de equipamiento extremadamente elevado: Las centrifugadoras a gran escala y los hornos de alta temperatura requieren importantes inversiones de capital.
- Largo ciclo de producción: Desde la carga, el calentamiento, el enfriamiento y el desmoldeo, un solo ciclo puede durar decenas de horas, lo que se traduce en una menor eficiencia.
- Longitud limitada: La longitud del tubo es relativamente corta en comparación con su diámetro -a menudo se asemeja a un "crisol de cuarzo" o a un "anillo de cuarzo"-, aunque los avances técnicos pueden permitir longitudes algo mayores.
Método del núcleo 2: Proceso de laminado/soldadura de chapas
Este método se inspira en la metalurgia y es adecuado para producir diámetros extragrandes cuando la longitud del tubo no es especialmente larga.
Etapas del proceso
Preparación de la placa de cuarzo
Las placas de vidrio de cuarzo de alta calidad se fabrican primero mediante métodos de fusión continua, colada o deposición.
Calentamiento y descalcificación
Las planchas cortadas se introducen en un horno y se calientan por encima del punto de reblandecimiento (unos 1650 °C) hasta que se vuelven flexibles.
Laminación y conformado
A alta temperatura, la placa de cuarzo ablandada se coloca en un gran molde cilíndrico. Se aplica presión externa para doblarla en forma de arco y, finalmente, enrollarla hasta darle forma tubular.
Soldadura de la costura
Los bordes contiguos se calientan localmente hasta alcanzar la temperatura de fusión, lo que les permite fusionarse y formar un cordón de soldadura continuo.
Recocido y tratamiento posterior
Se requiere un proceso de recocido preciso para eliminar las tensiones internas, seguido de pasos adicionales como el acabado de las caras frontales.
Ventajas
- Dimensiones muy flexibles: En teoría, el diámetro y la longitud del tubo pueden personalizarse ajustando el tamaño de la placa de cuarzo.
- Puede producir formas especiales: No se limita a tubos redondos; son posibles tubos cuadrados u otras secciones personalizadas.
Desventajas
- Presencia de un cordón de soldadura: La costura es un punto débil estructural. Sus propiedades físicas (como la dilatación térmica y la resistencia mecánica) y sus características ópticas pueden diferir ligeramente del material de base, lo que puede resultar inaceptable para determinadas aplicaciones de gama alta.
- Tratamiento complejo: Más pasos y puntos de control, lo que se traduce en un menor rendimiento.
- Calidad de la superficie: Normalmente inferiores a los tubos producidos por colada centrífuga en términos de suavidad y uniformidad.
Conclusión
Para la fabricación de tubos de cuarzo de gran diámetro:
- Fundición centrífuga es la tecnología dominante y de gama alta, ideal para las industrias de semiconductores y fotovoltaica que exigen tubos de cuarzo sin defectos, sin soldaduras y muy uniformes.
- Laminación y soldadura sirve como método complementario, adecuado para aplicaciones que son menos sensibles a los cordones de soldadura y ponen mayor énfasis en formas o dimensiones específicas.
Independientemente del método utilizado, tanto las barreras técnicas como los costes de equipamiento y energía son significativamente superiores a los de los tubos de cuarzo de tamaño estándar producidos por estirado continuo. En consecuencia, los tubos de cuarzo de gran diámetro son mucho más caros.
¿Qué método es adecuado para la producción a pequeña escala de tubos de cuarzo? (11 de 11)
Se trata de una cuestión muy práctica. Para la producción a pequeña escala de tubos de cuarzo, el método de trefilado continuo es claramente antieconómico porque requiere una inversión inicial masiva y un periodo de producción largo y estable para diluir el coste.
Los métodos adecuados para la producción de tubos de cuarzo a pequeña escala son principalmente los dos siguientes. Su principal ventaja radica en su gran flexibilidad y en una inversión inicial relativamente baja.
Fusión eléctrica - Método del mandril / Método manual de trefilado de tubos
Es el método más tradicional y también el más flexible, muy adecuado para la producción a nivel de laboratorio, personalizada y en pequeños lotes.
Flujo de procesos
Preparación del material:
La arena de cuarzo de gran pureza o los fragmentos de cristal se introducen en un crisol u horno de alta temperatura.
Fundición:
Bajo vacío o protección de gas inerte, la materia prima se calienta a aproximadamente 2.000°C mediante un calentador de grafito o un arco eléctrico, fundiéndola en vidrio viscoso.
Formación:
El operario introduce un mandril resistente a altas temperaturas (normalmente de grafito o molibdeno) en el vidrio fundido.
El mandril se gira y se levanta para permitir que se adhiera una determinada cantidad de vidrio.
A continuación, el mandril se traslada rápidamente al banco de trabajo, donde se sopla, enrolla y estira manualmente para darle forma de tubo.
Alternativamente, el vidrio fundido puede verterse en un molde prefabricado y enrollarse con un mandril para formar el tubo.
Recocido:
Tras el conformado, el tubo de cuarzo se introduce inmediatamente en un horno de recocido para enfriarlo lentamente y eliminar las tensiones internas.
Ventajas
- Muy alta flexibilidad: capaz de producir especificaciones no convencionales (diámetros no estándar, grosores de pared, tubos con un solo extremo sellado y piezas con formas especiales), logrando realmente la "personalización a la carta".
- Baja inversión inicial: los equipos son mucho más sencillos y baratos que los hornos de trefilado continuo, y consisten principalmente en un horno de alta temperatura y un horno de recocido.
- Ideal para I+D y creación de prototipos: perfecto para el desarrollo de nuevas aplicaciones, ya que permite un diseño rápido y la iteración de procesos.
- Económico para lotes pequeños: la diferencia de coste entre producir una pieza y producir docenas es pequeña, sin moldes caros ni una larga preparación de la máquina.
Desventajas
- Eficacia de producción muy baja: totalmente dependiente de la operación manual; sólo se pueden producir secciones cortas cada vez, sin producción continua.
- Poca consistencia: las dimensiones (diámetro, grosor de pared, concentricidad) dependen en gran medida de la habilidad del operario; pueden producirse variaciones entre lotes o incluso dentro del mismo lote.
- Alto nivel de cualificación: requiere artesanos experimentados; umbral técnico elevado y difícil formación de talentos.
- Coste elevado: el coste por tubo es muy superior al de los tubos producidos por estirado continuo.
Corte y procesamiento profundo (modo de procesamiento de material entrante)
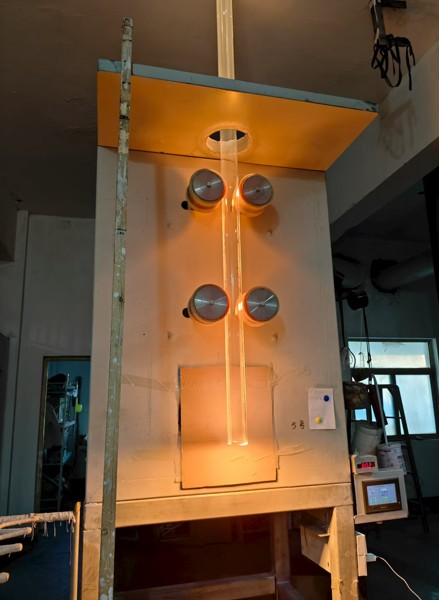
Este es el modelo más común y práctico de "producción a pequeña escala". La empresa no funde ella misma el cuarzo, sino que adquiere tubos de cuarzo semiacabados estándar y los procesa en profundidad para satisfacer los requisitos específicos del cliente.
Flujo de procesos
- Compra de tubos vacíos: Compre tubos de cuarzo estándar de alta calidad producidos por el método de estirado continuo a grandes fabricantes.
- Cortando: Corte preciso según las longitudes especificadas por el cliente.
- Tratamiento térmico:
- Pulido a fuego: Alise los bordes afilados después de cortar.
- Doblando: Utilice la llama de oxihidrógeno para doblar tubos rectos en forma de U, L, etc.
- Soldadura/Sellado: Suelde varias secciones de tubo o selle un extremo.
- Soplado de bridas: Calentar el extremo del tubo y soplar una brida elevada para la conexión.
- Rectificado: Rectifique con precisión los extremos de los tubos para obtener juntas esmeriladas estándar o interfaces personalizadas.
- Limpieza e inspección: Realizar limpiezas de gran pureza y estrictos controles de calidad.
Ventajas
- Alta flexibilidad: puede responder rápidamente a diversas necesidades de personalización no estándar, como formas especiales e interfaces especiales.
- Alta calidad inicial: los tubos vírgenes son producidos por grandes fabricantes con calidad estable, alta pureza y excelente rendimiento.
- Riesgo de inversión mínimo: evita el coste extremadamente elevado de los equipos de fusión y de la energía; la inversión se realiza principalmente en herramientas de trabajo en caliente y de inspección (estaciones de soplete de oxihidrógeno, rectificadoras).
- Rápida respuesta al mercado: no es necesario partir de materias primas; ciclo de producción corto.
Desventajas
- Limitado por las especificaciones de los tubos vírgenes: el tamaño final del producto no puede superar el diámetro y el grosor de pared originales de los tubos vírgenes adquiridos.
- Coste elevado del material: las piezas brutas de cuarzo de gran pureza son caras.
- Necesidad de almacenar muchas especificaciones: debido a las diversas necesidades de los clientes minoristas, deben almacenarse muchos tamaños, mientras que las fábricas de trefilado suelen vender por cajas completas u hornos completos, lo que requiere la compra anticipada de múltiples especificaciones.
Resumen y recomendaciones
Si quiere iniciar un negocio o montar un taller de producción a pequeña escala, el modelo de corte y transformación profunda es la opción más sensata y de menor riesgo. Responde a la mayor demanda del mercado.
Si usted es un investigador o un artista que sólo necesita un número muy reducido de componentes especiales de cuarzo para uso personal o para un proyecto, montar una sencilla estación manual de fusión eléctrica es factible.
Si necesita especificaciones estándar tubos de cuarzoLo mejor es comprar directamente a los grandes fabricantes; la autoproducción no ofrece ninguna ventaja.
Analice los requisitos de su solicitud
Si su aplicación tiene requisitos específicos en cuanto a la estructura de los tubos de cuarzo, las dimensiones o los métodos de procesamiento, las especificaciones estándar no siempre son suficientes.
Puede describir brevemente el caso de uso y las condiciones clave, y podemos revisarlos juntos para evaluar las opciones de material y los enfoques de procesamiento adecuados.
 Spanish
 English
 German
 Russian
 French
 Italian