
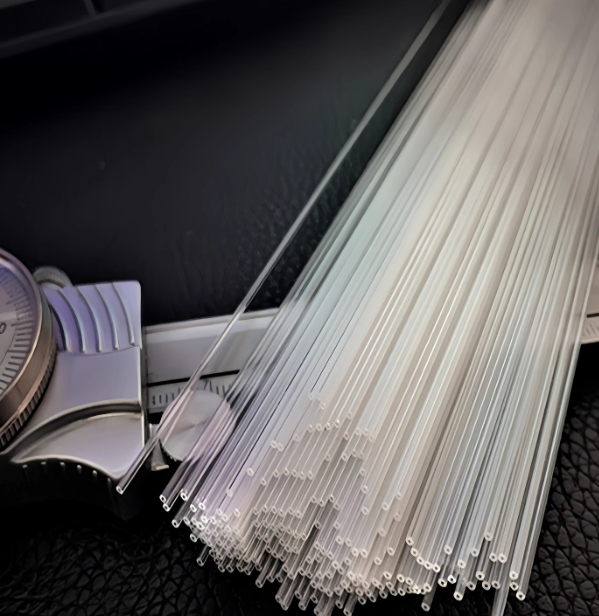
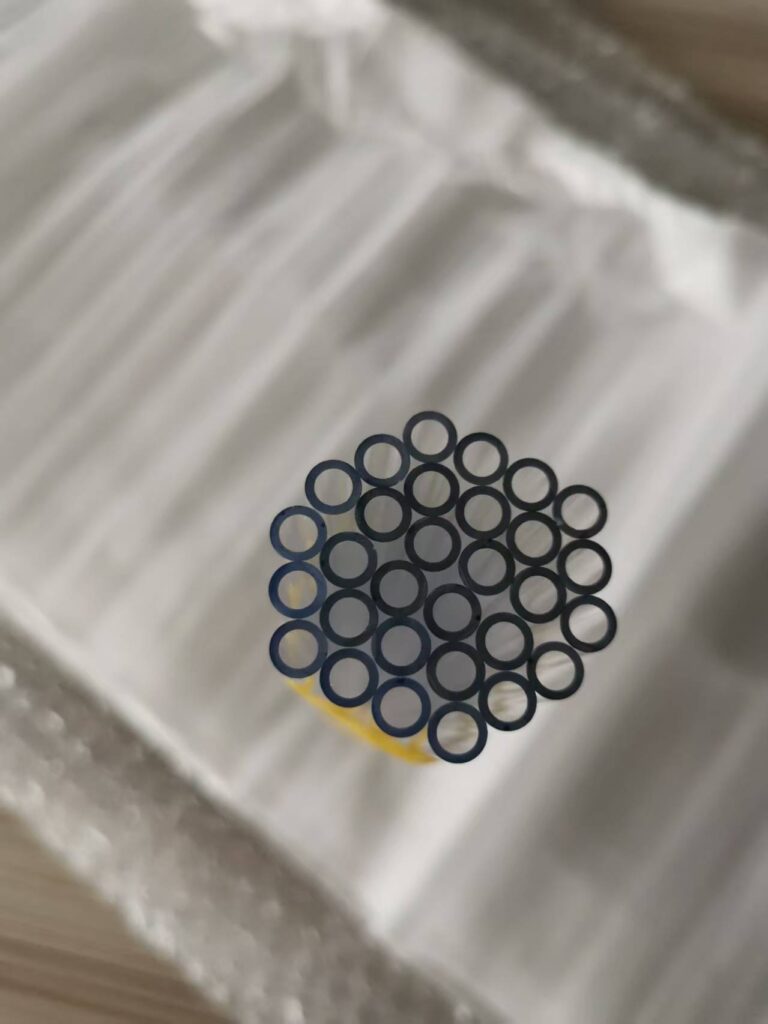
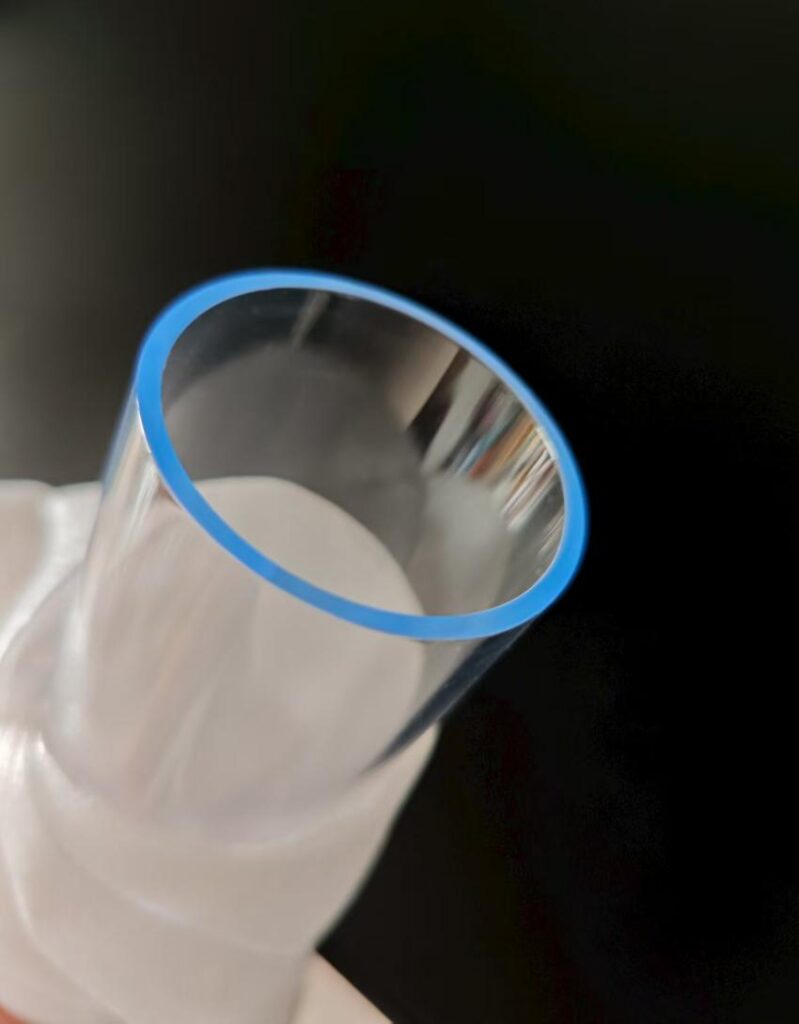
Производство кварцевых капиллярных трубок - это высокотехнологичный процесс, требующий чрезвычайно высокой чистоты, точного контроля размеров и исключительных характеристик материала. Производственный процесс можно свести к нескольким основным этапам.
Обзор основного производственного процесса
Производство кварцевых капиллярных трубок основано на подготовке двух типов базовых кварцевых трубок:. внутренняя облицовочная труба и трубка наружной оболочки. Конечный продукт формируется путем вставки внутренней облицовочной трубки в наружную оболочечную трубку, после чего высокотемпературный рисунок.
Весь процесс, как правило, осуществляется в сверхчистой среде, чтобы предотвратить загрязнение.
Подробные этапы производства
Шаг 1: Подготовка сырья и плавление
Высокочистый кварцевый песок:
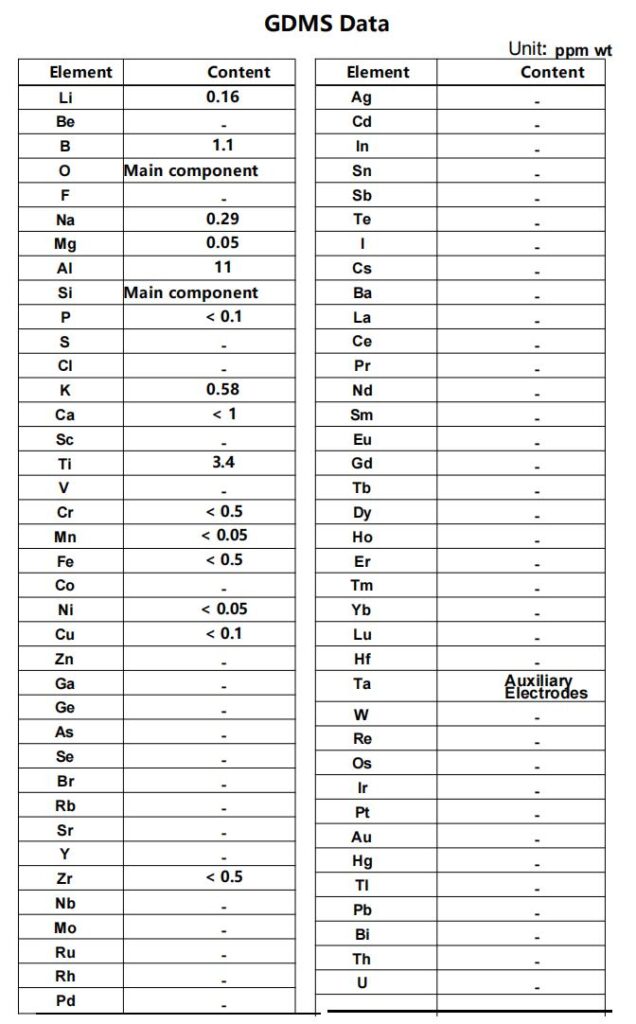
В качестве сырья используется природный кристаллический или синтетический кварц (полученный методом осаждения из паров тетрахлорида кремния). Синтетический кварц обладает чрезвычайно высокой чистотой (до 99,9999%), что делает его предпочтительным выбором для высокопроизводительных капилляров.
Плавление:
Кварцевое сырье расплавляется в высокотемпературной электропечи при температуре около 2000°C с образованием вязкого, прозрачного расплава кварцевого стекла.
Шаг 2: Формирование базовых кварцевых трубок
На этом этапе производятся основополагающие трубки, необходимые для изготовления капиллярных трубок. Используются две основные технологии:
Метод непрерывной вытяжки труб
Принцип:
Кварцевый расплав проходит через термостойкую форму (например, графитовую или вольфрамовую), а газ выдувается через центр формы, образуя полую трубку.
Процесс:
Расплавленный кварц поступает со дна печи через концентрическую кольцевую форму, в центре которой непрерывно продувается газ. Под действием механической тяги расплав вытягивается в непрерывную кварцевую трубку. Благодаря точному контролю температуры, скорости подачи, скорости тяги и давления газа можно точно определить внешний диаметр и толщину стенок.
Особенности:
Высокая производительность; подходит для массового производства кварцевых трубок стандартного размера.
Метод центробежного литья
Принцип:
Отмеренное количество кварцевого расплава заливается в высокоскоростную вращающуюся форму. Под действием центробежной силы расплав равномерно распределяется по внутренней стенке, образуя трубку.
Процесс:
Форма вращается с высокой скоростью, в результате чего кварцевый расплав равномерно прилипает к внутренней поверхности под действием центробежной силы, а затем охлаждается в трубке.
Особенности:
Подходит для производства толстостенных труб большого диаметра, хотя однородность размеров обычно ниже, чем при непрерывном волочении.
После применения этих методов точно рассчитанный внутренняя облицовочная труба (тонкий стержень или трубка) и трубка наружной оболочки (большая пробирка) подготовлены.
Шаг 3: Чертеж кварцевой капиллярной трубки (основной шаг)
Это ключевой процесс, в ходе которого две базовые трубки сплавляются в одну капиллярную трубку.
Чистка и сборка:
Внутренняя облицовочная трубка и внешняя оболочечная трубка тщательно очищаются с помощью химических и ультразвуковых методов для удаления загрязнений. В условиях чистого помещения облицовочная трубка точно вставляется в оболочечную трубку.
Высокотемпературный нагрев:
Собранная "композитная трубка" подается в печь для волочения (с использованием кислородно-водородного пламени или электропечи) с точно контролируемой температурой вблизи точки размягчения кварца (около 1700-1900°C).
Смягчение и растягивание:
При высокой температуре обе трубки размягчаются одновременно. Прецизионная система тяги прикладывает контролируемое тянущее усилие для удлинения и утончения структуры.
Слияние и формирование:
Во время растяжения внешняя поверхность внутренней трубки и внутренняя поверхность внешней трубки полностью сплавляются под воздействием тепла и поверхностного натяжения, образуя единую структуру, которая застывает при охлаждении.
Контроль размеров:
Конечные размеры (наружный диаметр, внутренний диаметр, толщина стенки) контролируются:
- Начальные размеры трубок
- Температура рисунка
- Скорость рисования
- Скорость подачи в горячую зону
Шаг 4: Постобработка и контроль
Отжиг:
Внутренние напряжения, возникающие при волочении, снимаются отжигом при определенных температурах, что улучшает стабильность размеров и механическую прочность.
Резка и обработка торцов:
Длинная непрерывная капиллярная трубка разрезается на отрезки необходимой длины. Торцы шлифуются и полируются для обеспечения плоскостности и предотвращения сколов.
Тщательная проверка:
- Точность размеров: Лазерные микрометры и микроскопы проверяют равномерность OD/ID.
- Оптические характеристики: Оценивается светопропускание и однородность преломления.
- Геометрия: Измеряются округлость и прямолинейность.
- Чистота: Обеспечивает отсутствие загрязнения частицами внутри трубки.
Два специальных типа кварцевых капиллярных трубок
Капиллярные трубки с открытым концом
Они проще в производстве - одна кварцевая трубка вытягивается непосредственно до нужного размера капилляра без вставки внутренней облицовочной трубки.
Фотонное кристаллическое волокно / Полые капиллярные трубки
Они имеют сложную периодическую структуру с воздушными отверстиями. Их производство очень сложно и часто включает в себя метод укладки и рисования:
- Десятки или сотни микротрубочек и твердых стержней готовятся как "субэлементы".
- Они точно укладываются в соответствии с желаемой микроструктурой, образуя большую "преформу".
- Затем преформа подается в волочильную башню и вытягивается до капиллярных размеров, при этом ее микроструктура пропорционально уменьшается и сохраняется.
Заключение
Производство кварцевых капиллярных трубок представляет собой технологию обработки кварцевого стекла высокого класса. Качество продукции напрямую влияет на производительность и точность последующих приборов и устройств.
 Russian
 English
 German
 French
 Spanish
 Italian