
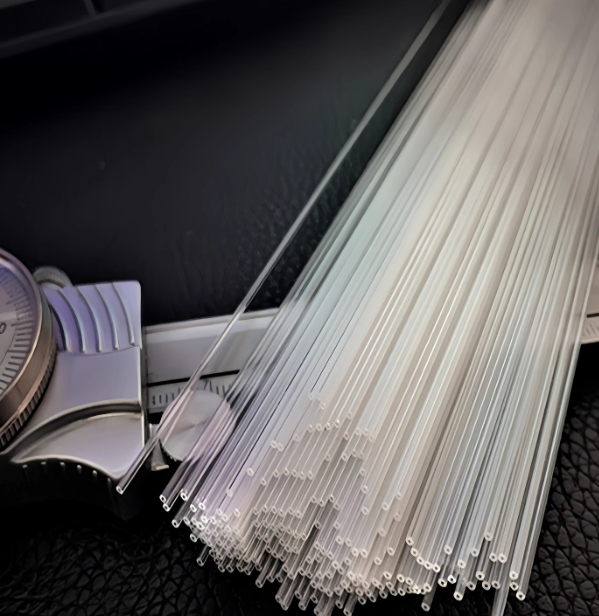
La fabrication de tubes capillaires en quartz est un processus hautement technique qui exige une pureté extrêmement élevée, un contrôle dimensionnel précis et une performance exceptionnelle des matériaux. Le flux de production peut être résumé en plusieurs étapes essentielles.
Aperçu du processus de production de base
La fabrication des tubes capillaires en quartz repose fondamentalement sur la préparation de deux types de tubes en quartz de base : le tube capillaire en quartz de base et le tube capillaire en quartz de base. tube de revêtement intérieur et le tube de l'enveloppe extérieure. Le produit final est formé par l'insertion du tube de revêtement intérieur dans le tube de l'enveloppe extérieure, suivie de l'insertion du tube de revêtement extérieur dans le tube de l'enveloppe extérieure. dessin à haute température.
L'ensemble du processus est généralement réalisé dans un environnement ultra-propre afin d'éviter toute contamination.
Étapes de production détaillées
Étape 1 : Préparation des matières premières et fusion
Sable de quartz de haute pureté :
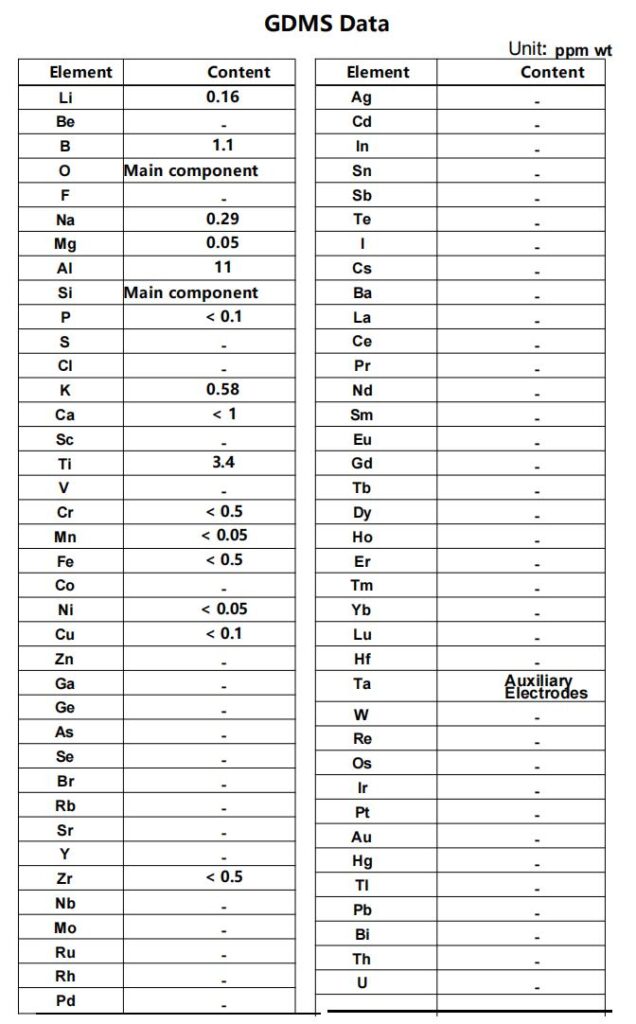
La matière première utilisée est le cristal naturel ou le quartz synthétique (produit par dépôt de vapeur de tétrachlorure de silicium). Le quartz synthétique offre une pureté extrêmement élevée (jusqu'à 99,9999%), ce qui en fait le choix privilégié pour les capillaires de haute performance.
Fusion :
La matière première quartz est fondue dans un four électrique à haute température à environ 2000°C pour former un verre de quartz visqueux et transparent.
Étape 2 : Formation des tubes de quartz de base
Cette étape permet de produire les tubes de base nécessaires à la fabrication des tubes capillaires. Deux techniques principales sont utilisées :
Méthode d'étirage continu des tubes
Principe :
Le quartz fondu passe à travers un moule résistant aux températures élevées (comme le graphite ou le tungstène) tandis que du gaz est soufflé à travers le centre du moule pour former un tube creux.
Processus :
Le quartz en fusion s'écoule de la base du four à travers un moule à anneau concentrique, le gaz soufflant continuellement au centre. Sous l'effet de la traction mécanique, la matière fondue est étirée en un tube de quartz continu. En contrôlant précisément la température, la vitesse d'alimentation, la vitesse de traction et la pression du gaz, le diamètre extérieur et l'épaisseur de la paroi peuvent être déterminés avec précision.
Caractéristiques :
Rendement élevé ; convient à la production en masse de tubes de quartz de taille standard.
Méthode de coulée centrifuge
Principe :
Une quantité mesurée de quartz fondu est versée dans un moule tournant à grande vitesse. La force centrifuge répartit uniformément la matière fondue le long de la paroi interne pour former un tube.
Processus :
Le moule tourne à grande vitesse, ce qui permet au quartz fondu d'adhérer uniformément à la surface intérieure sous l'effet de la force centrifuge avant d'être refroidi dans un tube.
Caractéristiques :
Convient à la production de tubes de grand diamètre et à paroi épaisse, bien que l'uniformité dimensionnelle soit généralement inférieure à celle de la méthode d'étirage continu.
À l'issue de ces méthodes, un tube de revêtement intérieur (tige ou tube mince) et tube de l'enveloppe extérieure (tube plus grand) sont préparés.
Étape 3 : Dessiner le tube capillaire en quartz (étape principale)
Il s'agit du processus clé au cours duquel les deux tubes de base sont fusionnés en un seul tube capillaire.
Nettoyage et assemblage :
Le tube de gainage intérieur et le tube d'enveloppe extérieur sont tous deux nettoyés en profondeur à l'aide de méthodes chimiques et ultrasoniques afin d'éliminer les contaminants. Dans une salle blanche, le tube de revêtement est inséré avec précision dans le tube d'enveloppe.
Chauffage à haute température :
Le "tube composite" assemblé est introduit dans un four d'étirage (à l'aide d'une flamme oxy-hydrogène ou d'un four électrique) dont les températures sont précisément contrôlées à proximité du point de ramollissement du quartz (environ 1700-1900°C).
Assouplissement et étirement :
À haute température, les deux tubes se ramollissent simultanément. Un système de traction de précision applique une force de traction contrôlée pour allonger et amincir la structure.
Fusion et mise en forme :
Pendant l'étirement, la surface extérieure du tube intérieur et la surface intérieure du tube extérieur fusionnent complètement sous l'effet de la chaleur et de la tension superficielle, formant une structure unifiée qui se solidifie lors du refroidissement.
Contrôle dimensionnel :
Les dimensions finales (diamètre extérieur, diamètre intérieur, épaisseur de la paroi) sont contrôlées par :
- Taille initiale des tubes
- Température de tirage
- Vitesse de tirage
- Vitesse d'alimentation de la zone chaude
Étape 4 : Post-traitement et inspection
Recuit :
Les tensions internes générées lors de l'étirage sont éliminées par recuit à des températures spécifiques, ce qui améliore la stabilité dimensionnelle et la résistance mécanique.
Découpage et traitement de la surface finale :
Le long tube capillaire continu est coupé aux longueurs requises. Les extrémités sont rectifiées et polies pour assurer la planéité et éviter l'écaillage.
Inspection rigoureuse :
- Précision dimensionnelle : Des micromètres et des microscopes laser vérifient l'uniformité de l'OD/ID.
- Performance optique : La transmission de la lumière et l'uniformité de la réfraction sont évaluées.
- Géométrie : L'arrondi et la rectitude sont mesurés.
- Propreté : Assure l'absence de contamination par des particules à l'intérieur du tube.
Deux types particuliers de tubes capillaires en quartz
Tubes capillaires à extrémité ouverte
Ils sont plus faciles à produire - un tube de quartz est étiré directement à la taille de capillaire requise sans insertion d'un tube de revêtement intérieur.
Fibre à cristaux photoniques / Tubes capillaires à âme creuse
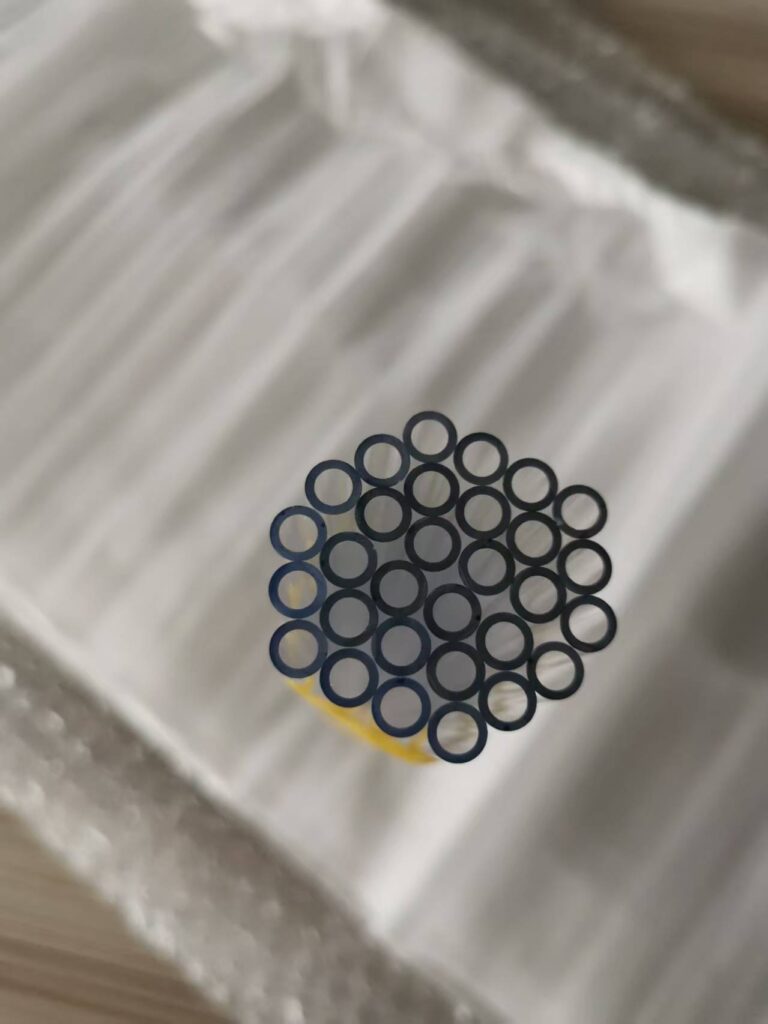
Ils présentent des structures périodiques complexes de trous d'air. Leur production est très sophistiquée et implique souvent la méthode de l'empilage et du tirage au sort:
- Des dizaines ou des centaines de micro-tubes et de barres solides sont préparés en tant que "sous-éléments".
- Ceux-ci sont empilés avec précision en fonction de la micro-structure souhaitée pour former une grande "préforme".
- La préforme est ensuite introduite dans une tour d'étirage et étirée en dimensions capillaires, sa micro-structure étant proportionnellement réduite et préservée.
Conclusion
La fabrication de tubes capillaires en quartz représente une technologie de traitement du verre quartzeux haut de gamme. La qualité du produit influe directement sur les performances et la précision des instruments et dispositifs en aval.
 French
 English
 German
 Russian
 Spanish
 Italian