
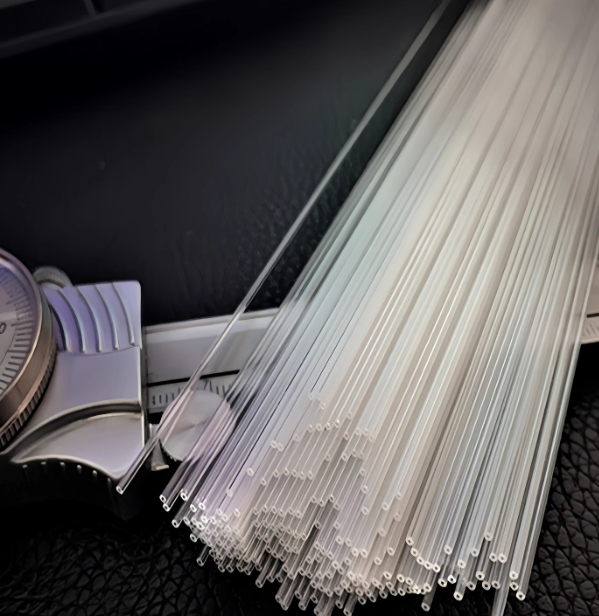
Die Herstellung von Kapillarrohren aus Quarz ist ein hochtechnischer Prozess, der eine extrem hohe Reinheit, eine präzise Maßkontrolle und eine außergewöhnliche Materialleistung erfordert. Der Produktionsablauf lässt sich in mehreren Kernschritten zusammenfassen.
Überblick über den Kernproduktionsprozess
Die Herstellung von Quarzkapillarrohren basiert im Wesentlichen auf der Herstellung von zwei Arten von Quarzgrundrohren: den Innenhüllrohr und die Außenmantelrohr. Das Endprodukt wird durch Einsetzen des inneren Hüllrohrs in das äußere Mantelrohr gebildet, gefolgt von Hochtemperaturziehen.
Der gesamte Prozess wird in der Regel in einer extrem sauberen Umgebung durchgeführt, um Verunreinigungen zu vermeiden.
Detaillierte Produktionsschritte
Schritt 1: Vorbereitung und Schmelzen des Rohmaterials
Hochreiner Quarzsand:
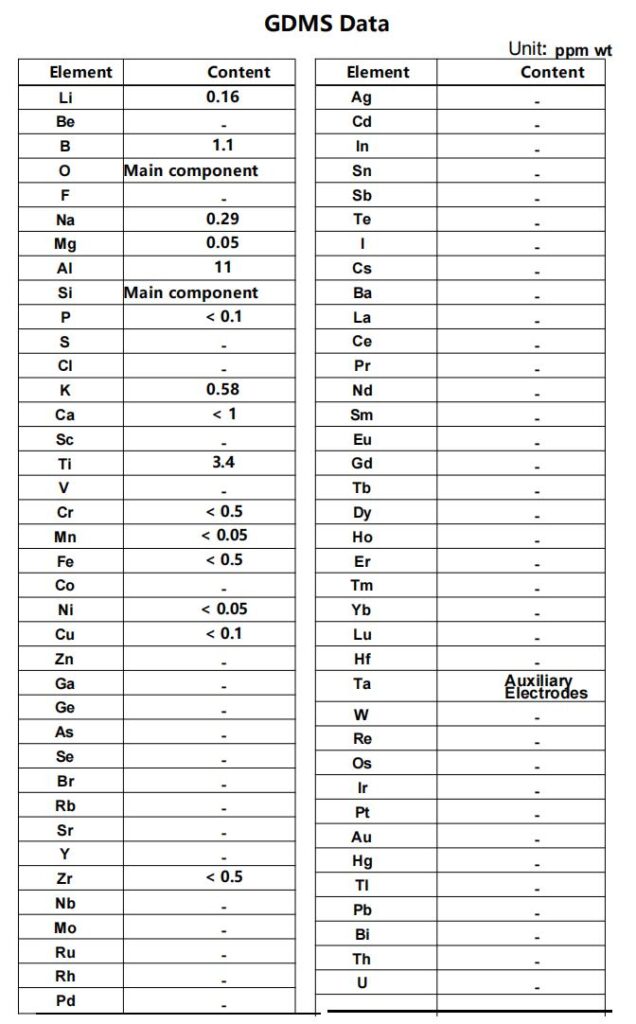
Als Rohmaterial wird Naturkristall oder synthetischer Quarz (hergestellt durch Aufdampfen von Siliziumtetrachlorid) verwendet. Synthetischer Quarz bietet eine extrem hohe Reinheit (bis zu 99,9999%) und ist daher die bevorzugte Wahl für Hochleistungskapillaren.
Schmelzen:
Der Quarzrohstoff wird in einem Hochtemperaturelektroofen bei ca. 2000°C zu einer zähflüssigen, transparenten Quarzglasschmelze geschmolzen.
Schritt 2: Formen der Basisquarzröhren
In diesem Schritt werden die für die Herstellung von Kapillarrohren benötigten Grundrohre hergestellt. Es werden hauptsächlich zwei Techniken verwendet:
Kontinuierliches Rohrziehverfahren
Das Prinzip:
Die Quarzschmelze durchläuft eine hochtemperaturbeständige Form (z. B. aus Graphit oder Wolfram), während Gas durch die Mitte der Form geblasen wird, um ein Hohlrohr zu bilden.
Prozess:
Der geschmolzene Quarz fließt vom Boden des Ofens durch eine konzentrische Ringform, in deren Mitte kontinuierlich Gas eingeblasen wird. Unter mechanischer Zugkraft wird die Schmelze zu einem kontinuierlichen Quarzrohr gezogen. Durch die präzise Steuerung von Temperatur, Vorschubgeschwindigkeit, Zuggeschwindigkeit und Gasdruck können der Außendurchmesser und die Wandstärke genau bestimmt werden.
Merkmale:
Hohe Effizienz; geeignet für die Massenproduktion von Quarzrohren in Standardgröße.
Zentrifugal-Gießverfahren
Das Prinzip:
Eine abgemessene Menge Quarzschmelze wird in eine mit hoher Geschwindigkeit rotierende Form gegossen. Durch die Zentrifugalkraft wird die Schmelze gleichmäßig an der Innenwand entlang verteilt und bildet ein Rohr.
Prozess:
Die Form rotiert mit hoher Geschwindigkeit, so dass die Quarzschmelze durch die Zentrifugalkraft gleichmäßig an der Innenfläche haftet, bevor sie zu einem Rohr abkühlt.
Merkmale:
Geeignet für die Herstellung von Rohren mit großem Durchmesser und dicken Wandstärken, wobei die Gleichmäßigkeit der Abmessungen im Allgemeinen geringer ist als beim kontinuierlichen Ziehen.
Nach diesen Methoden wird eine genau bemessene Innenhüllrohr (dünner Stab oder Rohr) und Außenmantelrohr (größeres Rohr) vorbereitet werden.
Schritt 3: Zeichnen des Quarz-Kapillarrohrs (Kernschritt)
Dies ist der Schlüsselprozess, bei dem die beiden Basisrohre zu einem einzigen Kapillarrohr verschmolzen werden.
Reinigung und Montage:
Sowohl das innere Hüllrohr als auch das äußere Mantelrohr werden mit chemischen und Ultraschallverfahren gründlich gereinigt, um Verunreinigungen zu entfernen. In einer Reinraumumgebung wird das Hüllrohr präzise in das Mantelrohr eingesetzt.
Hochtemperatur-Heizung:
Das zusammengesetzte "Verbundrohr" wird in einen Ziehofen (mit einer Wasserstoff-Sauerstoff-Flamme oder einem Elektroofen) mit präzise gesteuerten Temperaturen in der Nähe des Erweichungspunkts von Quarz (ca. 1700-1900°C) eingeführt.
Erweichung und Dehnung:
Bei hohen Temperaturen erweichen beide Rohre gleichzeitig. Ein Präzisionszugsystem wendet eine kontrollierte Zugkraft an, um die Struktur zu verlängern und zu verdünnen.
Fusion und Formgebung:
Während des Streckens verschmelzen die Außenfläche des Innenrohrs und die Innenfläche des Außenrohrs unter Hitze und Oberflächenspannung vollständig und bilden eine einheitliche Struktur, die beim Abkühlen erstarrt.
Maßkontrolle:
Die endgültigen Abmessungen (OD, ID, Wanddicke) werden kontrolliert durch:
- Ursprüngliche Rohrgrößen
- Ziehtemperatur
- Ziehgeschwindigkeit
- Vorschubgeschwindigkeit in der heißen Zone
Schritt 4: Nachbearbeitung und Inspektion
Glühen:
Die beim Ziehen entstehenden inneren Spannungen werden durch Glühen bei bestimmten Temperaturen beseitigt, wodurch die Dimensionsstabilität und die mechanische Festigkeit verbessert werden.
Schneiden und Stirnseitenbearbeitung:
Das lange, durchgehende Kapillarrohr wird auf die gewünschte Länge geschnitten. Die Endflächen werden geschliffen und poliert, um die Ebenheit zu gewährleisten und Abplatzungen zu vermeiden.
Strenge Inspektion:
- Maßhaltigkeit: Lasermikrometer und Mikroskope prüfen die OD/ID-Gleichmäßigkeit.
- Optische Leistung: Lichtdurchlässigkeit und Brechungsgleichmäßigkeit werden bewertet.
- Geometrie: Rundheit und Geradheit werden gemessen.
- Sauberkeit: Gewährleistet, dass das Rohr nicht mit Partikeln verunreinigt wird.
Zwei besondere Arten von Quarz-Kapillarrohren
Kapillarrohre mit offenem Ende
Diese sind einfacher herzustellen - ein Quarzrohr wird direkt auf die gewünschte Kapillargröße gezogen, ohne ein inneres Hüllrohr einzufügen.
Photonische Kristallfaser / Hohlkern-Kapillarrohre
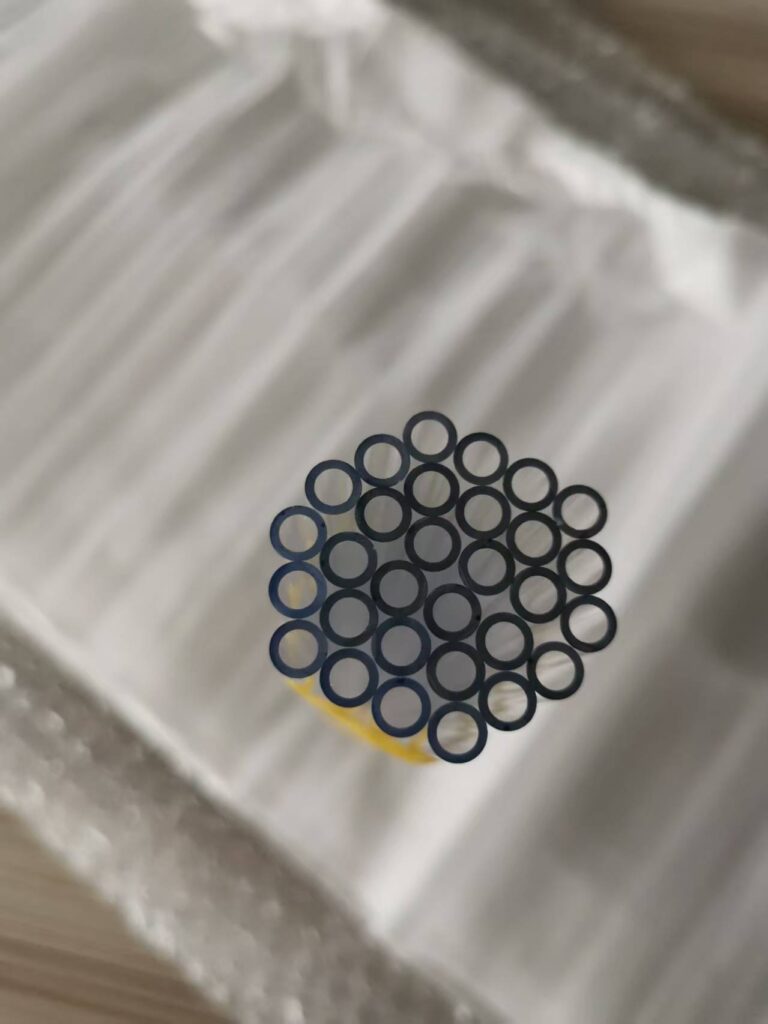
Diese weisen komplexe periodische Luftlochstrukturen auf. Ihre Herstellung ist sehr anspruchsvoll und umfasst häufig die Stack-and-Draw-Verfahren:
- Dutzende oder Hunderte von Mikroröhrchen und massiven Stäben werden als "Unterelemente" vorbereitet.
- Diese werden entsprechend der gewünschten Mikrostruktur präzise gestapelt, um eine große "Vorform" zu bilden.
- Die Vorform wird dann in einen Ziehturm eingeführt und auf Kapillardimensionen gezogen, wobei ihre Mikrostruktur proportional reduziert und erhalten wird.
Schlussfolgerung
Die Herstellung von Quarzkapillarrohren ist eine Spitzentechnologie der Quarzglasverarbeitung. Die Produktqualität wirkt sich direkt auf die Leistung und Präzision der nachgeschalteten Instrumente und Geräte aus.
 German
 English
 Russian
 French
 Spanish
 Italian