
Это очень фундаментальный вопрос. Процесс производства капиллярных кварцевых трубок в принципе похож на процесс производства обычных кварцевых трубок, но из-за их миниатюрных размеров, чрезвычайно высоких требований к точности, а иногда и более сложной структуры, требования практически на каждом этапе производства гораздо более жесткие, чем для обычных кварцевых трубок.
Капиллярные кварцевые трубки можно понимать как "высокоточную, миниатюрную" модернизацию стандартных кварцевых трубок.
Ниже приведены подробные различия между ними на каждом этапе производства.
Сравнительная таблица различий между ядрами
| Сравнительная таблица различий между ядрами | Обычные кварцевые трубки | Капиллярные кварцевые трубки | Причина и влияние |
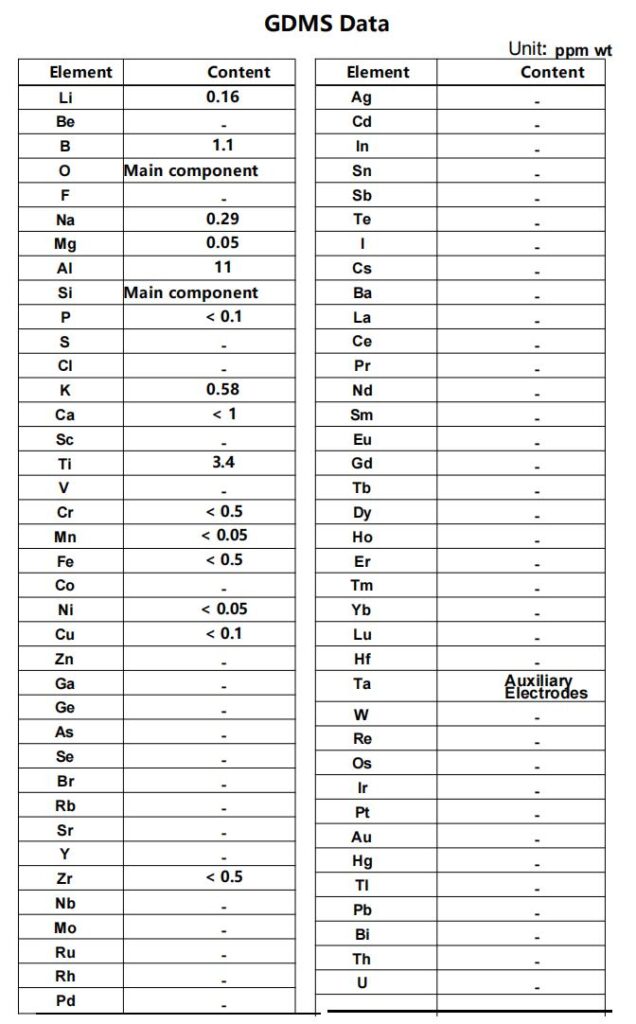
| Чистота сырья | Достаточно высокой чистоты, можно использовать высококачественный природный кварцевый песок. | Требуется чрезвычайно высокая чистота, поэтому часто используется синтетический кварцевый песок (производится методом осаждения из паров тетрахлорида кремния). | Капиллярные трубки широко используются в аналитических приборах и оптических системах. Даже незначительные примеси могут серьезно повлиять на оптические характеристики и точность результатов анализа. |
| Процесс формовки | В основном производится методом прямого выдавливания: расплавленный кварц вытягивается через форму непосредственно в нужный размер. Этот процесс относительно прост. | В основном производится двухэтапным методом: сначала подготавливается внутренняя трубка лайнера и внешняя трубка оболочки, затем они собираются и выполняется вторичная вытяжка. | Крайне сложно получить ультратонкие трубки за один этап с приемлемым выходом. Двухэтапный метод позволяет лучше контролировать концентричность, соотношение ID/OD и равномерность толщины стенок. |
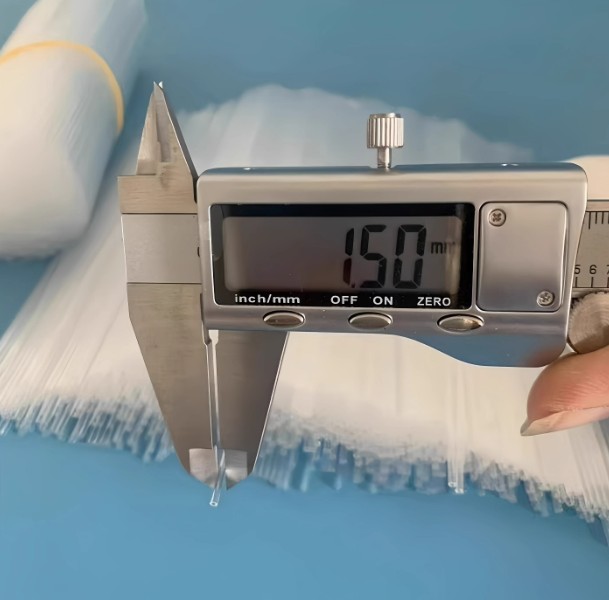
| Размер и точность | Широкий диапазон размеров: внешние диаметры от нескольких миллиметров до нескольких сотен миллиметров. | Требования к точности ниже, допуски обычно составляют ±0,1 мм и более. | Сценарии применения требуют такой точности. Например, в хроматографии для поддержания эффективности разделения требуется исключительно постоянный внутренний диаметр и толщина покрытия. |
| Управление процессом | Такие параметры управления, как температура и скорость вытяжки, допускают умеренные колебания. | Параметры управления должны быть предельно точными: равномерность температурного поля, скорость протяжки, скорость подачи и внутреннее давление должны точно поддерживаться в режиме реального времени. | Даже незначительные колебания технологического процесса могут вызвать несоответствие размеров, проблемы с эллиптичностью или внутренние дефекты, что приведет к браку в партиях. |
| Производственная среда | Достаточно производства в чистой мастерской. | Часто производятся в сверхчистых помещениях (класс 1000 или класс 100). | Предотвращает попадание частиц воздуха на внутреннюю стенку или их встраивание в стенку трубки - фатальные дефекты для микрофлюидики и оптических приложений. |
| Постобработка и контроль | Относительно простые: отжиг, резка, базовая обработка торцов и стандартный контроль размеров. | Чрезвычайно сложный и требовательный: 1.Более строгий отжиг для устранения микронапряжений 2.Прецизионная полировка торцов, аналогичная обработке оптического волокна 3.Высокотехнологичное тестирование с использованием лазерных микрометров, микроскопов, интерферометров для проверки геометрии, округлости, прямолинейности и внутренних дефектов | Обеспечивает механическую прочность, оптические характеристики и поведение жидкости, необходимые для применения в капиллярах. Обычные методы контроля не могут обеспечить требуемую точность. |
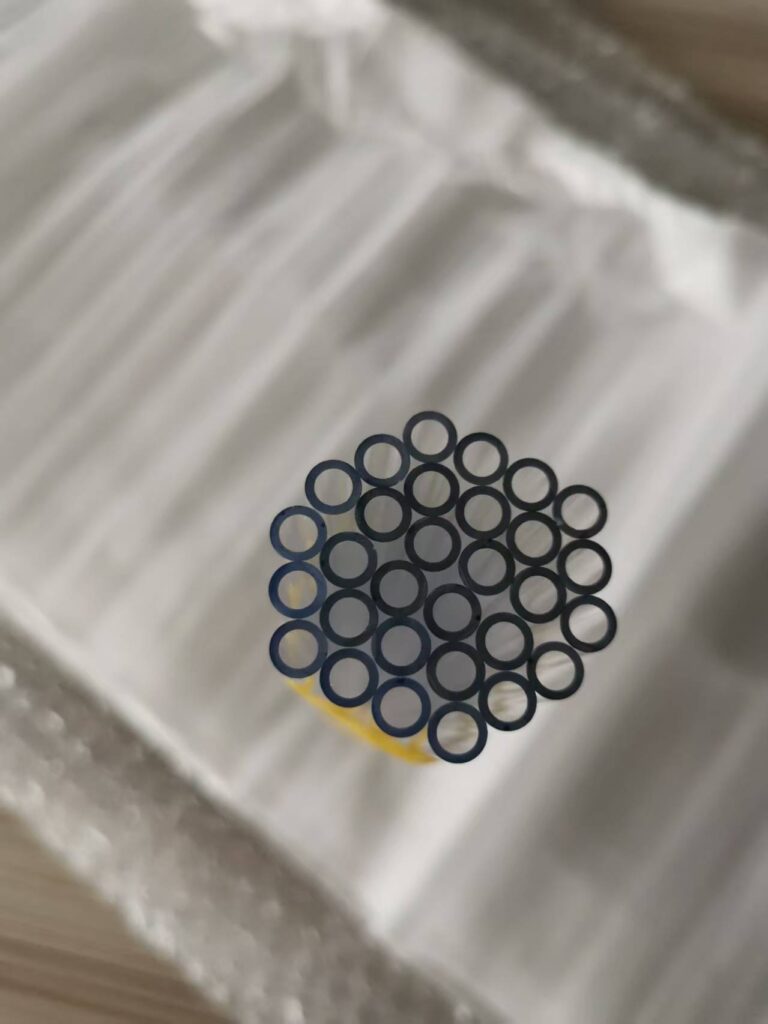
| Возможность изготовления специальных конструкций | В основном производятся только стандартные круглые трубы. | Возможность создания сложных форм, таких как квадратные, прямоугольные капилляры и фотонные кристаллические волокна/капиллярные трубки (с периодическими внутренними массивами воздушных отверстий). | Благодаря процессу укладки сотни микрокапилляров могут быть объединены в определенный узор, а затем перерисованы для достижения специальных оптических или гидродинамических свойств. |
Простая аналогия для понимания
Производство обычных кварцевых трубок это как тянуть лапшу:
Цель - сделать прядь примерно одинаковой толщины. Процесс прост и не требует особой точности.
Производство капиллярных кварцевых трубок это как Резьба по миниатюрному шару из слоновой кости:
Сначала необходимо подготовить безупречные материалы (высокочистые трубки для лайнера и оболочки), собрать их под микроскопом, нарисовать в сверхчистой среде в высокостабильных условиях с помощью прецизионных вытяжных башен и, наконец, проконтролировать с помощью оптических приборов с высоким увеличением. Каждый этап требует контроля на уровне, близком к нанометровому.
Заключение
Производство капиллярных кварцевых трубок - это не просто уменьшенная версия производства обычных кварцевых трубок. Напротив, это передовой производственный процесс, требующий полностью обновленной чистоты сырья, точности оборудования, контроля процесса, условий окружающей среды и стандартов контроля.
Основные отличия заключаются в значительно более высоких требованиях к точность и консистенция.
 Russian
 English
 German
 French
 Spanish
 Italian