
Капиллярные кварцевые трубки волоконно-оптического класса представляют собой "продукцию высшего уровня" среди всех капиллярных кварцевых трубок. Контроль допусков в них достигает экстремального уровня и является эталоном прецизионного производства. Этот уровень контроля не зависит от одного этапа; вместо этого он достигается с помощью тесно связанной "комбинированной системы" из нескольких процессов.
Ниже описаны основные технологии и этапы, благодаря которым эти трубки достигают таких жестких допусков.
Контроль источника: Сверхвысокая чистота и однородность стержня преформы
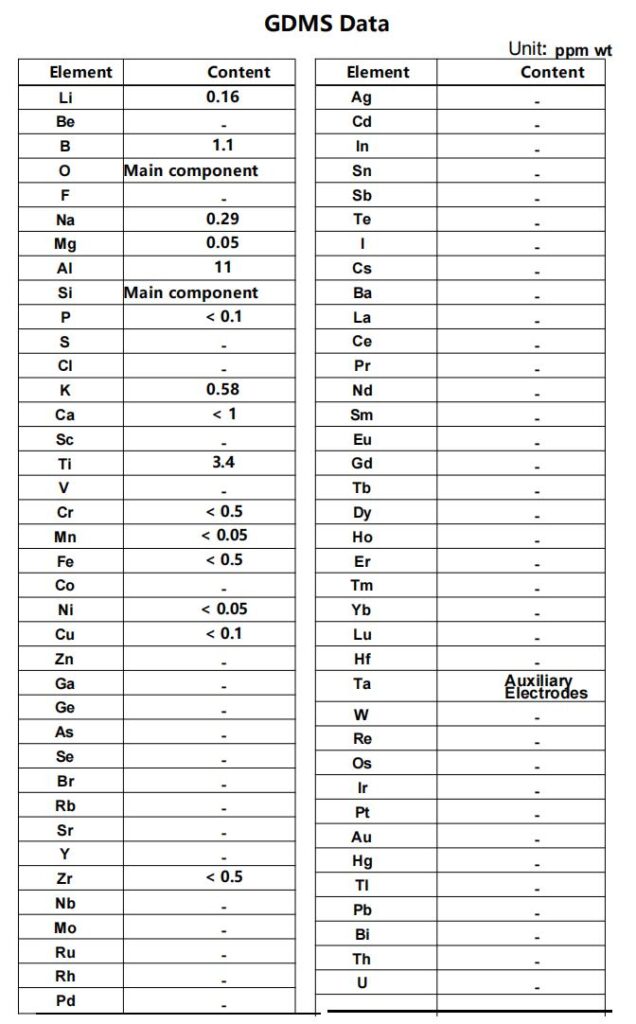
Это основа всего процесса. Капиллярные трубки волоконно-оптического класса обычно изготавливаются из синтетического плавленого кварца, производимого метод осаждения из паровой фазы.
Принцип:
Высокочистое сырье, такое как SiCl₄, окисляется при высокой температуре с образованием чрезвычайно мелких частиц SiO₂. Затем эти частицы осаждаются на подложку или внутрь кварцевой трубки и сплавляются в абсолютно твердую, без пузырьков, примесей и высокооднородную преформу плавленого кремнезема.
Почему это важно:
Этот метод позволяет контролировать чистоту, плотность и однородность показателя преломления на молекулярном уровне. Преформа с идеально однородным составом и структурой - это необходимая отправная точка для получения изделия с постоянными размерами.
Система точного волочения: Предельный контроль над основным процессом
Это "главное поле битвы" контроля допусков. Вся система вытяжки представляет собой высокоавтоматизированную прецизионную башню, которая в режиме реального времени осуществляет замкнутый контроль множества параметров.
1. Чрезвычайно равномерное тепловое поле
В системе используются высокостабильные, высокоточные лазерные нагреватели или печи сопротивления.
Колебания температуры внутри печи должны контролироваться в пределах ±1°C или даже меньше.
Стабильное тепловое поле гарантирует, что кварцевое стекло растягивается при абсолютно одинаковой вязкости и текучести - это физическая основа однородности диаметра. Любые колебания температуры непосредственно приводят к отклонениям диаметра.
2. Синхронизированное управление скоростью подачи и протяжки
- Скорость подачи: Скорость, с которой преформа подается в горячую зону.
- Скорость рисования: Скорость, с которой механизм намотки тянет трубку вниз.
Обе скорости должны поддерживать постоянное и точно контролируемое соотношение. Благодаря серводвигателям и обратной связи в реальном времени система стабилизирует скорость вытяжки. При более быстром вытягивании получается более тонкая труба; даже незначительные колебания немедленно отражаются на изменении диаметра.
3. Бесконтактное измерение диаметра в режиме реального времени и обратная связь
Это ядро системы замкнутого цикла.
Высокоточный лазерный микрометр устанавливается в определенной точке башни и измеряет внешний диаметр трубы тысячи раз в секунду.
Данные измерений мгновенно поступают в центральную систему управления. Если измеренный диаметр отклоняется от заданного значения (например: заданный 125 мкм, измеренный 125,5 мкм), система в течение миллисекунд регулирует скорость протяжки или мощность печи, чтобы восстановить правильный диаметр.
4. Точный контроль внутреннего давления газа (критично для полых капиллярных трубок)
Для капилляров, требующих точного контроля внутреннего диаметра, в трубку закачивается инертный газ и поддерживается стабильное внутреннее давление.
Разница давления между внутренней полостью и внешним воздухом определяет внутренний диаметр, когда стекло размягчается. Контроль давления должен достигать Точность на уровне Паскаля.
Благодаря управлению давлением можно эффективно разделить управление внутренним и внешним диаметром, что обеспечивает независимое прецизионное управление ID.
Стабильность окружающей среды и подготовка материалов
- Чертежная башня установлена на антивибрационном основании.
- В помещении поддерживается постоянная температура и влажность.
- Воздушные потоки и вибрации должны быть исключены.
- Внешний диаметр и концентричность стержня предварительной формы шлифуются и проверяются перед входом в башню.
100% онлайн инспекции и строгий отбор
Даже при наличии всех вышеперечисленных средств контроля микромасштабные колебания все равно имеют место.
- Полный мониторинг процесса: Непрерывно контролируется натяжение, дефекты и другие параметры.
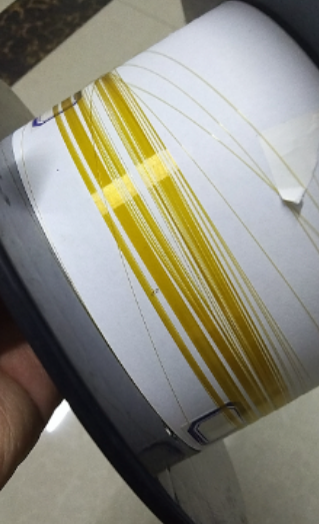
- Финальный показ: Длинные непрерывные трубы, намотанные на катушки, снова проверяются с помощью высокоточных автономных измерительных систем.
Только продукты, отвечающие самым строгим требованиям по допуску "оптоволокно - класс", допускаются к использованию в критически важных приложениях.
Достижимые уровни толерантности
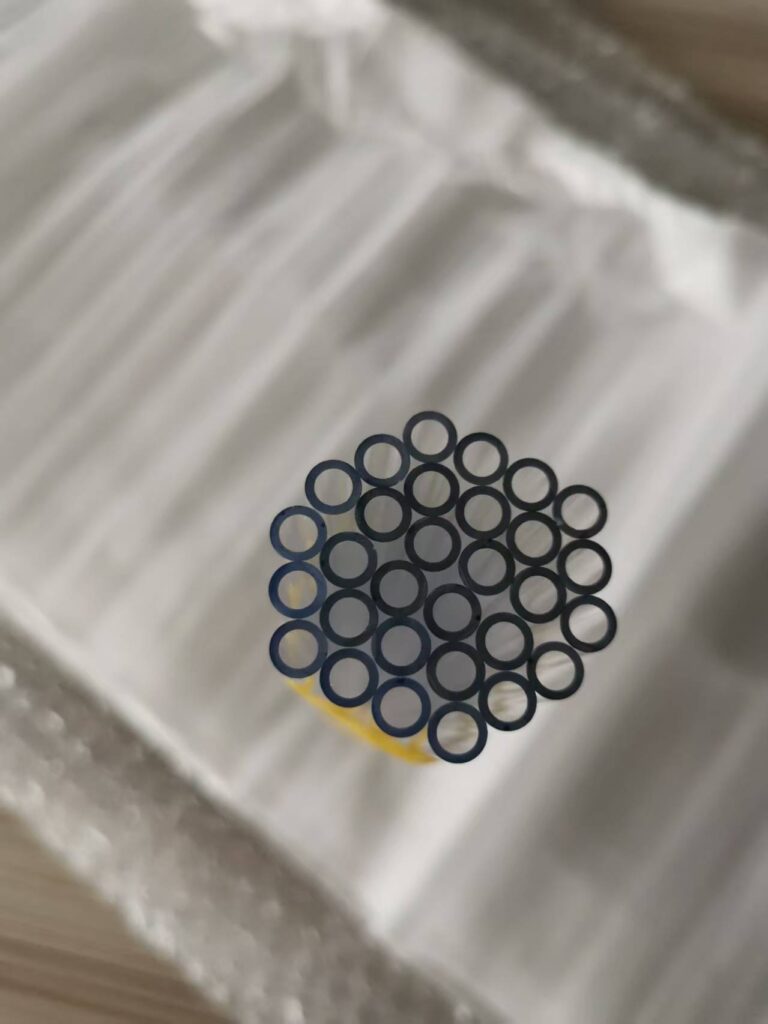
Капиллярные кварцевые трубки волоконно-оптического класса могут достигать поразительной точности. Например, волоконно-оптические защитные капилляры:
- Допуск на наружный диаметр: как правило, в пределах ±1 мкм
(например, стандартный наружный диаметр волокна 125 мкм → требуемый допуск 125 ± 1 мкм) - Допуск на толщину стенки / концентричность:
Отклонение от внутреннего и внешнего круга обычно < 0,5 мкмчто очень важно для оптической передачи.
Резюме
Допускной контроль капиллярных кварцевых трубок волоконно-оптического класса представляет собой высокоинтегрированную инженерную систему, сочетающую в себе:
- высококлассная технология изготовления материалов (осаждение из паровой фазы),
- сверхточные электромеханические системы (чертежная башня),
- алгоритмическая обратная связь в реальном времени (управление по замкнутому контуру), и
- Устойчивость к экстремальным условиям окружающей среды.
Это не отдельная технология, а комплексная технологическая экосистема, которая представляет собой передовой производственный потенциал страны.
 Russian
 English
 German
 French
 Spanish
 Italian