
La connessione flangiata in un forno CVD è un componente chiave per garantire la tenuta del vuoto e il controllo dell'atmosfera. L'uso improprio è una delle principali cause di scarse prestazioni del vuoto, perdite di gas e persino incidenti di sicurezza.
Di seguito sono riportate una serie di raccomandazioni dettagliate per la selezione, l'installazione, la manutenzione e l'uso sicuro delle flange nei forni CVD.
I. Tipi di flangia centrale e raccomandazioni per la scelta
Flangia a serraggio rapido (QF/KF)
Struttura:
È costituito da due flange con bordi di tenuta, un anello di centraggio e un morsetto. Il morsetto applica una forza per premere i bordi della flangia nel metallo morbido (solitamente gomma nitrilica o O-ring in Viton) all'interno dell'anello di centraggio per ottenere la tenuta.
Vantaggi:
Facile da assemblare e smontare; molto adatto a scenari di ricerca che richiedono la sostituzione frequente delle camere di reazione (come i tubi di quarzo). Costo contenuto.
Svantaggi:
Il livello di vuoto è solitamente limitato al di sotto del vuoto spinto (ad esempio, 10^-7 mbar). Gli O-ring in gomma hanno limitazioni di temperatura (in genere <150°C) e problemi di degassamento.
Raccomandazione di selezione:
È particolarmente adatto per le connessioni di ingresso e uscita dei forni CVD e per le connessioni delle tubazioni a basso vuoto. È l'interfaccia standard tra i tubi di reazione al quarzo e le linee di gas/vuoto.
Flangia imbullonata
Struttura:
Un anello di tenuta metallico (di solito rame privo di ossigeno) viene bloccato tra due flange. Il serraggio uniforme di un cerchio di bulloni crea una pressione elevata, provocando una deformazione plastica dell'anello metallico per riempire i microspazi e ottenere la tenuta.
Vantaggi:
Adatto per il vuoto ultraelevato (UHV, 10^-10 Pa e oltre), resistenza alle alte temperature e assenza di degassamento organico.
Svantaggi:
Molto difficile da smontare; l'anello di tenuta metallico deve essere sostituito dopo ogni utilizzo, rendendo il costo elevato.
Raccomandazione di selezione:
Ideale per i sistemi CVD UHV con tenuta interamente metallica o per i collegamenti tra il corpo del forno e i componenti UHV come le pompe turbomolecolari.
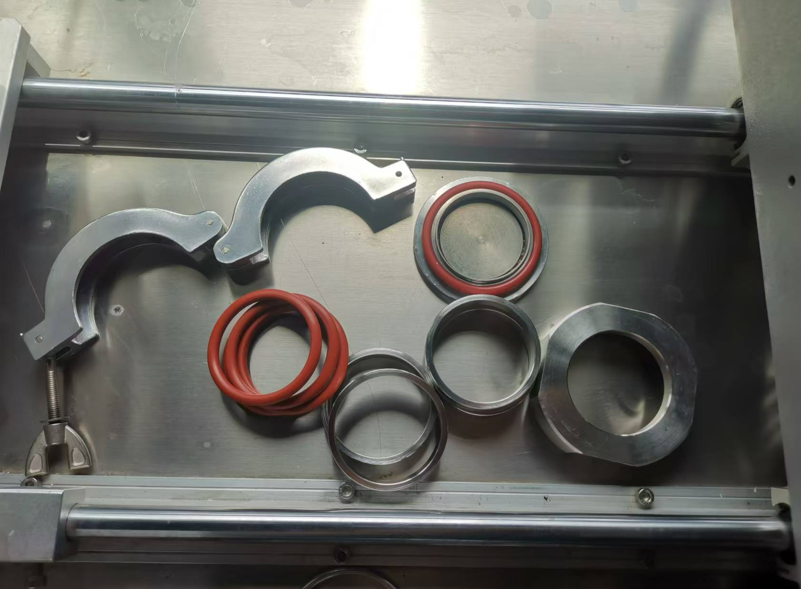
Flangia di tenuta frontale in metallo VCR
Struttura:
Due superfici coniche di guarnizione metallica (solitamente in nichel o acciaio inox) sono unite e bloccate con un dado per creare una deformazione plastica che consente di ottenere la tenuta.
Vantaggi:
Nessuna perdita, resistenza alle alte temperature, assenza di degassamento e facilità di installazione rispetto alle flange imbullonate.
Svantaggi:
Le guarnizioni devono essere sostituite dopo ogni smontaggio, con conseguente aumento dei costi.
Raccomandazione di selezione:
Ideale per i componenti chiave dei sistemi di erogazione del gas, come valvole, MFC (controllori di flusso di massa) e manometri, per garantire un'elevata purezza e prestazioni senza perdite.
II. Guida all'installazione (utilizzando come esempio le flange a serraggio rapido)
L'installazione errata è la causa principale delle perdite.
La pulizia è fondamentale
Prima dell'installazione, utilizzare alcool isopropilico (IPA) o panni privi di lanugine e senza acetone per pulire a fondo i bordi di tenuta, l'anello di centraggio e l'O-ring.
Anche polvere, capelli o grasso vecchio possono causare perdite.
Controllare che i bordi di tenuta non presentino ammaccature o graffi. I danni lievi possono essere lucidati con una pietra ad olio fine; i danni gravi devono essere sostituiti.
Posizionamento corretto dell'O-Ring
Assicurarsi che l'O-ring sia intatto, senza crepe o deformazioni permanenti.
Posizionare l'O-ring con precisione nella scanalatura dell'anello di centraggio, assicurandosi che sia in piano senza torsioni o distacchi parziali.
Usate il grasso per il vuoto (con moderazione!)
Applicare uno strato sottile e uniforme di grasso per alto vuoto sull'O-ring.
Scopo:
Lubrificazione, miglioramento della tenuta e prevenzione dell'adesione dell'O-ring al quarzo o al metallo a temperature elevate.
Attenzione:
Fare non utilizzare una quantità eccessiva! Il grasso in eccesso può essere aspirato nel sistema di aspirazione, contaminando le tubazioni o intasando le valvole.
Allineamento e serraggio
Avvicinare delicatamente le due flange, assicurando un allineamento naturale. Non forzare la posizione: l'allineamento creerebbe tensioni e causerebbe perdite.
Posizionare il morsetto e stringere la vite a mano per posizionarlo al centro.
Seguire il "sequenza di serraggio diagonale":
Come per il serraggio delle ruote dell'auto, serrare le viti in diagonale, in più riprese, in modo graduale e uniforme. Assicuratevi che il serraggio sia uniforme alla fine.
Non serrare mai completamente una vite alla volta.
III. Manutenzione e ispezione ordinaria
- Test di tenuta regolari:
Utilizzare uno spray a base di alcol/acetone o un rilevatore di perdite di elio per controllare tutte le connessioni flangiate, soprattutto prima di esperimenti importanti o se il vuoto peggiora improvvisamente. - Sostituzione dell'O-ring:
Gli O-Ring sono materiali di consumo. Con il tempo possono invecchiare, perdere elasticità o rompersi.
Sostituirli regolarmente (ad esempio, ogni sei mesi o in base alla frequenza di utilizzo), invece di aspettare il guasto. - Pulire le superfici di tenuta:
Pulire le superfici di tenuta dopo ogni smontaggio per evitare l'accumulo di residui. - Pezzi di ricambio:
Tenere a magazzino gli O-ring di dimensioni comuni, gli anelli di centraggio e il grasso per il vuoto.
IV. Avvertenze di sicurezza ed errori comuni
Avviso di alta temperatura
Gli O-ring in gomma dei sistemi a flangia rapida non resistono alle alte temperature.
Assicurarsi che la flangia sia situata nella zona fredda del forno (spesso ottenuta con manicotti di raffreddamento ad acqua).
Se la flangia si surriscalda, l'O-ring può fondersi e rompersi, causando perdite o addirittura incendi.
Avviso di pressione
Non smontare mai una flangia mentre il sistema è in pressione positiva, soprattutto se la pressione interna è sconosciuta!
La procedura corretta:
Spurgare con gas inerte → pompare verso il basso → riportare a pressione atmosferica → smontare.
In questo modo si evita il rilascio improvviso di gas tossici, infiammabili o corrosivi.
Errori comuni
- La manipolazione approssimativa durante l'installazione può danneggiare i bordi della flangia o incrinare i tubi di quarzo.
- Dimenticare completamente l'O-ring, con conseguente impossibilità di tenuta.
- Utilizzo di O-Ring di dimensioni o materiali errati: è necessario utilizzare O-Ring in nitrile o Viton per il vuoto.
- Viti del morsetto serrate troppo o troppo poco.
Un serraggio eccessivo danneggia gli O-ring e i bordi di tenuta; un serraggio insufficiente provoca perdite.
V. Sintesi
La flangia è la "porta" di un forno CVD. Se la porta non è sigillata correttamente, tutto il controllo preciso della temperatura e del gas diventa inutile.
Punti chiave da ricordare:
- Scegliere in base all'applicazione: smontaggio frequente → QF/KF; UHV → flangia imbullonata; linee di gas ad alta purezza → VCR.
- Installazione pulita: pulire le superfici di tenuta e mantenere un ambiente privo di polvere.
- Serraggio uniforme: la sequenza di serraggio diagonale è essenziale.
- Manutenzione regolare: Gli O-Ring sono materiali di consumo: sostituirli e controllarli frequentemente.
- La sicurezza prima di tutto: monitorare sempre i rischi legati alla temperatura e alla pressione.
 Italian
 English
 German
 Russian
 French
 Spanish