
La conexión de brida en un horno CVD es un componente clave para garantizar el sellado al vacío y el control de la atmósfera. Un uso inadecuado es una de las principales causas de un rendimiento deficiente del vacío, fugas de gas e incluso accidentes de seguridad.
A continuación se ofrece un conjunto detallado de recomendaciones para la selección, instalación, mantenimiento y uso seguro de bridas en hornos CVD.
I. Tipos de bridas con núcleo y recomendaciones de selección
Brida de apriete rápido (QF/KF)
Estructura:
Consta de dos bridas con bordes de sellado, un anillo de centrado y una abrazadera. La abrazadera aplica fuerza para presionar los bordes de la brida contra el metal blando (normalmente caucho de nitrilo o junta tórica de Viton) dentro del anillo de centrado para lograr el sellado.
Ventajas:
Fácil de montar y desmontar; muy adecuado para escenarios de investigación que requieren la sustitución frecuente de las cámaras de reacción (como los tubos de cuarzo). Bajo coste.
Desventajas:
El nivel de vacío suele limitarse por debajo del alto vacío (por ejemplo, 10^-7 mbar). Las juntas tóricas de goma tienen limitaciones de temperatura (normalmente <150 °C) y problemas de desgasificación.
Recomendación de selección:
El más adecuado para conexiones de entrada y salida de hornos tubulares de CVD y conexiones de tuberías de bajo vacío. Es la interfaz estándar entre los tubos de reacción de cuarzo y las líneas de gas/vacío.
Brida atornillada
Estructura:
Entre dos bridas se sujeta un anillo de sellado metálico (normalmente de cobre sin oxígeno). El apriete uniforme de un círculo de tornillos crea una alta presión, lo que provoca la deformación plástica del anillo metálico para rellenar microespacios y lograr el sellado.
Ventajas:
Adecuado para ultra alto vacío (UHV, 10^-10 Pa y superior), resistencia a altas temperaturas y cero desgasificación orgánica.
Desventajas:
Muy difícil de desmontar; la junta de estanqueidad metálica debe sustituirse después de cada uso, lo que encarece el coste.
Recomendación de selección:
Lo mejor para sistemas de CVD UHV de sellado totalmente metálico, o conexiones entre el cuerpo del horno y componentes UHV como bombas turbomoleculares.
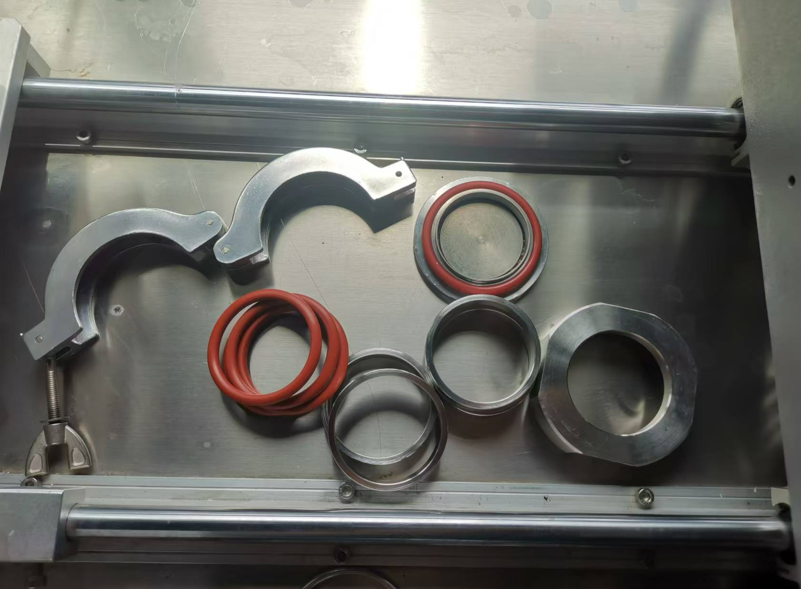
Brida de cierre frontal metálica VCR
Estructura:
Dos superficies cónicas de junta metálica (normalmente de níquel o acero inoxidable) se unen y bloquean con una tuerca para crear una deformación plástica que consigue el sellado.
Ventajas:
Sin fugas, resistente a altas temperaturas, sin desgasificación y más fácil de instalar que las bridas atornilladas.
Desventajas:
Las juntas deben sustituirse después de cada desmontaje, lo que supone mayores costes.
Recomendación de selección:
Ideal para componentes clave en sistemas de suministro de gas como válvulas, MFC (controladores de flujo másico) y vacuómetros, garantizando una alta pureza y un rendimiento sin fugas.
II. Guía de instalación (utilizando bridas Quick-Clamp como ejemplo)
Una instalación incorrecta es la principal causa de fugas.
La limpieza es fundamental
Antes de la instalación, utilice alcohol isopropílico (IPA) o toallitas sin pelusa ni acetona para limpiar a fondo los bordes de sellado, el anillo de centrado y la junta tórica.
Hasta el polvo más diminuto, el pelo o la grasa vieja pueden provocar fugas.
Inspeccione los bordes de sellado en busca de abolladuras o arañazos. Los daños leves pueden pulirse con una piedra de aceite fina; los graves requieren sustitución.
Colocación correcta de la junta tórica
Asegúrese de que la junta tórica esté intacta, sin grietas por envejecimiento ni deformaciones permanentes.
Coloque la junta tórica con precisión en la ranura del anillo de centrado, asegurándose de que quede plana sin torcerse ni desprenderse parcialmente.
Utilice grasa de vacío (¡con moderación!)
Aplique una capa fina y uniforme de grasa de alto vacío en la junta tórica.
Propósito:
Lubricación, mejora de la estanqueidad y prevención de la adherencia de la junta tórica al cuarzo o al metal a altas temperaturas.
Advertencia:
Visite no ¡utilice demasiada! El exceso de grasa puede introducirse en el sistema de vacío, contaminando las tuberías u obstruyendo las válvulas.
Alineación y apriete
Junte suavemente las dos bridas, asegurando una alineación natural. No las fuerce, ya que la alineación incorrecta crearía tensiones y provocaría fugas.
Coloque la abrazadera y apriete a mano el tornillo para colocarla en el centro.
Siga las "secuencia de apriete diagonal":
Al igual que al apretar las ruedas de un coche, apriete los tornillos en diagonal, en varias vueltas, de forma gradual y uniforme. Asegúrese de que el apriete sea uniforme al final.
Nunca apriete completamente un tornillo a la vez.
III. Mantenimiento e inspección rutinarios
- Pruebas periódicas de estanqueidad:
Utilice alcohol/acetona en aerosol o un detector de fugas de helio para comprobar todas las conexiones de las bridas, especialmente antes de experimentos importantes o si el vacío empeora repentinamente. - Sustitución de la junta tórica:
Las juntas tóricas son consumibles. Con el tiempo pueden envejecer, perder elasticidad o agrietarse.
Sustitúyalos con regularidad (por ejemplo, cada seis meses o en función de la frecuencia de uso), en lugar de esperar a que fallen. - Limpiar las superficies de sellado:
Limpie las superficies de sellado después de cada desmontaje para evitar la acumulación de residuos. - Piezas de recambio:
Mantenga en stock los tamaños de junta tórica, anillos de centrado y grasa de vacío más comunes.
IV. Advertencias de seguridad y errores comunes
Advertencia de alta temperatura
Las juntas tóricas de goma de los sistemas de brida rápida no resisten altas temperaturas.
Asegúrese de que la brida está situada en la zona fría del horno (a menudo se consigue con manguitos de refrigeración por agua).
Si la brida se sobrecalienta, la junta tórica puede fundirse y fallar, provocando fugas o incluso peligro de incendio.
Advertencia de presión
Nunca desmonte una brida mientras el sistema esté bajo presión positiva, ¡especialmente si se desconoce la presión interna!
El procedimiento correcto:
Purgue con gas inerte → bombee hacia abajo → ventile de nuevo a presión atmosférica → desmonte.
Así se evita la liberación repentina de gases tóxicos, inflamables o corrosivos.
Errores comunes
- La manipulación brusca durante la instalación puede dañar los bordes de las bridas o agrietar los tubos de cuarzo.
- Olvidarse por completo de la junta tórica, lo que provoca una estanqueidad imposible.
- Uso de una junta tórica de tamaño o material incorrectos: deben utilizarse juntas tóricas de nitrilo o Viton aptas para vacío.
- Tornillos de la pinza demasiado o demasiado poco apretados.
Un apriete excesivo daña las juntas tóricas y los bordes de sellado; un apriete insuficiente provoca fugas.
V. Resumen
La brida es la "puerta de entrada" de un horno CVD. Si la puerta no está bien sellada, todo control preciso de la temperatura y el gas carece de sentido.
Puntos clave que hay que recordar:
- Elija según la aplicación: desmontaje frecuente → QF/KF; UHV → brida atornillada; líneas de gas de alta pureza → VCR.
- Instalación limpia: limpie las superficies de sellado y mantenga un entorno libre de polvo.
- Apriete uniforme: la secuencia de apriete en diagonal es esencial.
- Mantenimiento regular: Las juntas tóricas son consumibles: sustitúyalas y compruebe las fugas con frecuencia.
- La seguridad ante todo: vigile siempre los riesgos de temperatura y presión.
 Spanish
 English
 German
 Russian
 French
 Italian