
Medir el diámetro interior de los tubos capilares de cuarzo para fibra óptica es una tarea muy especializada que requiere una precisión excepcional. Dado que sus diámetros interiores son extremadamente pequeños (a menudo oscilan entre unas pocas micras y varios cientos de micras) y los tubos son relativamente largos, no se pueden utilizar herramientas convencionales como los calibres. Los métodos convencionales actuales se dividen en dos grandes categorías: métodos offline (alta precisión, utilizado para la inspección de calidad) y métodos en línea (rápido, utilizado para el control de la producción).
A continuación se presentan varios métodos básicos de medición:
Métodos de medición fuera de línea (alta precisión, métodos de contacto o destructivos)
Estos métodos suelen utilizarse en laboratorios o departamentos de control de calidad. Ofrecen la máxima precisión, aunque son más lentos y a veces destructivos.
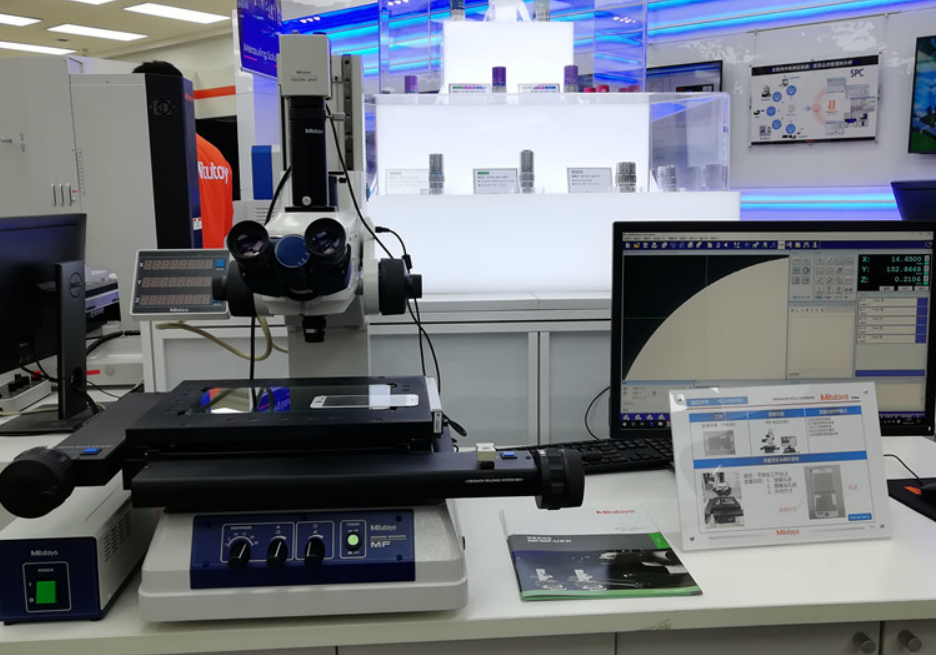
1. Método del microscopio (medición óptica directa)
Es el método más intuitivo y fundamental.
Principio:
Se corta una sección corta del tubo capilar y se pule con precisión su cara extrema. La muestra se coloca bajo un microscopio de medición o un microscopio de fabricante de herramientas. El diámetro interior se mide directamente a partir de la imagen de la cara del extremo utilizando la retícula o el software del microscopio.
Procedimiento:
- Preparación de la muestra: Corte un segmento corto del tubo capilar y asegúrese de que la cara del extremo esté plana, perpendicular y limpia.
- Observación: Coloque la muestra en la platina del microscopio y ajuste el enfoque hasta que se vea claramente la cara del extremo.
- Medición: Utilice un retículo de ocular o un análisis de software para leer el diámetro basado en píxeles y, a continuación, conviértalo al tamaño real en función del aumento.
Ventajas: Directo, sencillo y relativamente barato.
Desventajas:
- Destructivo: Requiere cortar la muestra.
- Escasa representatividad: Sólo mide el diámetro del punto final, no la uniformidad en todo el tubo.
- Depende del operador: La precisión depende en gran medida de la preparación y de las habilidades de medición manual.
- No apto para agujeros profundos: No se puede medir el diámetro en posiciones internas arbitrarias.
2. Método del microscopio electrónico de barrido (SEM)
Principio: Es similar a la microscopía óptica, pero utiliza un haz de electrones y alcanza una resolución extremadamente alta, hasta la escala nanométrica.
Ventajas: Precisión extremadamente alta y visualización clara de la morfología de la cara final.
Desventajas: El equipo es caro; las muestras deben someterse a un tratamiento conductor (como el recubrimiento de oro). Es destructivo y también se limita a la medición de las caras frontales.
3. Método de rellenado con resina y seccionamiento (técnica metalográfica)
Es uno de los métodos autorizados para medir el diámetro interior y la redondez.
Principio:
Se inyecta una resina epoxi coloreada u otro material de relleno en el tubo capilar y se deja curar. A continuación, el tubo relleno se corta en pequeños segmentos a intervalos fijos. La cara pulida del extremo de cada segmento se mide al microscopio para determinar el diámetro del relleno.
Ventajas: Proporciona una forma transversal real (redondez) y dimensiones precisas, ofreciendo resultados altamente fiables.
Desventajas: Altamente destructiva, compleja, lenta e inadecuada para pruebas rápidas por lotes.
Métodos de medición fuera de línea (alta precisión, sin contacto)
Estos son los principales métodos de inspección de calidad industrial actuales: de alta precisión y no destructivos.
1. Medición del diámetro por escaneo láser
Principio:
Un haz láser paralelo se proyecta verticalmente sobre un tubo capilar que gira a velocidad uniforme. El tubo bloquea parte del haz; el orificio interior deja pasar una parte del láser. El detector recibe una señal de "sombra" que contiene información tanto del diámetro exterior como del interior.
Análisis de señales:
Analizando la amplitud temporal del paso del láser por el orificio interior y combinándolo con la velocidad de rotación, el sistema calcula con precisión el diámetro interior en ese ángulo de rotación. Tras una rotación completa, se obtienen los diámetros interiores máximo, mínimo y medio, lo que permite evaluar la redondez.
Ventajas:
- Sin contacto, alta precisión (nivel submicrónico).
- Capaz de medir la redondez.
- Rápido, adecuado para la inspección de lotes.
Desventajas: El equipo es relativamente caro; el tubo debe girar de forma estable durante la medición.
2. Tomografía de coherencia óptica (OCT)
Principio:
Tecnología de interferencia de luz de coherencia débil utilizada para obtener imágenes de microestructuras de materiales transparentes o semitransparentes. Genera imágenes transversales 2D o incluso 3D de forma no destructiva.
Ventajas:
- No destructivo.
- Proporciona información completa sobre la sección transversal, incluidos el diámetro interior, el diámetro exterior, el grosor de la pared y la concentricidad.
- Muy alta precisión.
Desventajas: Equipo muy caro, procesamiento de datos complejo y más lento que el escaneado láser.
Métodos de medición en línea (control en tiempo real durante la producción)
Estos métodos son fundamentales para controlar en tiempo real el diámetro interior en las torres de trefilado de fibras.
Medición del diámetro de difracción láser
Se trata de la tecnología más céntrica y utilizada para el control en línea de los diámetros interiores de fibras o capilares.
Principio:
- Un haz láser paralelo de diámetro conocido irradia el tubo capilar que se desplaza hacia abajo.
- Al pasar el rayo por el orificio interior, difracción de rendija única ocurre.
- En una pantalla lejana aparece un patrón de difracción en el que se alternan franjas claras y oscuras.
- El espaciado de estas rayas es inversamente proporcional al diámetro interior.
- Una cámara CCD de barrido lineal de alta velocidad captura y analiza las franjas de difracción en tiempo real.
- Tras el procesamiento computacional, el sistema determina instantáneamente el diámetro interior en cualquier momento.
Ventajas:
- Completamente sin contacto, extremadamente rápido (miles de mediciones por segundo), ideal para la supervisión en tiempo real.
- Alta precisión, adecuada para mediciones a escala micrométrica.
- La retroalimentación en tiempo real al sistema de control de la torre de estirado permite el ajuste automático de la presión o la velocidad de estirado, formando un sistema de control de bucle cerrado que garantiza la uniformidad.
Resumen
Para control del proceso de producciónLa difracción láser es la tecnología básica insustituible.
Para inspección final de calidadEl escaneado láser y la OCT son los métodos offline de alta precisión más utilizados.
Las técnicas del microscopio y de la sección de resina sirven como métodos complementarios o de arbitraje.
 Spanish
 English
 German
 Russian
 French
 Italian