
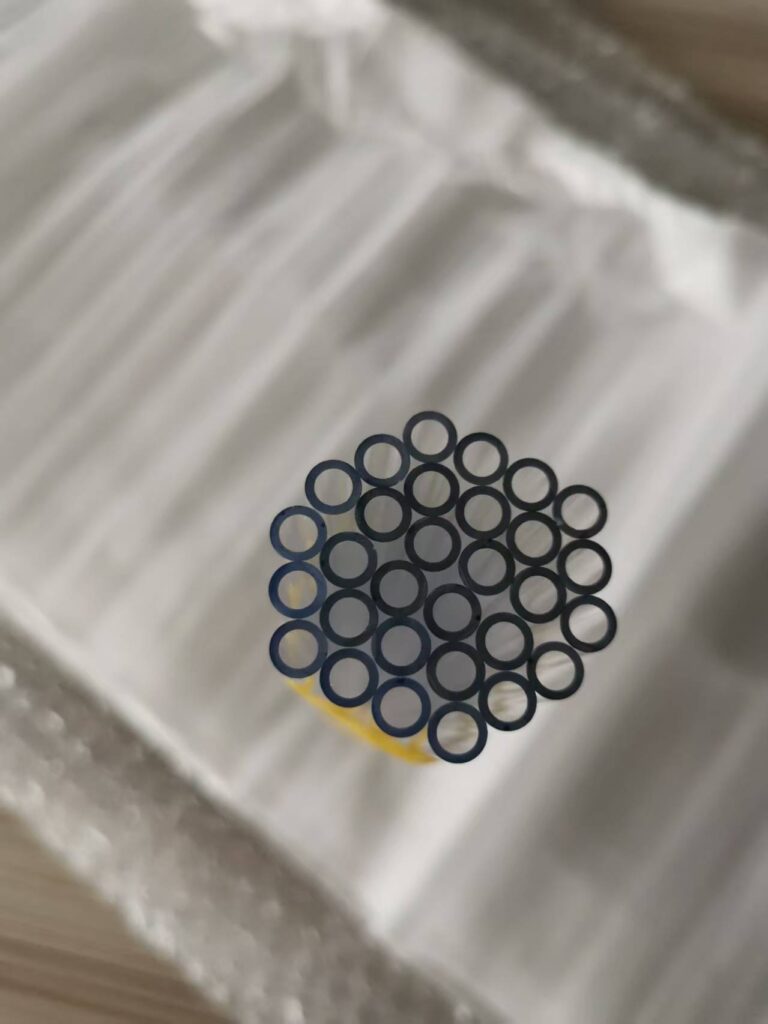
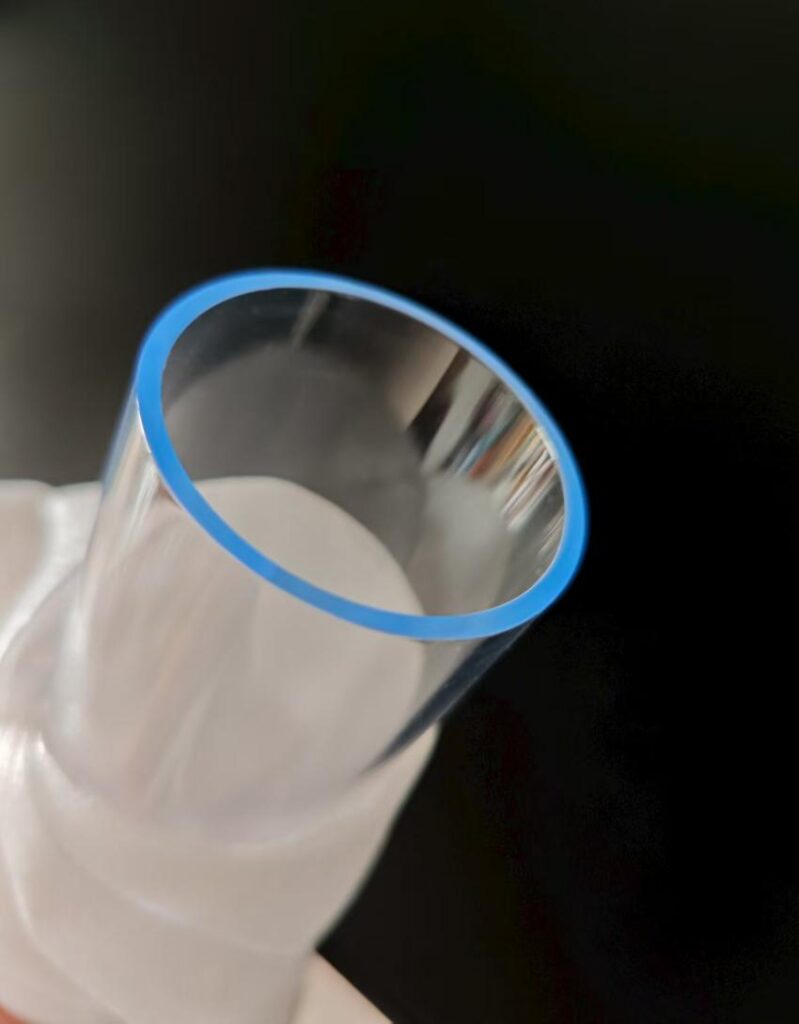
Die Messung des Innendurchmessers von Kapillarrohren aus Quarzglas für die Faseroptik ist eine hochspezialisierte Aufgabe, die außergewöhnliche Präzision erfordert. Da ihre Innendurchmesser extrem klein sind (oft zwischen einigen Mikrometern und mehreren hundert Mikrometern) und die Rohre relativ lang sind, können herkömmliche Werkzeuge wie Messschieber nicht verwendet werden. Die derzeit gängigen Methoden lassen sich in zwei große Kategorien einteilen: Offline-Methoden (hochpräzise, für die Qualitätskontrolle) und Online-Methoden (schnell, wird für die Produktionskontrolle verwendet).
Im Folgenden werden einige zentrale Messmethoden vorgestellt:
Offline-Messverfahren (hochgenaue, berührende oder zerstörende Verfahren)
Diese Methoden werden in der Regel in Labors oder Qualitätskontrollabteilungen eingesetzt. Sie bieten die höchste Präzision, sind jedoch langsamer und manchmal zerstörerisch.
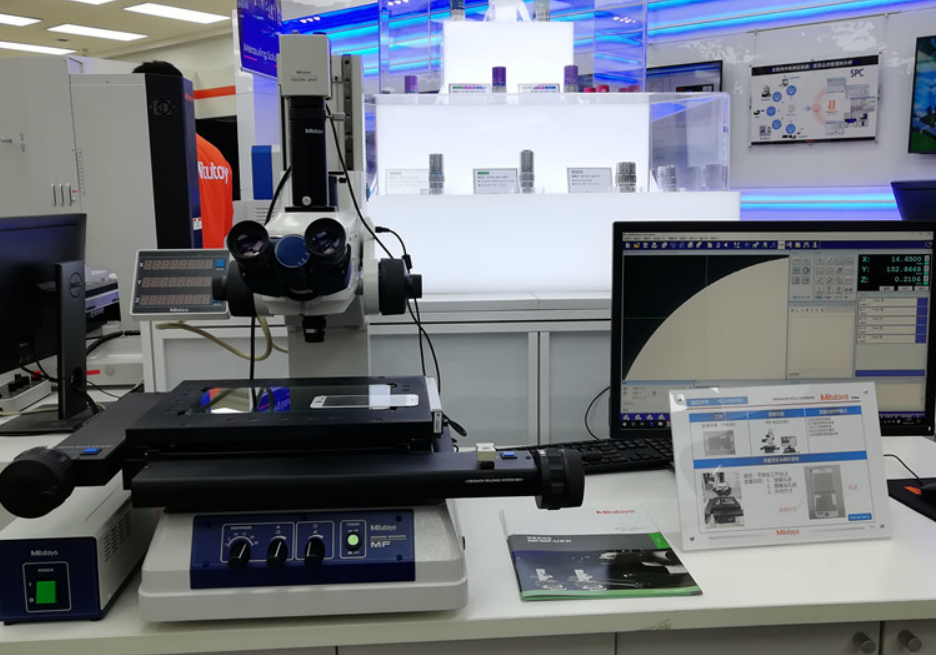
1. Mikroskopische Methode (direkte optische Messung)
Dies ist die intuitivste und grundlegendste Methode.
Das Prinzip:
Ein kurzes Stück des Kapillarrohrs wird abgeschnitten und seine Stirnfläche präzise poliert. Die Probe wird unter ein Messmikroskop oder ein Werkzeugmikroskop gelegt. Der Innendurchmesser wird direkt aus dem Bild der Endfläche mit Hilfe des Fadenkreuzes des Mikroskops oder der Software gemessen.
Verfahren:
- Vorbereitung der Probe: Schneiden Sie ein kurzes Segment des Kapillarrohrs ab und vergewissern Sie sich, dass die Stirnfläche flach, senkrecht und sauber ist.
- Beobachtung: Legen Sie die Probe auf den Mikroskoptisch und stellen Sie die Schärfe so ein, dass die Stirnfläche deutlich abgebildet wird.
- Messung: Verwenden Sie ein Okular-Fadenkreuz oder eine Software-Analyse, um den Pixel-Durchmesser abzulesen, und rechnen Sie ihn dann je nach Vergrößerung in die tatsächliche Größe um.
Vorteile: Direkt, einfach und relativ kostengünstig.
Benachteiligungen:
- Zerstörerisch: Erfordert das Schneiden der Probe.
- Schlechte Repräsentativität: Misst nur den Endpunktdurchmesser, nicht die Gleichmäßigkeit im gesamten Rohr.
- Operator-abhängig: Die Genauigkeit hängt stark von der Vorbereitung und den manuellen Messfähigkeiten ab.
- Nicht für tiefe Löcher geeignet: Der Durchmesser kann nicht an beliebigen inneren Positionen gemessen werden.
2. Rasterelektronenmikroskop (SEM) Methode
Das Prinzip: Ähnlich wie bei der optischen Mikroskopie wird ein Elektronenstrahl verwendet, wodurch eine extrem hohe Auflösung bis in den Nanometerbereich erreicht wird.
Vorteile: Äußerst hohe Genauigkeit und klare Visualisierung der Endflächenmorphologie.
Benachteiligungen: Die Ausrüstung ist teuer; die Proben müssen einer leitenden Behandlung unterzogen werden (z. B. Goldbeschichtung). Sie ist zerstörerisch und außerdem auf die Messung von Endflächen beschränkt.
3. Harzfüllung und Schliffbildverfahren (metallographische Technik)
Dies ist eine der maßgeblichen Methoden zur Messung von Innendurchmesser und Rundheit.
Das Prinzip:
Ein gefärbtes Epoxidharz oder ein anderer Füllstoff wird in das Kapillarrohr injiziert und muss aushärten. Das gefüllte Rohr wird dann in festen Abständen in kleine Segmente geschnitten. Die polierte Endfläche jedes Segments wird unter dem Mikroskop gemessen, um den Durchmesser des Füllstoffs zu bestimmen.
Vorteile: Ermöglicht eine genaue Querschnittsform (Rundheit) und präzise Abmessungen und bietet somit äußerst zuverlässige Ergebnisse.
Benachteiligungen: Hochgradig zerstörerisch, komplex, zeitaufwändig und ungeeignet für schnelle Chargenprüfungen.
Offline-Messverfahren (hohe Genauigkeit, berührungslos)
Dies sind die derzeit gängigsten industriellen Qualitätsprüfungsmethoden - hochpräzise und zerstörungsfrei.
1. Laser-Scanning-Durchmessermessung
Das Prinzip:
Ein paralleler Laserstrahl wird senkrecht auf ein Kapillarrohr projiziert, das sich mit gleichmäßiger Geschwindigkeit dreht. Das Rohr blockiert einen Teil des Strahls, während das innere Loch einen Teil des Lasers durchlässt. Der Detektor empfängt ein "Schattensignal", das sowohl Informationen über den äußeren als auch den inneren Durchmesser enthält.
Signalanalyse:
Durch die Analyse der zeitlichen Breite des Lasers, der das innere Loch durchläuft, und die Kombination mit der Rotationsgeschwindigkeit berechnet das System genau den Innendurchmesser bei diesem Rotationswinkel. Nach einer vollen Umdrehung werden der maximale, der minimale und der durchschnittliche Innendurchmesser ermittelt, was eine Bewertung der Rundheit ermöglicht.
Vorteile:
- Berührungslos, hohe Präzision (Submikrometerbereich).
- Zur Messung der Rundheit geeignet.
- Schnell, geeignet für die Chargenprüfung.
Benachteiligungen: Die Ausrüstung ist relativ teuer; das Rohr muss während der Messung stabil gedreht werden.
2. Optische Kohärenztomographie (OCT)
Das Prinzip:
Eine schwachkohärente Lichtinterferenztechnik, die zur Abbildung von Mikrostrukturen transparenter oder halbtransparenter Materialien verwendet wird. Sie erzeugt zerstörungsfrei 2D- oder sogar 3D-Querschnittsbilder.
Vorteile:
- Nicht destruktiv.
- Liefert vollständige Querschnittsinformationen, einschließlich Innendurchmesser, Außendurchmesser, Wandstärke und Konzentrizität.
- Sehr hohe Präzision.
Benachteiligungen: Sehr teure Ausrüstung, komplexe Datenverarbeitung und langsamer als Laserscanning.
Online-Messverfahren (Echtzeitüberwachung während der Produktion)
Diese Methoden sind entscheidend für die Echtzeitüberwachung des Innendurchmessers in Faserziehtürmen.
Messung des Laserbeugungsdurchmessers
Dies ist die zentralste und am weitesten verbreitete Technologie für die Online-Kontrolle von Faser- oder Kapillarinnendurchmessern.
Das Prinzip:
- Ein paralleler Laserstrahl mit bekanntem Durchmesser bestrahlt das sich nach unten bewegende Kapillarrohr.
- Beim Durchgang des Strahls durch das innere Loch, Einzelspaltbeugung auftritt.
- Auf einem entfernten Bildschirm erscheint ein Beugungsmuster, das abwechselnd helle und dunkle Streifen aufweist.
- Der Abstand zwischen diesen Streifen ist umgekehrt proportional auf den Innendurchmesser.
- Eine Hochgeschwindigkeits-CCD-Zeilenkamera erfasst und analysiert die Beugungsstreifen in Echtzeit.
- Nach der rechnerischen Verarbeitung bestimmt das System zu jedem Zeitpunkt sofort den Innendurchmesser.
Vorteile:
- Völlig berührungslos, extrem schnell (Tausende von Messungen pro Sekunde), ideal für die Echtzeitüberwachung.
- Hohe Präzision, geeignet für Messungen im Mikrometerbereich.
- Die Echtzeit-Rückmeldung an das Steuersystem des Ziehturms ermöglicht eine automatische Anpassung des Drucks oder der Ziehgeschwindigkeit, wodurch ein geschlossener Regelkreis entsteht, der die Gleichmäßigkeit gewährleistet.
Zusammenfassung
Für Kontrolle des Produktionsprozessesist die Laserbeugung die unersetzliche Kerntechnologie.
Für QualitätsendprüfungLaser-Scanning und OCT sind die am häufigsten verwendeten hochpräzisen Offline-Methoden.
Mikroskop- und Harzschnitttechniken dienen als ergänzende oder vermittelnde Methoden.
 German
 English
 Russian
 French
 Spanish
 Italian